Une tôle fine qui se déforme au soudage ne manque pas de soin : elle subit la physique de la chaleur. Le métal se dilate sous l’arc, puis se contracte en refroidissant, et une pièce mince n’a presque aucune rigidité pour s’y opposer. On limite le phénomène en agissant à trois moments : à la conception (peu de soudure, bien placée), au montage (bridage, jeu de joint, pointage) et pendant l’exécution (peu de chaleur, bonne séquence). Et si la pièce a déjà gondolé, un redressage méthodique est souvent possible.
Voici comment ces leviers fonctionnent, avec des repères que nous appliquons dans l’atelier pour les garde-corps, les habillages et les pièces formées.
En bref
- La déformation vient du retrait non uniforme du métal au refroidissement, que la rigidité de la pièce empêche de se relâcher librement.
- Plus la tôle est mince, plus elle est flexible : elle ondule, se cintre ou forme une « cuvette » au lieu de résister.
- Les trois leviers : réduire le volume de soudure, minimiser l’apport de chaleur, équilibrer les cordons autour de l’axe neutre.
- Bridage, gabarits, soudures intermittentes et séquence en « pas de pèlerin » maintiennent la géométrie pendant le refroidissement.
- Le redressage se fait à la presse, par chauffage local contrôlé ou au roulage, jamais en chauffant largement.
Table des matières
- Pourquoi la tôle fine se déforme au soudage
- Les formes que prend la déformation
- Avant de souder : conception et préparation du joint
- Pendant le soudage : chaleur, séquence et bridage
- Inox, aluminium, acier galvanisé : chaque matériau a ses pièges
- Redresser une tôle déjà déformée
- Notre point de vue d’atelier
- Faire fabriquer vos pièces en tôle fine à Montréal
- Questions fréquentes
- Sources
Pourquoi la tôle fine se déforme au soudage
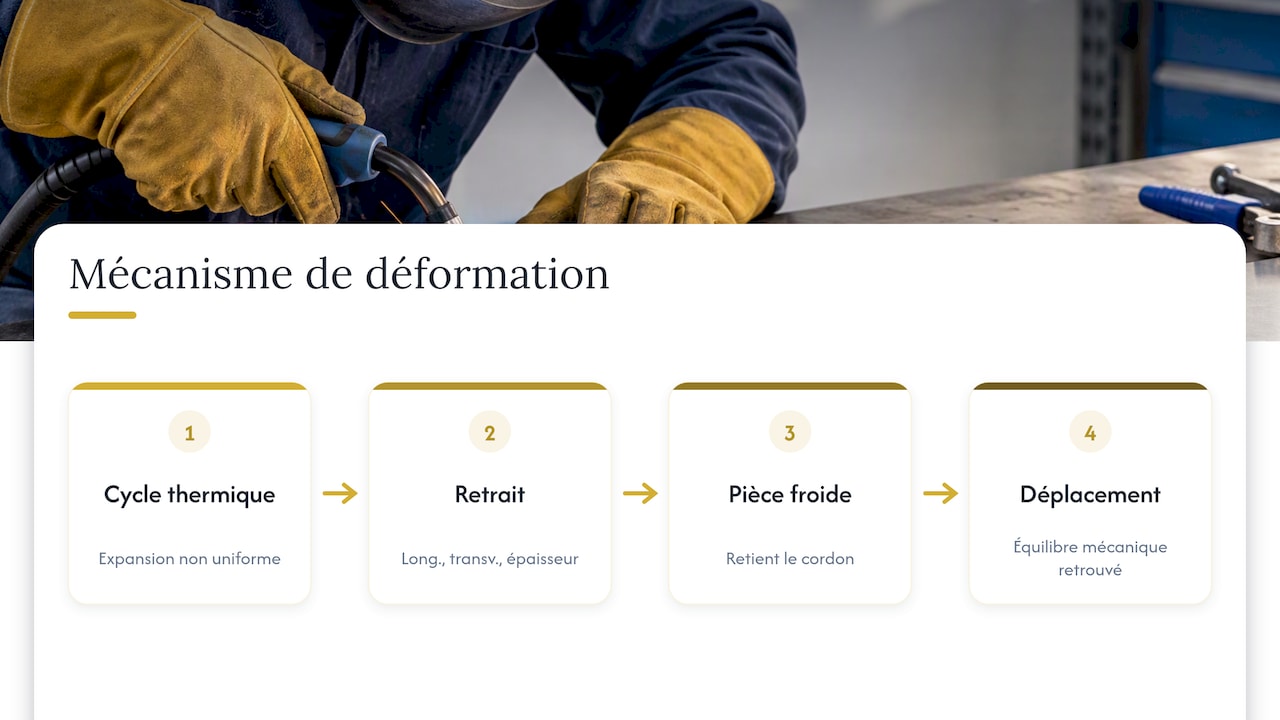
Le mécanisme est le même pour toutes les épaisseurs. Selon Lincoln Electric, la déformation provient de l’expansion et de la contraction non uniformes du métal durant les cycles thermiques. Ce retrait est gêné par la rigidité de la pièce. Il crée alors des contraintes internes, et le métal se déplace pour retrouver un équilibre mécanique.
Concrètement, le bain de fusion et la zone chauffée autour se contractent au refroidissement. Canadian Metalworking précise que cette contraction se produit dans le sens longitudinal, transversal et à travers l’épaisseur. Le reste de la pièce, resté froid, retient le cordon. Quelque chose doit céder.
L’épaisseur change tout
Une plaque épaisse résiste au déplacement. Une tôle fine, elle, est flexible : les mêmes contraintes de retrait produisent beaucoup plus de mouvement. Le même article de Canadian Metalworking note d’ailleurs le revers de la médaille : les éléments épais bougent moins, mais peuvent être plus exposés à la fissuration.
Le CETIM, dans son guide pratique sur les déformations en soudage, souligne un point qui concerne directement les concepteurs : réduire les épaisseurs pour alléger et économiser diminue la rigidité des structures et peut accroître les problèmes de déformation. Une tôle plus mince coûte moins cher au kilo, mais elle exige plus de rigueur au montage.
Les formes que prend la déformation
Savoir nommer la déformation aide à choisir le bon remède. Canadian Metalworking en recense plusieurs : retrait longitudinal, retrait transversal, déformation angulaire, rotation des bords d’un joint bout à bout, gauchissement ou flambage hors plan, déformation de panneau et torsion.
Pour la tôle fine, trois cas reviennent le plus souvent :
| Type | Ce qu’on observe | Cause principale |
|---|---|---|
| Déformation angulaire | Les deux côtés d’un joint se relèvent, comme une charnière | Retrait non uniforme dans l’épaisseur, selon l’Australian Welding Institute |
| Flambage | Ondulations, bosses, effet de « tôle huilée » (oil-canning) | Contraintes de compression à longue portée sur une tôle mince |
| Retrait longitudinal et transversal | La pièce raccourcit ou rétrécit autour du cordon | Contraction du métal fondu et de la zone chauffée |
La revue publiée dans l’Electronic Journal of Welding regroupe ces phénomènes en deux familles : les modes hors plan (flexion et flambage) et les déformations dans le plan (retraits longitudinal et transversal). Sur une tôle très mince, Canadian Metalworking indique que c’est surtout le flambage qui domine : le panneau ondule et « claque » sous la main.
Pour une vue d’ensemble sur le retrait et ses conséquences en atelier, nous avons aussi rédigé un guide sur la déformation après soudage.
Avant de souder : conception et préparation du joint
La meilleure correction est celle qu’on n’a pas à faire. Le CETIM insiste pour que les facteurs de déformation soient pris en compte dès le bureau d’études, en intégrant le soudage au processus de conception plutôt qu’en le subissant à la fin.
Moins de soudure, mieux placée
Chaque millimètre de cordon ajoute de la chaleur et du retrait. Quelques réflexes de conception :
- Réduire le volume de soudure : une gorge plus petite, bien exécutée, vaut mieux qu’un cordon généreux.
- Souder de façon intermittente quand la résistance ou l’étanchéité ne demande pas un cordon continu.
- Équilibrer les cordons de part et d’autre de l’axe neutre de la pièce. Selon Canadian Metalworking, placer la soudure sur l’axe neutre limite la distorsion angulaire.
Lincoln Electric rejoint ces trois points : réduire le volume, minimiser l’apport de chaleur, alterner les soudures intermittentes et équilibrer autour de l’axe neutre. Le tout suppose une séquence planifiée avant de toucher la torche.
Le jeu de joint, un détail qui coûte cher
Un écartement excessif entre les pièces demande plus de métal d’apport pour combler le vide. TWI confirme qu’un jeu trop grand augmente la déformation, justement parce qu’il accroît la quantité de métal de soudure nécessaire. Sur la tôle fine, un ajustement serré et constant sur toute la longueur fait donc une vraie différence.
C’est là que la précision de découpe et de pliage compte : des bords propres et réguliers donnent un jeu régulier. Nous détaillons les angles, le jeu et les repères dans notre article sur la préparation des bords pour soudure, et les écarts admissibles des pièces formées dans les tolérances de pliage de tôle.
Pendant le soudage : chaleur, séquence et bridage
Garder l’apport de chaleur au minimum
Moins de chaleur signifie moins de zone dilatée, donc moins de retrait à encaisser. Concrètement, on vise le cordon le plus petit qui remplit sa fonction, une vitesse de déplacement régulière et un procédé qui concentre l’énergie. Le soudage TIG, par exemple, permet un contrôle fin du courant sur les matériaux minces. Pour l’aluminium, qui demande ses propres gestes, voir nos réglages et gestes en soudage TIG de l’aluminium.
Un mot sur l’automatisation : un article de machinemfg observe que le soudage automatique est en général plus concentré que le manuel et produit un cordon plus étroit, donc moins déformé. Sur des séries répétitives, c’est un argument à peser.
Le pointage : de petits points, bien répartis
Le pointage fixe la géométrie avant le cordon définitif. Sur tôle fine, les points doivent être rapprochés et répartis, en partant du centre vers les extrémités ou en alternant d’un côté à l’autre, pour que le joint ne se referme ni ne s’ouvre pendant la soudure. Un pointage trop espacé laisse le joint « marcher » sous l’effet du retrait.
La séquence en pas de pèlerin
Lincoln Electric cite le soudage en « pas de pèlerin » et l’alternance symétrique comme moyens d’équilibrer les forces de retrait. Le principe : on soude de courts segments, dans le sens contraire à l’avancement général, et on alterne les côtés de la pièce. Chaque segment se refroidit pendant qu’on travaille ailleurs, et les contractions se compensent au lieu de s’additionner.
Une séquence simple pour un panneau soudé bout à bout :
- Poser des points de pointage rapprochés sur toute la longueur.
- Souder un premier segment court au centre.
- Passer à l’extrémité opposée, puis revenir en alternance.
- Laisser refroidir entre les passes plutôt que d’enchaîner.
- Contrôler la planéité avant de poursuivre.
Brider, gabarit et prédéformation
Le bridage mécanique et les gabarits maintiennent la pièce pendant la soudure et le refroidissement. Canadian Metalworking explique que des outillages appropriés conservent la géométrie et limitent certains types de déformation. Lincoln Electric ajoute la pré-déformation inverse : on cintre volontairement la pièce dans le sens contraire au retrait attendu, et le refroidissement la ramène droite.
Le bridage a une limite : il bloque le mouvement mais n’élimine pas les contraintes. Une pièce retirée trop vite du gabarit peut se déformer en se relâchant. On la laisse donc refroidir bridée, et on garde une marge de correction.
Refroidissement forcé : à manier avec prudence
Le refroidissement à l’eau est cité dans la littérature spécialisée comme moyen de contrôler le retrait. Sur des pièces fines, il doit rester localisé et maîtrisé, et il ne remplace pas un bon plan de soudage. Pour les matériaux sensibles, comme l’inox, un refroidissement brutal n’est pas recommandé sans procédure éprouvée.
Inox, aluminium, acier galvanisé : chaque matériau a ses pièges
Les principes sont les mêmes, mais les matériaux réagissent différemment :
- Inox : la chaleur excessive ne fait pas que déformer, elle colore aussi la soudure et abîme la résistance à la corrosion. Nos causes et correctifs de la coloration de la soudure sur inox montrent comment protéger le revers et doser la chaleur.
- Aluminium : il demande un nettoyage rigoureux et un contrôle fin du courant. Les défauts de gaz y sont fréquents, voir la porosité dans les soudures d’aluminium.
- Acier galvanisé : le zinc dégage des fumées qui exigent ventilation et protection respiratoire adaptées. Nos conseils pour souder l’acier galvanisé en sécurité détaillent la marche à suivre. Au Québec, la CNESST encadre l’exposition des travailleurs aux contaminants de l’air, et la prévention fait partie de la méthode, pas de l’après.
Redresser une tôle déjà déformée
Quand la pièce a bougé malgré tout, tout n’est pas perdu. TWI décrit plusieurs techniques correctives :
- Pressage avec pièces d’appui, en prévoyant une sur-correction pour compenser le retour élastique du métal.
- Support contre le flambage pendant la correction, pour ne pas déplacer le problème.
- Gabarit ou roulage pour obtenir une forme droite ou une courbure régulière.
- Chauffage par points sur les tôles minces, qui peut corriger le flambage, à condition de limiter la zone chauffée et la température afin d’éviter un retrait excessif ou des modifications métallurgiques.
Ce dernier point est le plus délicat. Chauffer large « pour détendre » aggrave souvent la situation : on ajoute un nouveau cycle thermique sur une pièce déjà contrainte. On chauffe de petits points, on refroidit, on mesure, on recommence.
Sur les pièces destinées à une finition visible (garde-corps en inox, panneaux architecturaux), on préfère de loin prévenir : les corrections laissent parfois des marques de chaleur ou de martelage.
Notre point de vue d’atelier
Chez nous, la déformation se règle surtout avant l’arrivée de la torche. Nous voyons passer des plans où la soudure continue est partout par habitude, alors qu’un cordon intermittent suffirait, et des pièces découpées avec un jeu de joint inégal qui force à surcharger en métal d’apport. La question que nous posons en premier à un entrepreneur ou à un architecte est simple : où la pièce travaille-t-elle vraiment, et où la soudure est-elle seulement esthétique ?
Comme tout est fabriqué dans notre atelier de Lachine, du découpage au formage, jusqu’à la pose dans le Grand Montréal, nous pouvons ajuster la conception, le jeu des joints et la séquence de soudage ensemble, au lieu de corriger après coup. Un projet de garde-corps ne se traite pas comme un habillage en inox de comptoir, et c’est cette adaptation, quelle que soit la taille du mandat, qui évite les mauvaises surprises.
— Ash
Faire fabriquer vos pièces en tôle fine à Montréal
Si vous avez une pièce à souder, à plier ou à rouler, notre équipe vous accompagne de la conception à l’installation, en français ou en anglais. Nous travaillons l’acier, l’inox, l’aluminium et le cuivre pour des entrepreneurs, des architectes, des industriels et des propriétaires du Grand Montréal.
Décrivez-nous votre projet et ses contraintes de finition : consultez notre page de soudage sur mesure, ou nos services de pliage et de roulage de tôles, et obtenez une réponse adaptée à votre chantier.
Questions fréquentes
Comment souder une tôle fine sans la déformer ?
Réduisez l’apport de chaleur, le volume de soudure et le jeu entre les pièces. Pointez de façon rapprochée, soudez par segments en alternance (pas de pèlerin) et bridez la pièce jusqu’à son refroidissement. Planifiez la séquence avant de commencer.
Pourquoi l’inox se déforme-t-il autant au soudage ?
Comme tout métal, il se contracte au refroidissement, et la tôle fine n’a pas la rigidité pour résister. Sur l’inox, l’excès de chaleur provoque en plus une coloration de la soudure. Dosez donc la chaleur et soudez par courts segments.
Peut-on redresser une tôle gondolée par la soudure ?
Oui, souvent. On peut presser la pièce avec des appuis en prévoyant une sur-correction, la rouler, ou chauffer de petits points sur une tôle mince pour corriger le flambage. Il faut limiter la zone et la température pour ne pas créer un nouveau retrait.
Quels types de déformation observe-t-on sur une tôle mince ?
Les plus courants sont la déformation angulaire, le retrait longitudinal et transversal, et le flambage, qui produit ondulations et effet de « tôle huilée ». La torsion et le gauchissement apparaissent aussi sur les pièces plus longues.
Sources
- Distorsion de soudure, Lincoln Electric
- Guide pratique sur les déformations en soudage, CETIM
- Distortion, Australian Welding Institute
- 18 principles to minimize distortion, Part I, Canadian Metalworking
- Clamp down: welding to avoid distortion, Canadian Metalworking
- Review on Mitigation of Welding-Induced Distortion, Electronic Journal of Welding
- What are the factors affecting distortion? TWI
- Distortion, corrective techniques, TWI