La porosité dans les soudures d’aluminium est essentiellement due à l’hydrogène dissous dans le bain fondu, qui se libère sous forme de bulles au moment de la solidification. Les actions qui réduisent ce défaut sont connues : un nettoyage rigoureux des pièces, un stockage sec des consommables et un gaz de protection pur limitent la majorité des cas. La suite détaille le mécanisme, les méthodes de contrôle et les gestes correctifs à appliquer en atelier.
En bref:
- En laboratoire, au laser, le mode pulsé a réduit d’environ 64 % la porosité d’AA6061-T6; une vitesse accrue l’a diminuée d’environ 75 %, sous conditions précises.
- Nettoyez l’aluminium avec une brosse inoxydable dédiée, puis un solvant juste avant soudage; gardez le métal d’apport fermé et vérifiez un gaz d’au moins 99,9 %.
- Pour une pièce structurelle, la radiographie révèle les pores internes; l’acceptation dépend des seuils du projet, notamment leur taille, leur densité et leur regroupement.
- Après contrôle, meulez jusqu’au métal sain, nettoyez et séchez la zone, puis ressoudez avec des consommables neufs et le mode opératoire qualifié.
Table des matières
- Pourquoi l’hydrogène provoque des pores dans l’aluminium fondu
- Comment repérer une porosité par inspection visuelle et contrôles non destructifs
- Nettoyage, stockage et gaz : la préparation qui évite la porosité avant même d’allumer l’arc
- Ajuster les paramètres de soudage pour favoriser le dégazage
- Bonnes pratiques selon le procédé : TIG, MIG et soudage laser
- Que faire quand une soudure présente déjà de la porosité
- Normes et critères d’acceptation à intégrer dans le dossier qualité
- Checklist avant d’ouvrir l’arc sur de l’aluminium
- Ce que montrent les références techniques en soudage de l’aluminium
- Pourquoi la prévention coûte toujours moins cher que la retouche
- Faire appel à des soudeurs expérimentés pour vos pièces en aluminium
- Questions fréquentes
- Sources
Pourquoi l’hydrogène provoque des pores dans l’aluminium fondu
L’aluminium liquide dissout l’hydrogène dans des proportions bien supérieures à ce que peut retenir l’aluminium solide. Dès que le bain commence à se solidifier, cette capacité d’absorption chute brutalement, et le gaz piégé n’a d’autre choix que de former des bulles qui restent prisonnières du cordon si elles n’ont pas le temps de remonter à la surface. Le CWB Group explique que cette différence de solubilité entre phase liquide et phase solide constitue la cause première de la porosité observée dans les soudures d’aluminium.
Le phénomène ne tient toutefois pas qu’à la chimie du métal. La vitesse de refroidissement joue un rôle déterminant : plus la solidification est rapide, moins les bulles ont de temps pour s’échapper avant que le métal ne fige autour d’elles. Dans le cas du soudage laser, une instabilité du keyhole (le canal de vapeur métallique créé par le faisceau) accentue ce risque, comme le montrent des essais du Conseil national de recherches Canada sur le soudage laser cold-wire de l’alliage AA6061-T6.
Deux particularités propres à l’aluminium compliquent encore la tâche du soudeur :
- Une couche d’oxyde se forme instantanément au contact de l’air et fond à une température bien plus élevée que le métal sous-jacent, ce qui perturbe la fusion et peut emprisonner des gaz sous cette pellicule.
- La conductivité thermique élevée de l’aluminium évacue la chaleur très rapidement, ce qui accélère la solidification locale et réduit d’autant la fenêtre de dégazage, un facteur qui rend le contrôle de l’apport de chaleur important lors du soudage de ce métal.
Comprendre cette mécanique permet de cibler les bons leviers : moins d’hydrogène disponible, un bain plus stable et un refroidissement maîtrisé réduisent mécaniquement le nombre de pores, peu importe le procédé utilisé.
Comment repérer une porosité par inspection visuelle et contrôles non destructifs
La porosité de surface se repère à l’œil nu sous forme de petits cratères ou piqûres sur le cordon, parfois alignés le long du joint. Ce type de défaut, bien que disgracieux, n’indique pas toujours un problème structurel grave : sa gravité dépend de la densité des pores, de leur taille et de leur localisation par rapport aux zones sollicitées mécaniquement. Un contrôleur qualité expérimenté distingue rapidement une porosité isolée, souvent liée à un incident ponctuel, d’une porosité généralisée qui trahit un problème systémique de procédure.
Quand la pièce est critique sur le plan structurel ou que le client l’exige contractuellement, l’inspection visuelle ne suffit plus. La radiographie peut aider à localiser la porosité interne invisible en surface. Les essais du Conseil national de recherches Canada sur le soudage laser de l’aluminium rapportent des mesures de porosité.
Les critères d’acceptation varient selon les normes appliquées au projet, mais la littérature technique retient généralement :
- La dimension maximale d’un pore isolé toléré avant rejet de la soudure.
- La fraction de surface poreuse admissible sur une longueur donnée de cordon.
- Le regroupement de pores rapprochés, souvent traité comme un défaut unique plus sévère qu’une porosité dispersée.
Certaines configurations testées en soudage laser cold-wire ont satisfait les critères du niveau B de la norme ISO 13919-2 selon les paramètres retenus, ce qui illustre bien que l’acceptation d’une porosité dépend directement des réglages choisis, pas seulement du procédé.
Nettoyage, stockage et gaz : la préparation qui évite la porosité avant même d’allumer l’arc
La majorité des cas de porosité se règle avant que l’arc ne jaillisse. Une préparation rigoureuse des pièces et des consommables élimine la plupart des sources d’hydrogène identifiées par le CWB Group : humidité ambiante, huiles de coupe, résidus de décapant ou simple condensation sur une pièce froide. Voici la séquence à respecter en atelier :
- Brosser la zone à souder avec une brosse en acier inoxydable réservée exclusivement à l’aluminium, jamais une brosse utilisée sur de l’acier au carbone, pour retirer la couche d’oxyde sans introduire de contamination croisée.
- Essuyer la surface avec un solvant propre, l’acétone étant couramment recommandée, immédiatement avant le soudage plutôt que des heures à l’avance.
- Conserver les fils et baguettes d’apport dans leur emballage hermétique d’origine jusqu’au moment de l’usage, puisqu’un fil laissé à l’air libre voit sa couche d’oxyde absorber l’humidité ambiante.
- Vérifier que le gaz de protection utilisé est de l’argon pur ou un mélange argon-hélium d’une pureté de 99,9 % ou plus, comme le recommande le CWB Group pour le soudage de l’aluminium.
- Inspecter les détendeurs, les raccords et les tuyaux de gaz pour détecter toute fuite qui laisserait entrer de l’air ambiant dans le flux de protection.
Conseil de pro : Gardez un lot de fils d’apport fraîchement ouvert pour les pièces critiques, et ressortez-le juste avant la passe plutôt qu’au début du quart de travail.
La question des revêtements mérite une attention particulière en atelier. Avant de souder à travers une peinture ou un primaire, vérifiez les recommandations applicables auprès du CWB Group et du fabricant du produit. Pour les pièces qui exigent un fini impeccable après assemblage, notre guide sur le grenaillage avant peinture détaille les niveaux de préparation de surface recherchés avant l’application d’un revêtement. La préparation des bords eux-mêmes, angles et jeu de soudage compris, influence aussi directement la qualité du cordon : notre article sur la préparation des bords couvre ces exigences dimensionnelles.
Ajuster les paramètres de soudage pour favoriser le dégazage
Une fois la pièce propre et le gaz vérifié, les réglages de soudage déterminent si les bulles d’hydrogène ont le temps de s’échapper avant la solidification. Des essais du Conseil national de recherches Canada sur le soudage laser cold-wire de l’alliage AA6061-T6 ont montré que le mode pulsé peut réduire la fraction de porosité d’environ 64 % par rapport au mode continu, et qu’une augmentation de la vitesse de déplacement peut la réduire d’environ 75 % dans certaines conditions d’essai.
Ces résultats, obtenus en laboratoire sur un procédé et un alliage précis, ne se transposent pas automatiquement à n’importe quel poste de travail. Ils confirment néanmoins un principe applicable à tous les procédés :
- Un mode pulsé, qu’il s’agisse de laser ou de GMAW, crée des cycles de refroidissement qui favorisent la remontée des bulles entre deux impulsions.
- Une vitesse de déplacement mal calibrée, trop lente, prolonge inutilement le temps où le bain reste liquide sans pour autant améliorer le dégazage, et peut même aggraver la surchauffe locale.
- La stabilité du bain de fusion, plus que la vitesse seule, conditionne la capacité du gaz à remonter avant que le front de solidification ne l’emprisonne.
Plutôt que d’appliquer des valeurs génériques tirées d’un tableau, chaque atelier gagne à qualifier ses propres paramètres dans un WPS (descriptif de mode opératoire de soudage) testé sur des échantillons représentatifs de l’épaisseur et de l’alliage réellement utilisés. Les effets du cycle thermique sur la pièce ne se limitent d’ailleurs pas à la porosité : notre article sur la déformation après soudage explique comment ces mêmes paramètres influencent aussi le retrait et la distorsion des pièces en aluminium.
Bonnes pratiques selon le procédé : TIG, MIG et soudage laser
Chaque procédé de soudage présente ses propres leviers pour limiter la porosité, et connaître les particularités de celui qu’on utilise évite bien des reprises.
- TIG (GTAW) en courant alternatif : la balance AC permet de tirer parti du nettoyage cathodique, cette phase du cycle qui brise la couche d’oxyde en surface ; essuyer la baguette d’apport juste avant chaque passe élimine l’humidité accumulée sur sa surface, un geste simple mais souvent négligé selon le CWB Group.
- GMAW (MIG) : un fil humide ou mal stocké peut introduire de l’humidité dans le procédé. Pour réduire ce risque, conservez le fil dans un emballage hermétique jusqu’à son utilisation.
- Soudage laser : le mode pulsé (PW) améliore la stabilité du keyhole par rapport au mode continu, et un ajustement de la vitesse ou de l’angle d’incidence du faisceau réduit la tendance du canal de vapeur à s’effondrer, selon les essais du CNRC.
Pour les opérateurs qui travaillent principalement en TIG, notre guide sur le soudage aluminium TIG détaille les réglages et les gestes qui font la différence sur ce procédé en particulier.
Que faire quand une soudure présente déjà de la porosité
Avant toute reprise, il faut d’abord savoir à quoi on a affaire. Un cordon qui présente quelques pores isolés en surface ne demande pas le même traitement qu’une porosité généralisée révélée par radiographie.
- Évaluer l’étendue du défaut par contrôle non destructif plutôt qu’à l’œil nu seul ; si la porosité dépasse les critères d’acceptation retenus pour la pièce, une reprise localisée ne suffit généralement pas et il faut envisager de refaire le joint, voire de remplacer la pièce si elle est critique sur le plan structurel.
- Piquer ou meuler la zone affectée jusqu’au métal sain, nettoyer de nouveau à la brosse inoxydable dédiée et au solvant, puis laisser sécher complètement avant de ressouder.
- Ressouder avec des consommables fraîchement sortis de leur emballage et selon le même WPS validé qui encadre la production normale, jamais avec des réglages improvisés pour « rattraper » le défaut.
La récidive de porosité après une reprise indique presque toujours que la cause racine n’a pas été traitée, que ce soit l’humidité ambiante de l’atelier, un lot de fil contaminé ou un gaz de protection dont la pureté n’a pas été vérifiée. Dans les ateliers où l’hygrométrie varie fortement selon la saison, un séchage local de la zone de travail avant soudage, voire un contrôle de l’humidité de l’air, réduit sensiblement les reprises répétées.
Normes et critères d’acceptation à intégrer dans le dossier qualité
Au Québec, les travaux de soudage structurale s’inscrivent dans le cadre du Code national du bâtiment et des exigences de la CNESST en matière de sécurité des travailleurs, mais la qualité métallurgique du cordon lui-même relève de normes spécifiques au soudage.
- La norme CSA W47.2 encadre le soudage par fusion de l’aluminium au Canada et exige des procédures de soudage qualifiées ainsi que la qualification formelle des soudeurs qui les appliquent.
- La norme internationale ISO 13919 fournit des niveaux de qualité (incluant le niveau B cité plus haut) qui servent de repère pour fixer la taille et la densité de porosité tolérées selon la criticité de la pièce.
- Un dossier qualité solide intègre ces critères d’acceptation directement dans le WPS ou le WPDS du projet, accompagné d’un plan de contrôle non destructif cohérent avec le niveau de risque de la pièce.
Documenter ces exigences dès la phase de devis évite les surprises en fin de chantier, particulièrement sur les projets où le client exige une certification CSA W47.2 pour l’ensemble des soudures livrées.
Checklist avant d’ouvrir l’arc sur de l’aluminium
Avant chaque série de soudures, quelques vérifications rapides évitent la majorité des reprises liées à la porosité :
- Confirmer que le métal d’apport sort d’un emballage hermétique récemment ouvert, et l’essuyer en cas de doute sur son état.
- Nettoyer la zone à souder avec une brosse inoxydable dédiée, puis essuyer au solvant juste avant le passage de l’arc, comme le recommande le CWB Group.
- Vérifier le type de gaz, sa pureté, le débit et l’absence de fuite sur les raccords.
- S’assurer que les paramètres appliqués correspondent au WPS qualifié pour cette épaisseur et cet alliage.
- Confirmer que l’environnement de travail est sec et que les outils utilisés sont propres et exempts de contamination croisée.
Conseil de pro : Affichez cette checklist directement sur le poste de soudage plutôt que dans un classeur de procédures consulté une fois par année.
Ce que montrent les références techniques en soudage de l’aluminium
Les recommandations de cet article s’appuient sur des sources reconnues dans le milieu du soudage :
- Les essais du Conseil national de recherches Canada démontrent l’effet mesurable du mode de soudage et de la vitesse sur la fraction de porosité en soudage laser de l’aluminium.
- Le CWB Group détaille le mécanisme de formation de la porosité par l’hydrogène et insiste sur l’importance du nettoyage et des procédures qualifiées selon la norme CSA W47.2.
Ces références trouvent leur utilité concrète une fois intégrées dans les WPS d’atelier et dans les audits de qualité réguliers, plutôt que consultées une seule fois lors de la mise en place d’un procédé.
Pourquoi la prévention coûte toujours moins cher que la retouche
Un atelier qui reprend fréquemment les mêmes soudures pour de la porosité peut faire face à une lacune procédurale récurrente : fil mal stocké, gaz non vérifié ou paramètres non qualifiés sur l’alliage utilisé. Évaluer les causes récurrentes et investir dans une procédure qualifiée et la formation des opérateurs peut aider à réduire les retouches.
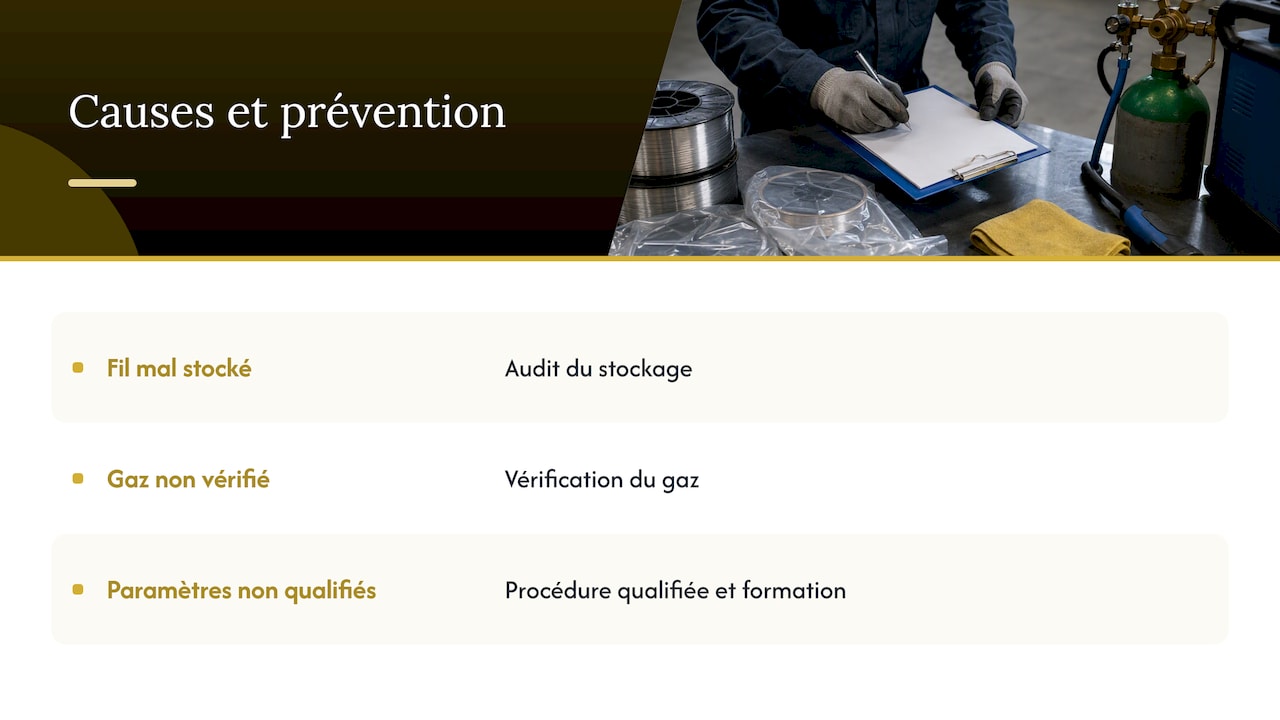
Former les soudeurs aux gestes qui comptent, exiger le respect strict du WPS et auditer périodiquement les pratiques de stockage réduisent à la fois le taux de rebut et les délais de livraison, tout en facilitant la conformité aux exigences contractuelles des clients.
Faire appel à des soudeurs expérimentés pour vos pièces en aluminium
Diagnostiquer une porosité récurrente demande parfois un œil externe, surtout quand le problème persiste malgré des ajustements répétés. Dans notre atelier de Lachine, nous fabriquons et soudons l’aluminium, l’acier, l’inox et le cuivre sur mesure pour les entrepreneurs, architectes, designers et propriétaires du Grand Montréal, avec un accompagnement personnalisé de la conception à l’installation.
Quand un projet exige des procédures qualifiées et un contrôle qualité rigoureux plutôt qu’une correction ponctuelle, nous adaptons notre approche à la pièce et au contexte du client, peu importe l’ampleur du mandat. Nos services de soudage sur mesure couvrent la fabrication de solutions métalliques personnalisées adaptées aux besoins du client. Pour discuter d’un diagnostic de porosité ou d’un mandat de fabrication, contactez notre équipe et décrivez-nous votre projet.
Questions fréquentes
Pourquoi l’aluminium est-il plus difficile à souder que l’acier ?
L’aluminium forme une couche d’oxyde qui fond à une température bien plus élevée que le métal lui-même, ce qui complique la fusion homogène du bain. Sa conductivité thermique élevée évacue aussi la chaleur très rapidement, ce qui exige un apport de chaleur plus soutenu et des réglages plus précis qu’avec l’acier.
Quel métal d’apport choisir pour souder de l’aluminium ?
Le choix dépend de l’alliage de base et de l’usage final de la pièce : les fils 4043 et 5356 sont des options de métal d’apport pour l’aluminium. Un atelier qualifié sélectionne le fil en fonction du WPS établi pour la pièce.
Peut-on souder de l’aluminium à l’arc électrode enrobée ?
Le soudage à l’arc avec électrode enrobée (SMAW) sur aluminium est techniquement possible mais reste peu utilisé en pratique, le procédé TIG ou GMAW offrant un contrôle bien supérieur de la protection gazeuse et donc un risque de porosité nettement réduit. Le TIG et le GMAW sont des procédés utilisés pour souder l’aluminium.
Quelles sont les étapes essentielles pour bien souder l’aluminium ?
Un nettoyage mécanique à la brosse inoxydable dédiée suivi d’un essuyage au solvant juste avant le soudage élimine la majorité des sources de contamination, selon le CWB Group. Il faut ensuite utiliser un gaz de protection pur, respecter les paramètres qualifiés dans un WPS et stocker les consommables à l’abri de l’humidité jusqu’à leur usage.
Comment savoir si une porosité rend une soudure inacceptable ?
L’acceptation dépend des critères fixés dans le WPS du projet, généralement basés sur des normes comme la CSA W47.2 ou l’ISO 13919, qui tiennent compte de la taille des pores, de leur densité et de leur localisation. Une inspection visuelle suffit parfois pour les pièces non critiques, mais une radiographie reste nécessaire pour quantifier une porosité interne sur les pièces structurelles.
Sources
- The Story of Aluminum – Part 4: The Welding of Aluminum | CWB Group
- Single pass laser cold-wire welding of thick section AA6061-T6 aluminum alloy – NRC Publications Archive – Canada.ca