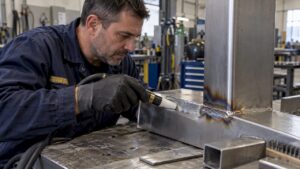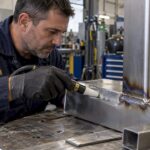
La coloration autour d’une soudure sur inox (jaune paille, bleu, brun, gris foncé) est une couche d’oxyde formée par la chaleur. Elle n’est pas qu’une question d’apparence. Sur une pièce destinée à l’extérieur, à une cuisine commerciale ou à un garde-corps de balcon, elle signale une zone où la résistance à la corrosion est réduite. Elle se traite par décapage, nettoyage mécanique contrôlé ou passivation. Si vous cherchez plutôt à colorer l’inox volontairement, la réponse est plus nuancée, et nous la détaillons plus bas.
Nous sommes un atelier de Lachine qui soude l’inox, l’acier, l’aluminium et le cuivre pour des entrepreneurs, des architectes et des propriétaires du Grand Montréal. Voici ce que nous voyons sur les chantiers et ce que nous conseillons.
En bref
- Les teintes autour d’une soudure inox sont de l’oxydation causée par la chaleur : plus la couleur est foncée, plus la zone est touchée.
- Sur une pièce exposée à l’humidité ou aux sels de déglaçage, cette zone doit être traitée (décapage puis passivation) pour retrouver sa protection.
- Meuler la teinte n’est pas anodin : la poussière peut contenir du chrome hexavalent, d’où l’importance de la ventilation à la source et de la protection respiratoire.
- Les outils qui ont touché de l’acier au carbone contaminent l’inox et provoquent des taches de rouille.
- Pour une teinte décorative voulue, on passe par un procédé contrôlé, jamais par une surchauffe improvisée à la soudure.
Table des matières
- Pourquoi l’inox change de couleur quand on le soude
- Quelle teinte est acceptable, et laquelle ne l’est pas
- Retirer la coloration : décapage, passivation ou meulage
- Les erreurs qui reviennent le plus souvent
- Colorer l’inox volontairement : ce qui est possible
- La chaleur, la déformation et la structure
- Notre point de vue d’atelier
- Cas concrets : à quoi ressemble la bonne décision
- Préparer sa demande de soumission
- Faire fabriquer vos pièces en inox chez Manara Corp
- FAQ
- Sources
Pourquoi l’inox change de couleur quand on le soude
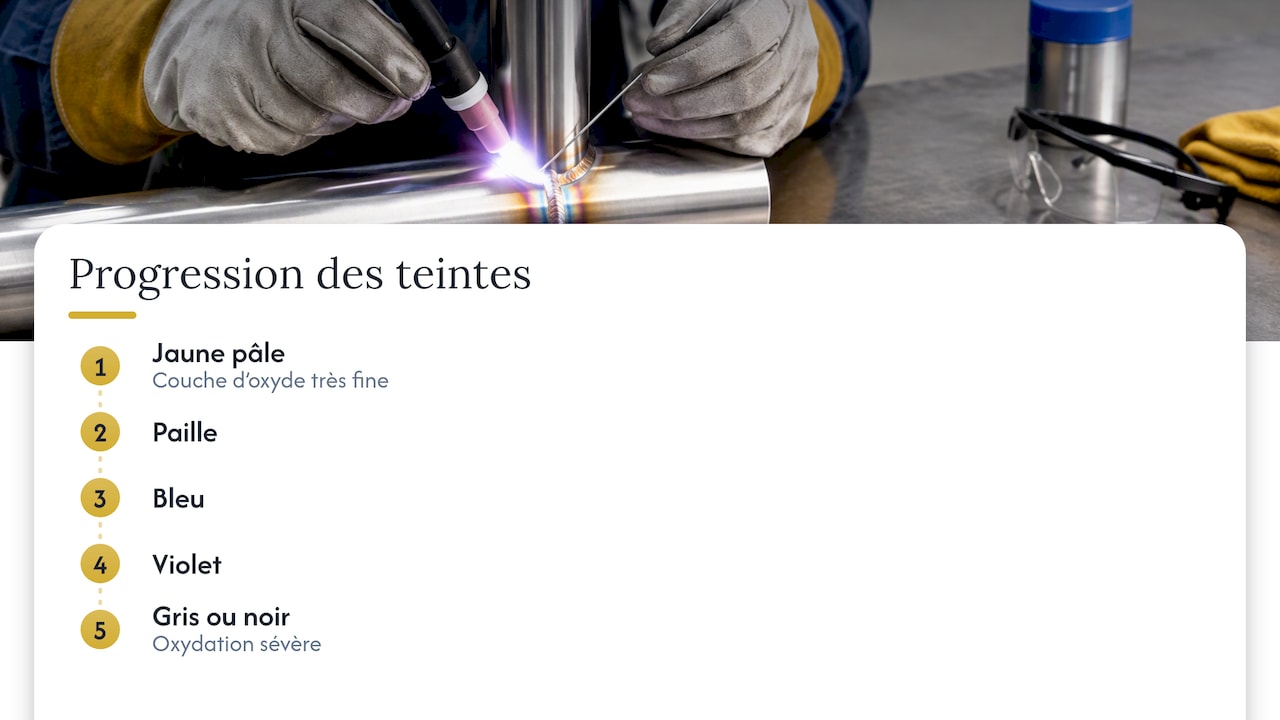
L’inox résiste à la corrosion grâce à une couche invisible d’oxyde de chrome, extrêmement mince, qui se reforme au contact de l’air. Quand on soude, la chaleur épaissit cette couche et la transforme. La couleur que vous voyez dépend de l’épaisseur de l’oxyde, un peu comme un film d’huile sur l’eau : le jaune pâle correspond à une couche très fine, puis viennent le paille, le bleu, le violet et enfin le gris ou le noir, qui indiquent une oxydation sévère.
Selon les notes de l’Institut canadien de conservation, la coloration thermique peut être un fini esthétique sur certains métaux, mais sur un joint soudé d’inox elle représente une modification métallurgique. C’est une couche de corrosion parfois jolie qui marque souvent une zone où la couche protectrice de chrome s’est appauvrie.
Ce qui compte pour vous, concrètement : la zone affectée thermiquement est plus large que la teinte visible. Comme le rappelle le CCHST à propos des dangers qu’on ne voit pas, ce qui est visible n’est qu’une partie du problème.
Ce qui aggrave la coloration
Plusieurs facteurs, tous sous le contrôle du soudeur, font passer une teinte paille à un bleu ou à un brun :
- Un apport de chaleur trop élevé : courant trop fort, vitesse de déplacement trop lente, passes multiples sans refroidissement suffisant.
- Une protection gazeuse insuffisante : un débit d’argon trop faible, un courant d’air dans l’atelier ou sur un chantier extérieur, une buse inadaptée.
- Un envers de soudure non protégé : sur un tube ou une tôle soudés d’un seul côté, l’envers s’oxyde en « sucre » gris s’il n’est pas purgé à l’argon.
- Une préparation négligée : joints mal ajustés, jeu irrégulier, surfaces sales. Notre page sur la préparation des bords pour soudure détaille les angles et le jeu à viser.
- Un refroidissement trop lent sur une pièce épaisse qui garde la chaleur longtemps autour du cordon.
Un bon soudeur TIG qui contrôle sa chaleur et protège l’envers obtient des cordons pâles, du paille au jaune léger. Ce résultat se prépare avant l’arc, pas après.
Quelle teinte est acceptable, et laquelle ne l’est pas
Il n’existe pas de réponse universelle, car l’acceptation dépend de l’usage et du devis. Voici une grille de lecture pratique, que nous utilisons pour orienter la discussion avec un client. Elle n’a pas valeur de norme : le cahier des charges du projet prime toujours.
| Aspect de la zone soudée | Lecture | Pièce intérieure sèche | Pièce extérieure, cuisine, milieu humide |
|---|---|---|---|
| Argenté ou jaune très pâle | Oxydation minimale | Généralement acceptable | À nettoyer et passiver par précaution |
| Paille à or | Oxydation légère | Souvent acceptable | À décaper et passiver |
| Bleu, violet | Couche épaisse, chrome appauvri en dessous | À traiter selon l’exigence | À décaper et passiver, obligatoire |
| Gris, noir, aspect poudreux | Oxydation sévère | À refaire ou à traiter à fond | À reprendre, puis décaper et passiver |
Si un devis ou une spécification d’architecte mentionne un niveau de coloration maximal, nous nous y conformons et nous le validons avant la fabrication. Posez la question au moment de la soumission, pas à la livraison.
Retirer la coloration : décapage, passivation ou meulage
Trois voies existent, avec des résultats et des risques très différents.
Le décapage chimique
Le décapage (pâte ou bain acide) dissout la couche d’oxyde colorée et la mince zone appauvrie en chrome sous elle. C’est la méthode qui donne la surface la plus saine. Elle demande toutefois des précautions : Environnement et Changement climatique Canada précise, dans son code de pratiques écologiques pour les aciéries non intégrées, que le mélange d’acides pour l’inox (acide nitrique et acide fluorhydrique) se gère comme un déchet dangereux, contrairement aux acides utilisés pour l’acier au carbone. Ce n’est pas un produit à manipuler dans un garage, ni à rincer dans un évier.
La passivation
Après décapage ou nettoyage, la passivation favorise la reformation d’une couche de chrome uniforme et protectrice. C’est l’étape qui redonne à la soudure sa résistance. Nous la décrivons en détail, avec les critères de réussite, dans notre article sur la passivation de l’inox soudé.
Le meulage et le brossage
C’est la méthode que tout le monde connaît, et celle qui cause le plus d’erreurs. Meuler une soudure enlève la teinte, mais pas forcément la zone appauvrie, et cela libère de la poussière métallique. Le CCHST indique que le soudage de l’inox produit des fumées contenant du chrome et du nickel, dont possiblement du chrome hexavalent toxique. Il recommande la ventilation locale par aspiration à la source, une protection respiratoire adaptée, et le retrait des revêtements ou contaminants avant de souder, selon sa fiche sur les fumées de soudage. Le même organisme insiste : le respirateur est la dernière ligne de défense, jamais un substitut à la ventilation.
Si vous employez une brosse ou un disque, il doit être réservé à l’inox. Une brosse passée sur de l’acier doux dépose des particules de fer qui rouilleront sur votre pièce. Le CCHST rappelle dans sa fiche sur le travail près de l’armature d’acier que l’acier au carbone est sujet à la corrosion; cette logique s’applique directement à la contamination croisée sur l’inox, qui annule l’investissement fait dans le matériau.
Les erreurs qui reviennent le plus souvent
Voici ce que nous corrigeons régulièrement sur des pièces apportées par des propriétaires ou des entrepreneurs.
- Laisser la teinte « parce que ça fait joli » sur un garde-corps extérieur. Au premier hiver, avec les sels de déglaçage, des taches brunes apparaissent le long du cordon.
- Souder l’inox avec une baguette ou un fil d’acier au carbone. Le métal d’apport doit être de la bonne nuance d’inox. L’acier au carbone dans le cordon rouille et ruine la pièce.
- Utiliser des outils partagés avec l’acier. Disques, brosses et même tables de travail contaminent la surface.
- Oublier l’envers du joint. Sur un tube de garde-corps, un intérieur oxydé finit par suinter de la rouille.
- Nettoyer avec un abrasif inadapté. Les rayures profondes retiennent la saleté et les chlorures.
Si une pièce en place rouille déjà, consultez plutôt notre guide rouille sur inox extérieur, qui explique les étapes à suivre.
Colorer l’inox volontairement : ce qui est possible
Certains lecteurs cherchent à obtenir une couleur, pas à l’éliminer. C’est possible, mais par des procédés de finition prévus pour cela, et non par la chaleur de la soudure.
- Le chauffage contrôlé forme une couche d’oxyde dont la couleur va du jaune au bleu selon la température. Il convient à des pièces décoratives intérieures, rarement à des éléments structuraux ou exposés.
- Les dépôts en couche mince (par exemple une finition dorée obtenue par galvanoplastie ou dépôt sous vide) appliqués sur une surface préparée.
- La peinture ou la poudre sur un inox correctement dégraissé et préparé, une solution courante pour des garde-corps en couleur.
Pour un projet architectural, nous conseillons de définir la finition dès les plans : nuance d’inox, fini de surface (brossé, miroir, satiné), traitement des soudures et couleur éventuelle. Une teinte décorative ne doit jamais remplacer le traitement des soudures qui, elles, assurent la durabilité.
La chaleur, la déformation et la structure
La couleur n’est que le symptôme visible de l’apport de chaleur. Un excès de chaleur fait aussi déformer la pièce, surtout sur l’inox qui se dilate davantage et conduit moins la chaleur que l’acier. Le Conseil national de recherches du Canada a publié des travaux montrant qu’un traitement thermique après soudage peut restaurer les propriétés mécaniques et réduire les contraintes résiduelles d’un acier inoxydable martensitique. Ce résultat concerne une famille précise d’inox, mais il rappelle que l’historique thermique d’un joint compte autant que son aspect.
Pour les gardes-corps, escaliers et structures, la maîtrise de la chaleur sert donc deux objectifs : une soudure plus propre et une pièce plus droite. Nous traitons ce second volet dans notre article sur la déformation après soudage.
Notre point de vue d’atelier
Nous le disons à nos clients dès la soumission : la meilleure coloration est celle qu’on n’a pas à enlever. Dans notre atelier de Lachine, tout est fabriqué sur place et installé localement dans le Grand Montréal, ce qui nous permet de contrôler la chaîne complète, de la découpe laser au pliage, au soudage et à la pose.
Sur l’inox, nous privilégions une soudure TIG avec protection gazeuse soignée, une préparation rigoureuse des joints et des outils réservés à l’inox. Quand une teinte dépasse ce qui convient à l’usage, nous la traitons plutôt que de la masquer. Nous préférons expliquer à un client pourquoi un cordon sera décapé que lui livrer une pièce qui tachera au premier hiver québécois.
Nous accompagnons aussi la question de la sécurité. Meuler de l’inox sans aspiration ni protection respiratoire est un risque que personne ne devrait prendre, et un chantier qui relève de la CNESST doit prévoir la ventilation et la protection dans son plan de travail. Notre approche reste la même quelle que soit la taille du projet : comprendre l’usage, proposer la bonne finition, puis la réaliser proprement.
— Ash
Cas concrets : à quoi ressemble la bonne décision
Garde-corps de balcon en inox, immeuble en copropriété. Les sels de déglaçage et les cycles de gel et dégel sont durs pour l’inox mal fini. Nous recommandons des soudures pâles, décapées et passivées, et un fini de surface uniforme. Un conseil de copropriété qui prépare un devis gagne à exiger ce traitement par écrit.
Comptoir ou hotte en inox pour un restaurant. Ici, l’aspect et l’hygiène comptent : les soudures apparentes doivent être nettoyées et leur fini aligné avec celui de la tôle. Une teinte bleue sur un comptoir n’est ni belle ni durable.
Pièce industrielle ou prototype. Pour un fabricant ou un bureau d’ingénierie, la priorité est souvent la tenue mécanique. On précise la nuance d’inox, le procédé de soudage et le traitement post-soudage attendus dès le dessin. Notre service de découpe laser produit les pièces avec des bords nets qui facilitent un assemblage précis.
Escalier ou main courante en inox. Les mains touchent la surface chaque jour : la finition des soudures et des raccords doit être irréprochable. Nous présentons nos réalisations sur notre page escaliers métalliques à Montréal.
Préparer sa demande de soumission
Pour obtenir un prix et un délai fiables, rassemblez ces informations avant de nous écrire :
- l’usage et l’emplacement (intérieur, extérieur, milieu humide, cuisine);
- la nuance d’inox souhaitée, si elle est connue;
- le fini de surface attendu et les exigences de traitement des soudures;
- les plans, croquis ou dimensions, avec les exigences du Code de construction du Québec si la pièce est un garde-corps ou un escalier;
- le calendrier du chantier et les contraintes d’accès.
Nous travaillons en français et en anglais, à la pièce ou au projet, pour des entrepreneurs généraux, des architectes, des industriels, des gestionnaires immeubles et des propriétaires.
Faire fabriquer vos pièces en inox chez Manara Corp
Si vous avez un projet de garde-corps, d’escalier, de clôture ou de pièces sur mesure en inox, notre équipe vous accompagne de la conception à l’installation dans le Grand Montréal : l’île, Laval, la Rive-Sud et l’Ouest-de-l’Île. Consultez notre page soudage de métaux sur mesure ou nos garde-corps, puis demandez une soumission. Nous ne livrons pas de pièces fabriquées hors du Grand Montréal.
FAQ
Est-il possible de souder de l’inox avec des baguettes en acier ?
Techniquement, l’arc s’amorce, mais le résultat est mauvais : le cordon contient de l’acier au carbone et rouille rapidement. Il faut un métal d’apport en inox compatible avec la nuance de la pièce. Pour un projet extérieur, confiez le travail à un soudeur qui maîtrise l’inox.
Comment enlever l’oxydation et la coloration sur l’inox soudé ?
La méthode la plus fiable est le décapage chimique suivi d’une passivation. Le meulage enlève la teinte mais libère de la poussière métallique, dont possiblement du chrome hexavalent, et exige ventilation et protection respiratoire. Dans tous les cas, utilisez des outils réservés à l’inox.
Est-il possible de peindre sur de l’inox ?
Oui, à condition de dégraisser et de préparer la surface pour que le revêtement adhère. La peinture ou la poudre sont des solutions courantes pour colorer des garde-corps. Elles ne remplacent pas le traitement des soudures, qui doit être fait avant l’application.
La coloration bleue d’une soudure est-elle dangereuse ?
Elle ne présente pas de danger immédiat pour l’utilisateur, mais elle indique une zone moins résistante à la corrosion. Sur une pièce extérieure ou en milieu humide, elle doit être traitée. Le danger principal concerne le soudeur : les fumées d’inox exigent une aspiration à la source.
Sources
- Institut canadien de conservation : Caring for metal objects
- CCHST : Welding, fumes and gases
- CCHST : Rebar, working safely near
- Environnement et Changement climatique Canada : code de pratiques écologiques des aciéries non intégrées
- CNRC : traitement thermique après soudage