Passiver un inox soudé, ce n’est pas appliquer un produit sur la soudure. C’est la dernière étape d’une séquence : nettoyer, retirer les oxydes de soudage et le fer incrusté, rincer, passiver, rincer de nouveau et sécher. Si l’une des étapes précédentes est sautée, la couche protectrice se reforme sur une surface contaminée et les taches reviennent. Voici comment la séquence se déroule, ce qu’elle ne corrige pas et ce qu’il faut demander par écrit quand on commande un garde-corps, une rampe ou une pièce en inox au Québec.
TL;DR
- La passivation accélère la reformation de la couche passive d’oxyde de chrome, mais seulement sur une surface déjà propre. Elle ne remplace ni le décapage ni le nettoyage.
- Sur une soudure bleue, jaune ou noire, il faut d’abord éliminer les oxydes thermiques, les projections et le fer libre, par voie mécanique ou chimique.
- Pour l’extérieur au Québec, la nuance compte autant que le traitement : le 316 est souvent recommandé plutôt que le 304 à cause du sel et du froid.
- Exigez à la soumission la nuance, la méthode de préparation, la méthode de passivation, la norme visée et les essais d’acceptation, pas seulement une « finition inox ».
- La passivation ne remplace pas les exigences de soudage (qualification des soudeurs, procédures, inspection).
Table des matières
- Ce que fait la passivation, et ce qu’elle ne fait pas
- Pourquoi une soudure en inox a besoin d’un traitement
- La séquence complète après soudage
- Acide citrique ou acide nitrique
- La nuance : 304 ou 316 pour un extérieur québécois
- Ce que la passivation ne remplace pas : le soudage
- Comment vérifier qu’une passivation est réussie
- Ce qu’il faut exiger à la soumission
- Notre point de vue : traiter l’inox comme un procédé, pas comme une retouche
- Pour un projet d’inox sur mesure à Montréal
- Erreurs courantes à éviter
- FAQ
- Sources
Ce que fait la passivation, et ce qu’elle ne fait pas
L’inox résiste à la corrosion grâce à une pellicule d’oxyde de chrome, invisible et très mince, qui se forme naturellement au contact de l’oxygène. Tant qu’elle est intacte, le métal sous-jacent est protégé. Une rayure, une meule, une brosse ou la chaleur d’un arc de soudage peuvent la perturber.
La norme ASTM A967/A967M-25 définit la passivation comme un traitement chimique ou électrochimique qui accélère la formation de cette pellicule sur une surface chimiquement propre. Les deux mots importants sont « accélère » et « chimiquement propre ». La passivation ne crée pas un revêtement : elle aide le métal à refaire sa protection naturelle, et elle suppose que la surface soit débarrassée de ce qui l’en empêche.
Ce qu’elle ne fait pas :
- Elle ne retire pas les oxydes de soudage épais. Il faut un décapage ou un traitement mécanique avant.
- Elle ne corrige pas une nuance inadéquate pour l’usage.
- Elle ne compense pas une conception qui retient l’eau et les sels de déglaçage.
- Elle ne certifie pas la qualité de la soudure elle-même.
Pourquoi une soudure en inox a besoin d’un traitement
La chaleur du soudage fait croître une couche d’oxydes colorés (paille, bleu, gris foncé) dans la zone affectée thermiquement. Sous cette couche, le métal est appauvri en chrome : c’est précisément la zone qui rouillera en premier si on la laisse telle quelle. S’ajoutent les projections de soudage et, très souvent, de minuscules particules de fer venues de l’atelier.
Cette contamination par le fer est la cause la plus fréquente des taches de rouille sur de l’inox pourtant « de qualité ». Selon Canadian Metalworking, les impuretés comme les huiles, les résidus plastiques, les abrasifs, les brosses et la poussière d’acier carbone peuvent empêcher la couche passive de se reconstituer correctement et causer de l’oxydation par la suite. Un spécialiste cité par la revue insiste sur un environnement propre et sans carbone.
Pour un atelier qui travaille à la fois l’acier au carbone et l’inox, la séparation des outils, des abrasifs et des zones de travail est donc une mesure de qualité, pas une question d’apparence. C’est une bonne question à poser à n’importe quel fabricant avant de commander.
La séquence complète après soudage
Le flux de travail professionnel décrit par la littérature technique suit cet ordre. Chaque étape prépare la suivante.
- Dégraissage et nettoyage. On retire huiles, graisses de coupe, résidus de ruban et poussières. Une surface grasse empêche l’acide d’agir uniformément.
- Retrait des oxydes de soudage et du fer incrusté. Par voie mécanique (brossage avec une brosse en inox réservée à cet usage, abrasifs dédiés, microbillage) ou chimique (décapage à la pâte ou par bain, selon la géométrie). C’est l’étape qui élimine la zone appauvrie en chrome.
- Rinçage. Il évacue les résidus de décapage avant le bain passivant.
- Passivation. Immersion, application locale ou traitement électrochimique, selon la pièce et la spécification.
- Rinçage final et séchage. ASTM A967 exige un rinçage complet (stagnant, à contre-courant ou par pulvérisation), avec neutralisation séparée au besoin.
- Contrôle. Inspection visuelle, puis essais si le devis les prévoit.
Passer directement un produit passivant sur une soudure restée bleue ou noire n’est pas une préparation suffisante. Le résultat peut être brillant, et pourtant la zone reste vulnérable.
Décapage mécanique ou chimique
Le choix dépend de la pièce. Un garde-corps de grande taille, assemblé et installé, se traite souvent par endroits, soudure par soudure. Une pièce de dimension raisonnable, comme un composant industriel ou une plaque découpée au laser, peut aller en bain. Les produits de décapage les plus agressifs, notamment ceux à base d’acide fluorhydrique, demandent des précautions strictes de santé et sécurité : ils relèvent de personnes formées, avec les équipements de protection et la ventilation appropriés. Ce n’est pas un travail à improviser dans un garage.
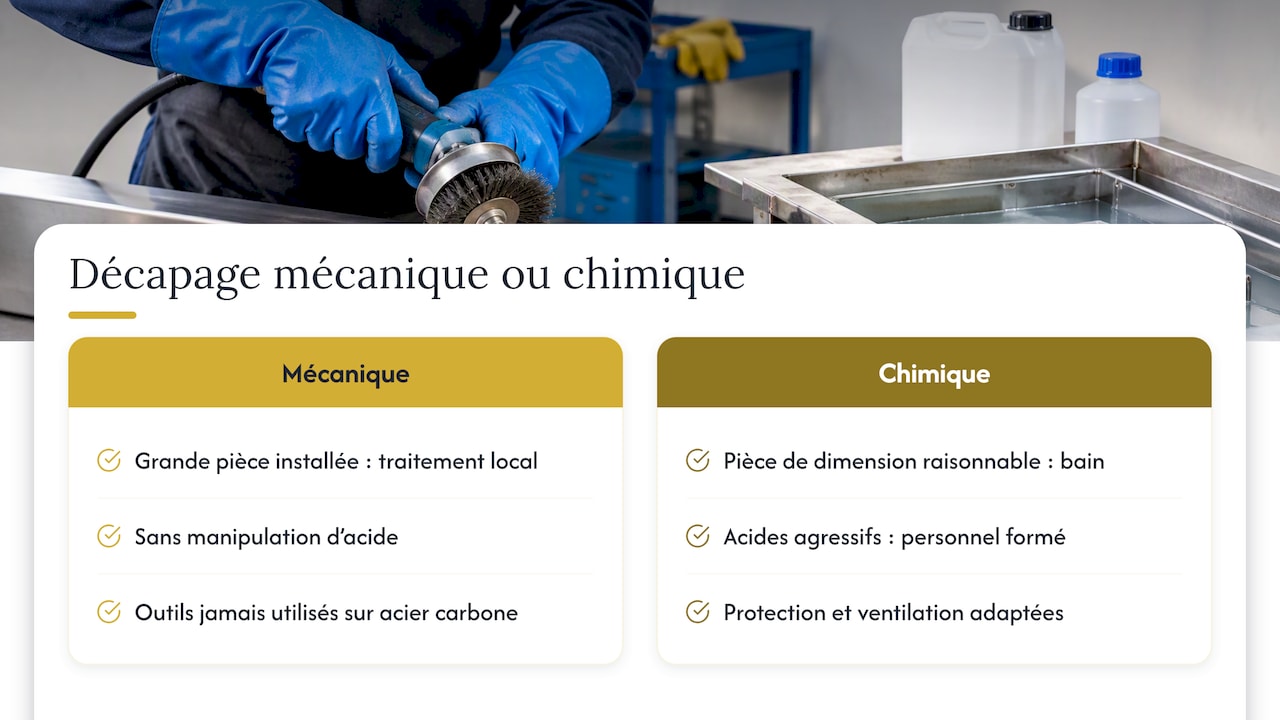
Le décapage mécanique a l’avantage de ne pas manipuler d’acide, mais il faut absolument utiliser des abrasifs et des brosses qui n’ont jamais servi sur de l’acier au carbone. Sinon on réintroduit le fer qu’on cherche à retirer.
Acide citrique ou acide nitrique
La norme ASTM A967 couvre les traitements par immersion à l’acide nitrique, à l’acide citrique et les traitements électrochimiques. Aucun n’est « le bon » en toutes circonstances.
| Critère | Acide citrique | Acide nitrique | Électrochimique |
|---|---|---|---|
| Manipulation | Plus simple, moins dangereux | Demande des précautions plus strictes | Équipement spécialisé |
| Usage courant | Pièces fabriquées, installations générales | Nuances et spécifications qui l’imposent | Zones localisées, géométries difficiles |
| Choix décidé par | Nuance, géométrie, spécification du projet | Nuance, géométrie, spécification du projet | Nuance, géométrie, spécification du projet |
Le point à retenir : le choix revient à la spécification du projet et à la nuance, pas à une préférence de l’atelier. Une publication de 2025 sur les bonnes pratiques de passivation note d’ailleurs que l’acide citrique prend de plus en plus de place par rapport à l’acide nitrique. Si votre devis ou votre architecte exige une norme précise, c’est elle qui tranche.
La nuance : 304 ou 316 pour un extérieur québécois
C’est souvent là que se joue la durabilité, bien plus que dans la passivation seule. Canadian Metalworking rapporte, dans un article de 2019, que des spécialistes recommandent de considérer l’inox 316 plutôt que le 304 pour un usage extérieur : le 304 peut finir par corroder dehors, même après nettoyage et reconstitution de la couche passive. Le sel de déglaçage, le gel et le dégel et l’humidité sollicitent fortement la surface.
Le 316 coûte plus cher, mais il contient du molybdène qui améliore la tenue à la corrosion par les chlorures. Pour un garde-corps de balcon à Montréal, exposé aux sels en hiver, la question de la nuance doit être réglée avant de parler de finition.
Au-delà de la nuance, la conception compte : un profil qui retient l’eau, un tube sans trou d’évacuation ou une soudure placée là où la neige s’accumule vont tacher même avec un inox bien passivé. Si vous avez déjà des traces de rouille sur un ouvrage extérieur, consultez notre guide rouille sur inox extérieur : que faire, étape par étape.
Ce que la passivation ne remplace pas : le soudage
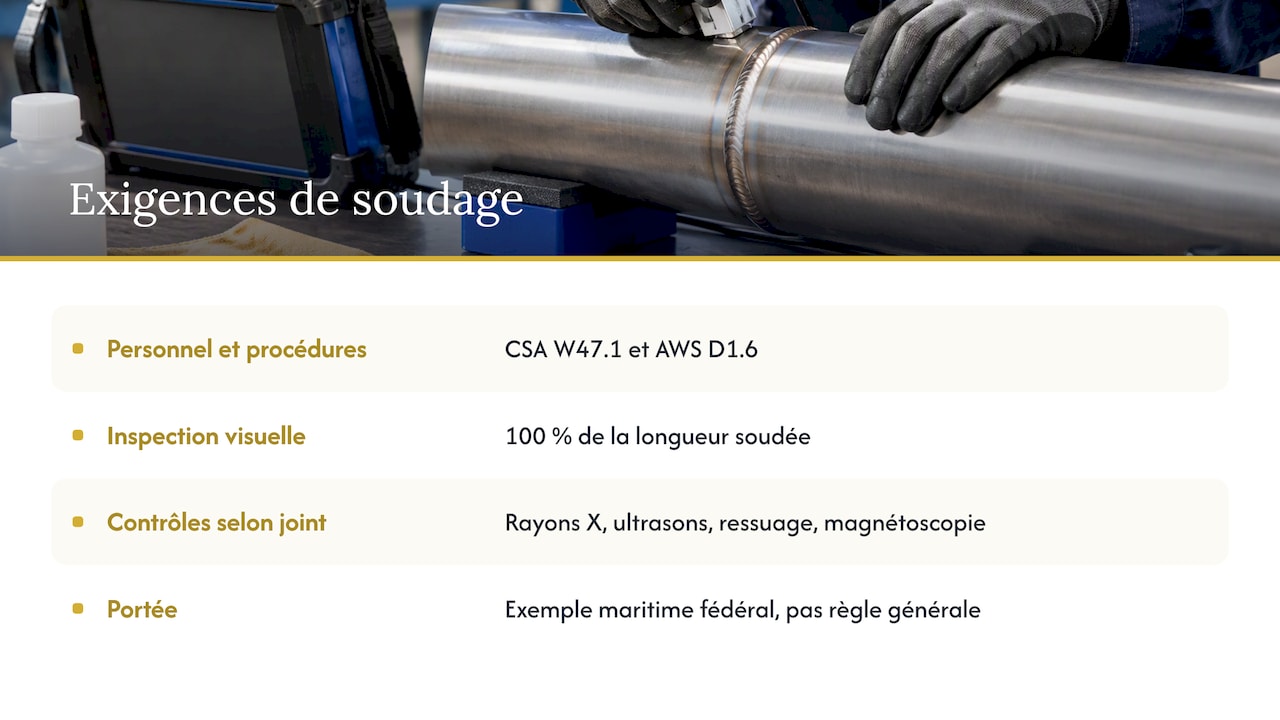
Pour un ouvrage structural, un garde-corps de bâtiment ou une marche, la finition ne se substitue jamais à la qualité du soudage. Une spécification fédérale canadienne de soudage de l’inox, publiée sur CanadaBuys, illustre le niveau d’exigence : soudeurs, opérateurs et procédures conformes à CSA W47.1 et AWS D1.6, inspection visuelle sur 100 % de la longueur des soudures, et selon le joint des contrôles par radiographie, ultrasons, ressuage ou magnétoscopie. Ce document vise des travaux maritimes fédéraux et n’est pas la règle de votre projet, mais il montre comment on traite le sujet quand les enjeux sont élevés. Le devis du projet doit préciser les contrôles qui s’appliquent.
La préparation des joints joue aussi : un chanfrein et un jeu corrects réduisent la quantité d’oxydes à retirer ensuite. Nous en parlons dans préparation des bords pour soudure : angles, jeu et normes. Gabi Miholics, de 3M Canada, cité par Canadian Metalworking, rappelle que la préparation influence à la fois la résistance du joint et la corrosion future. La passivation s’intègre au procédé complet. Elle ne sert pas à masquer une soudure mal préparée.
Comment vérifier qu’une passivation est réussie
Une pièce peut être visuellement brillante sans être correctement décontaminée. Le lustre n’est donc pas un critère d’acceptation. ASTM A967 exige que les pièces soient exemptes d’attaque, de piqûres et de voile à l’inspection visuelle, et prévoit selon le cas plusieurs essais :
- immersion dans l’eau;
- humidité élevée;
- brouillard salin;
- sulfate de cuivre;
- ferricyanure-nitrique, qui sert à détecter le fer libre de surface.
Tous ne sont pas nécessairement requis pour chaque projet. Ils se déterminent selon le devis, le lot et l’usage final. Pour un garde-corps résidentiel, une inspection visuelle rigoureuse et une méthode documentée suffisent souvent. Pour une pièce de procédé, un équipement alimentaire ou un projet d’architecte avec cahier des charges, on précisera les essais.
Ce qu’il faut exiger à la soumission
Une mention « finition inox » ne veut rien dire de vérifiable. Demandez plutôt, par écrit :
- la nuance d’inox (304, 316 ou autre) et sa justification pour l’usage prévu;
- le procédé de préparation des soudures (mécanique, chimique, les deux);
- la méthode de passivation (citrique, nitrique, électrochimique) et la norme visée, par exemple ASTM A967;
- les critères et essais d’acceptation;
- un certificat ou rapport indiquant ces éléments, quand le projet l’exige;
- la norme de soudage applicable, par exemple CSA W47.1 si la structure l’impose.
Pour un garde-corps, rappelons que les exigences dimensionnelles et de résistance relèvent du Code de construction du Québec, qui reprend le Code national du bâtiment (CNB). Le choix de finition ne dispense jamais de les respecter. Et sur un chantier, la CNESST encadre la santé et la sécurité du travail, ce qui inclut la manipulation des produits de décapage.
Notre point de vue : traiter l’inox comme un procédé, pas comme une retouche
Chez Manara Corp., nous soudons l’inox, l’acier, l’aluminium et le cuivre dans notre atelier de Lachine, et nous installons nous-mêmes les garde-corps, escaliers et clôtures dans le Grand Montréal. Ce que nous voyons le plus souvent, ce n’est pas un inox défectueux, c’est un inox mal choisi pour son environnement ou une soudure dont la zone thermique n’a jamais été vraiment nettoyée.
Notre position tient en trois points. D’abord, la nuance se décide en premier, selon l’exposition : un balcon exposé au sel n’a pas les mêmes besoins qu’un comptoir de restaurant. Ensuite, la préparation du joint avant soudage évite la moitié des problèmes après. Enfin, le traitement de surface doit apparaître noir sur blanc dans la soumission, avec la méthode et les critères, pour que vous puissiez comparer des offres sur une base honnête.
Comme chaque projet est fabriqué sur mesure, nous discutons de la finition avec vous dès la conception : usage, nuance, exigences du devis, contrôles souhaités. Si votre cahier des charges impose une passivation selon une norme précise, dites-le dès la demande de prix, que nous puissions confirmer comment elle sera réalisée et documentée.
— Ash
Pour un projet d’inox sur mesure à Montréal
Vous préparez un garde-corps, une rampe, un escalier ou une pièce en inox pour un chantier du Grand Montréal ? Nous fabriquons en atelier et installons localement, pour entrepreneurs, architectes, gestionnaires d’immeubles et propriétaires, en français comme en anglais. Consultez nos pages garde-corps, rampes métalliques sur mesure et soudage de métaux sur mesure, puis envoyez-nous vos plans ou vos dimensions avec la nuance et les exigences de finition souhaitées.
Erreurs courantes à éviter
- Utiliser une brosse ou une meule déjà passée sur de l’acier au carbone. Les particules de fer s’incrustent dans l’inox et rouillent en quelques jours dehors.
- Croire qu’une soudure polie est une soudure passivée. Le polissage donne de l’éclat, il ne garantit pas l’absence de contamination.
- Choisir le 304 par économie pour un balcon exposé au sel. L’écart de prix initial peut coûter cher en remplacement.
- Oublier le rinçage. Des résidus d’acide laissés sur la pièce provoquent des marques et peuvent attaquer la surface.
- Passiver avant de corriger la conception. Un point bas qui retient l’eau reste un point bas.
FAQ
Faut-il passiver l’inox après chaque soudure ?
Il faut à tout le moins nettoyer et retirer les oxydes de chaque soudure. La passivation formelle, selon une norme comme ASTM A967, dépend de l’usage et du devis. Pour un ouvrage extérieur, en milieu salin ou exigeant, elle est fortement recommandée après le décapage.
Peut-on passiver une soudure déjà rouillée ?
Pas directement. Il faut d’abord retirer la rouille et les oxydes, par voie mécanique ou chimique, puis nettoyer, rincer et passiver. Si la rouille revient vite, vérifiez la nuance et la présence de fer incrusté ou d’un point de rétention d’eau.
Quelle est la différence entre décapage et passivation ?
Le décapage enlève les oxydes de soudage, les projections et la zone appauvrie en chrome. La passivation vient ensuite et accélère la formation de la couche protectrice sur une surface propre. Les deux étapes ne sont pas interchangeables.
Le 316 est-il vraiment nécessaire à l’extérieur au Québec ?
Pas dans tous les cas, mais des spécialistes cités par Canadian Metalworking recommandent de le considérer plutôt que le 304 en extérieur, car le 304 peut corroder malgré le nettoyage. Plus l’exposition au sel de déglaçage est forte, plus le 316 se justifie.
Que demander pour prouver qu’une passivation a été faite ?
Un rapport ou certificat qui indique la nuance, la méthode, la norme appliquée et les essais réalisés. Un simple aspect brillant ne prouve rien.
Sources
- ASTM A967/A967M-25, Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts
- Canadian Metalworking, Prep strategies to weld stainless steel (2019)
- CanadaBuys, Welding Specification