En atelier, « marquage » au pliage de tôle désigne deux choses : le traçage des lignes de pliage avant le formage, et les marques que le poinçon, la matrice ou le serrage laissent sur la surface après le pliage. Les deux se maîtrisent. Le traçage se règle avec une méthode et un dessin clair. Les marques se préviennent par le choix de l’outillage, du film protecteur, du rayon et de l’ordre des opérations. Ce guide vous donne les gestes et les critères, que vous soyez entrepreneur, architecte, gestionnaire d’immeuble ou propriétaire.
En bref
- Le marquage a deux sens : tracer la ligne de pliage, et éviter les marques visibles laissées sur la pièce pliée.
- Les marques viennent surtout de la matrice, du poinçon, des débris sur la tôle et d’un rayon trop serré par rapport à l’épaisseur.
- L’inox brossé, l’aluminium anodisé et les surfaces peintes sont les plus sensibles : précisez la face visible sur vos plans.
- Un film protecteur, un insert de polyuréthane ou une matrice adaptée règlent la plupart des cas, mais ils se décident avant la fabrication, pas après.
- Pour une pièce sur mesure à Montréal, Laval ou sur la Rive-Sud, envoyez le dessin, le matériau, l’épaisseur et la face visible : on valide la faisabilité avant de couper.
Table des matières
- Deux sens, deux problèmes différents
- Tracer la ligne de pliage : la méthode
- D’où viennent les marques de pliage
- Les matériaux ne réagissent pas de la même façon
- Comment éviter les marques
- Pliage à l’air, au fond, en frappe : l’effet sur le marquage
- Ce qu’il faut préciser sur vos plans
- Notre point de vue d’atelier
- Faire fabriquer vos pièces pliées à Montréal
- Questions fréquentes
- Sources
Deux sens, deux problèmes différents
Quand on tape « marquage pliage tôle », on cherche en général l’une de ces réponses.
Le traçage. Avant de plier, on repère sur la tôle où la pliure doit tomber. Sur une pièce découpée au laser, ce repère peut être gravé ou perforé pendant la découpe. Sur une pièce simple, il se fait au traçoir ou au marqueur. L’enjeu est la précision de position.
Les marques de pliage. Après le formage, on peut voir une ligne luisante ou une empreinte le long de la pliure, des rayures de chaque côté, ou une trace de matrice sur la face visible. L’enjeu est l’apparence, parfois aussi la tenue d’un revêtement.
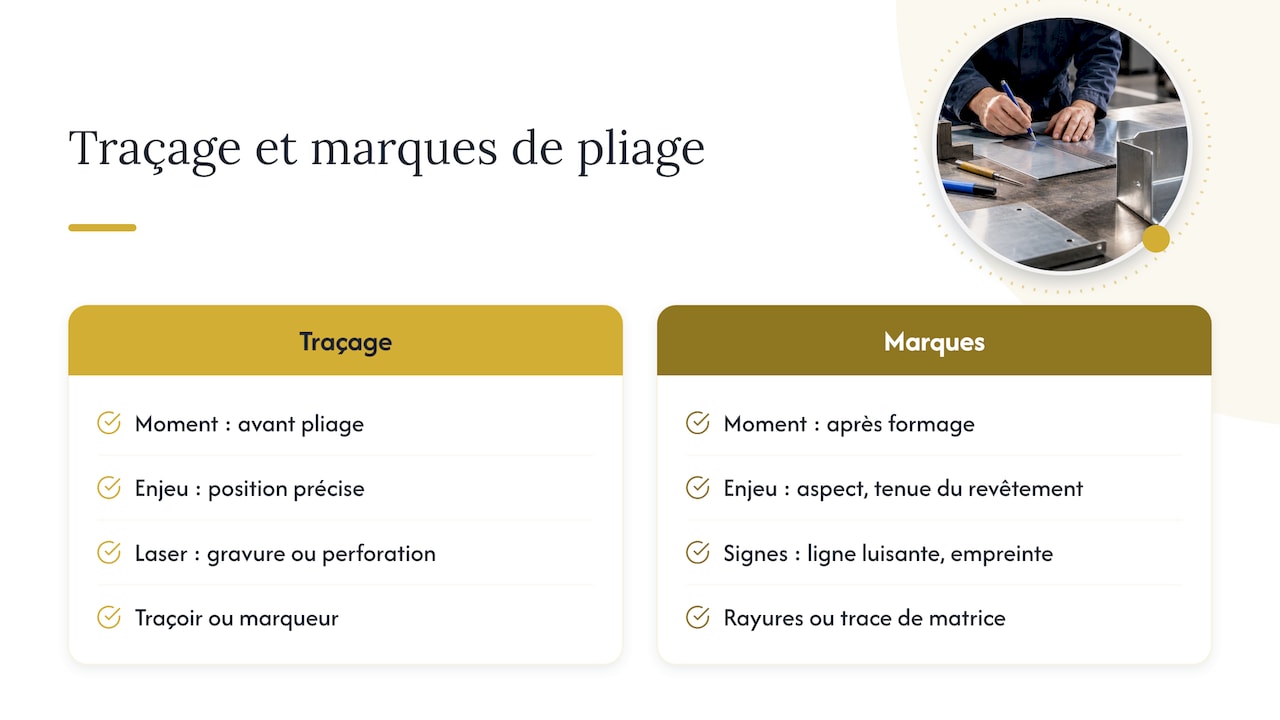
Les deux se rejoignent : un traçage fait avec une pointe dure sur de l’inox poli crée lui-même une rayure que le pliage ne cachera pas. Il faut donc penser le marquage en fonction du fini final.
Tracer la ligne de pliage : la méthode
Un bon traçage commence au dessin, pas à l’établi. Voici l’ordre qui évite le plus d’erreurs.
- Fixer le matériau et l’épaisseur. La longueur développée dépend de l’épaisseur, du rayon intérieur et de la manière dont le métal s’allonge à la pliure. Un même dessin donne des pièces différentes si l’on passe de 1,5 mm à 2 mm.
- Calculer le développé. On utilise le facteur K, qui décrit le déplacement de l’axe neutre vers l’intérieur de la pliure. Un fabricant de presses-plieuses explique ce facteur et rappelle que le sens du grain de la tôle influence le résultat. Sur une pièce répétitive, la première pièce d’essai sert à confirmer la valeur.
- Choisir la méthode de repérage. Pour des séries ou des pièces complexes, le repère est intégré à la découpe laser. Pour une pièce unique, on trace à la règle et on aligne contre une butée.
- Marquer du côté qui ne se voit pas. Le repère se place sur la face intérieure de la pliure ou sur une face cachée après pose.
- Contrôler avant de plier. Une vérification de cote sur la tôle plate coûte quelques secondes. Une pièce pliée au mauvais endroit se recoupe rarement.
Pointe, marqueur ou gravure laser
| Méthode | Avantage | Limite |
|---|---|---|
| Traçoir à pointe dure | Trait fin, précis sur acier brut | Laisse une rayure permanente : à réserver aux faces cachées ou peintes |
| Marqueur ou crayon gras | Aucune rayure | Moins précis, s’efface si la tôle est manipulée |
| Repère gravé ou perforé au laser | Répétable, intégré au fichier de découpe | Demande un dessin numérique propre |
| Butée de la presse-plieuse seule | Aucun marquage nécessaire | Exige un bon référencement de la pièce sur un bord découpé |
Sur les séries, le laser et la butée règlent presque tout. C’est l’une des raisons pour lesquelles la découpe et le pliage gagnent à se faire dans le même atelier : le fichier qui découpe contient déjà les repères qui guideront le pliage. Notre page sur la découpe laser sur mesure à Montréal détaille cette première étape.
D’où viennent les marques de pliage
On les rencontre rarement par hasard. Les causes sont presque toujours dans cette liste.
- La matrice. En pliage en V, la tôle glisse sur les épaules de la matrice pendant que le poinçon descend. Une épaule vive ou usée laisse deux lignes parallèles de chaque côté de la pliure.
- Le poinçon. Un nez de poinçon trop pointu par rapport à l’épaisseur peut écraser la surface à l’intérieur de la pliure.
- Les débris. Un copeau, un point de soudure meulé ou une poussière de métal coincés entre la tôle et l’outil s’impriment dans la surface.
- Le rayon trop serré. Plus le rayon intérieur est petit par rapport à l’épaisseur, plus la matière est sollicitée. La surface extérieure peut alors se fissurer ou prendre un aspect de peau d’orange. Selon le même document technique, la pliure parallèle au sens de laminage aggrave ce problème.
- La manipulation. Une tôle glissée sur une table sans protection se raye avant même d’être pliée.
- La force excessive. Quand on force pour atteindre l’angle au lieu d’ajuster la matrice ou la compensation, on marque la pièce.
Les matériaux ne réagissent pas de la même façon
| Matériau et fini | Sensibilité aux marques | Ce qu’on surveille |
|---|---|---|
| Acier doux brut | Faible | Calamine et débris, la pièce sera souvent peinte ou galvanisée |
| Acier prélaqué ou peint | Élevée | Le revêtement peut s’écailler ou se rayer sur la pliure |
| Inox brossé ou poli | Très élevée | Rayures de matrice, contamination par des particules d’acier |
| Aluminium | Élevée | Matériau mou : il marque facilement et peut fissurer sur un rayon trop serré selon l’alliage |
| Cuivre | Élevée | Surface tendre, empreintes visibles, finition souvent exposée |
Le cas de l’inox mérite une attention particulière dans les restaurants, les commerces et les cuisines, où la surface est vue de près et nettoyée tous les jours. Une rayure de pliage sur un comptoir ou un habillage se voit à chaque service. C’est pourquoi il faut préciser la face visible dès la demande de prix.
Comment éviter les marques
Les solutions se classent de la plus simple à la plus technique.
1. Protéger la surface
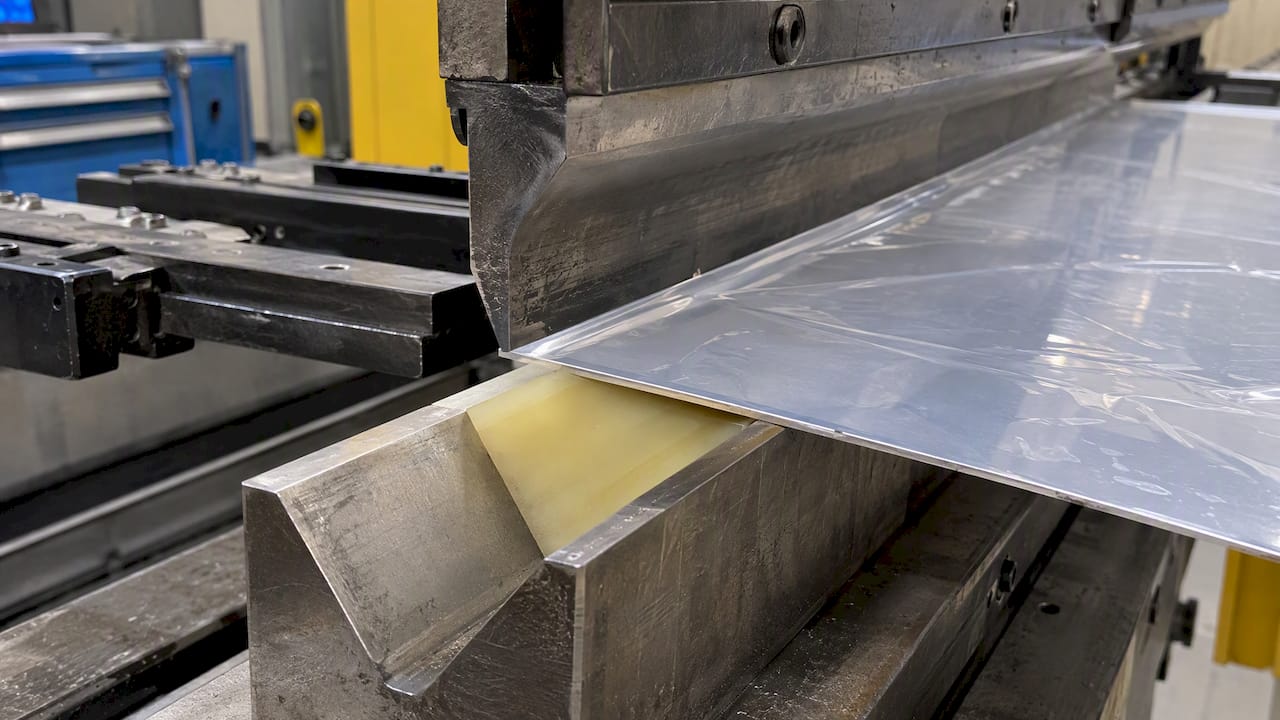
Le film plastique d’origine de l’inox ou de l’aluminium doit rester en place pendant le pliage. Pour les cas plus exigeants, les fournisseurs d’outillage de presse-plieuse proposent des films de protection et des feuilles de polyuréthane posées sur la matrice. Elles s’usent selon l’angle et l’état de la tôle, donc on les remplace régulièrement.
2. Adapter l’outillage
On peut choisir des matrices à épaules arrondies ou des inserts de protection. Cette approche est courante pour l’inox et l’aluminium, comme le rappelle la documentation technique consultée pour ce guide. Elle exige que l’atelier dispose du bon outil pour votre épaisseur : posez la question avant de commander.
3. Ajuster le rayon et la largeur d’ouverture
Un rayon un peu plus grand et une ouverture de matrice adaptée à l’épaisseur réduisent la pression locale. Si le design permet un rayon plus généreux, la pièce sera plus propre et la matière moins sollicitée. À l’inverse, un rayon très vif exige parfois un autre procédé.
4. Nettoyer et manipuler avec soin
Une tôle essuyée avant le pliage, des tables couvertes et des pièces qu’on ne traîne pas : ces gestes simples éliminent une bonne part des défauts.
5. Compléter à la main quand c’est utile
Quand la presse-plieuse ne convient pas à la forme, un formage progressif sur toute la longueur, avec une cintreuse manuelle, évite les zones mal formées. C’est du savoir-faire d’atelier, et il s’apprend. Selon le Gouvernement du Québec, la maîtrise du pliage par un opérateur-régleur de machines en tôlerie peut demander jusqu’à trois ans d’apprentissage. Ce n’est pas un détail : la qualité d’une pliure dépend autant de la personne au réglage que de la machine.
Pliage à l’air, au fond, en frappe : l’effet sur le marquage
Le mode de pliage change la marque laissée.
- Pliage à l’air : la tôle touche le poinçon et les épaules de la matrice, sans être écrasée au fond. Il demande moins de force et marque généralement moins. L’angle se règle par la profondeur de descente.
- Pliage au fond : la tôle est appuyée contre la matrice. L’angle est plus constant, mais la pression est plus élevée.
- Pliage en frappe : la tôle est comprimée très fort pour fixer l’angle. C’est le procédé qui marque le plus, et il exige beaucoup plus d’effort de la machine que les autres.
Pour une pièce visible, le pliage à l’air avec protection est le choix habituel. Pour une pièce cachée où la précision d’angle prime, on peut accepter une marque plus franche. Dites-le à l’atelier : c’est la face visible qui décide.
Ce qu’il faut préciser sur vos plans
Vous évitez la plupart des mauvaises surprises en ajoutant quatre informations à votre demande :
- Le matériau, l’alliage et l’épaisseur (par exemple inox 304 brossé, 2 mm).
- La face visible, avec une mention claire « aucune marque tolérée » ou « face cachée ».
- Le sens du fini pour l’inox brossé : le grain doit suivre le bon axe sur toutes les pièces d’un même ensemble.
- Les tolérances sur les angles et les cotes. Nous avons réuni des repères sur les tolérances de pliage de tôle qui aident à rédiger cette partie du dessin.
Pour un garde-corps, un escalier ou une pièce structurale, le pliage s’inscrit en plus dans un ensemble qui doit respecter le Code. Notre page sur la résistance d’un garde-corps de balcon et ce que le Code exige au Québec vous aide à cadrer cette partie. Et si vous préparez un chantier, la checklist avant fabrication et pose évite les allers-retours.
Le piège des fixations
Une pièce bien pliée peut se dégrader après la pose si l’on mélange les métaux. Selon un guide de fabrication publié par Ressources naturelles Canada, on recommande des rondelles de nylon et des fixations en acier inoxydable ou en aluminium pour éviter la corrosion galvanique lors de l’assemblage d’éléments métalliques. Le principe vaut pour un habillage d’aluminium comme pour un garde-corps extérieur : le contact entre deux métaux différents, en présence d’humidité, abîme le plus vulnérable des deux. Avec nos hivers et le sel de déglaçage, ce n’est pas théorique.
Notre point de vue d’atelier
À Lachine, nous fabriquons chaque pièce en atelier et nous l’installons nous-mêmes dans le Grand Montréal. Ce fonctionnement change la façon de parler du marquage : celui qui plie sait où la pièce sera posée, et celui qui pose voit le résultat de la pliure.
Voici ce que nous répondons le plus souvent aux clients.
Le fini se décide avant le pliage. Une marque sur de l’inox ne se « rattrape » pas toujours au polissage, surtout sur un fini brossé. Mieux vaut nous dire dès le départ quelle face sera vue, plutôt que de découvrir le problème à l’installation.
Un rayon plus généreux est souvent un meilleur design. Quand un architecte ou un designer accepte d’ouvrir un peu le rayon, la pliure est plus propre, plus résistante et moins sujette aux marques. Quand le rayon vif est essentiel à l’esthétique, on en discute et on valide la faisabilité avant de lancer la fabrication.
Le soudage et le pliage se pensent ensemble. Une pliure bien placée peut remplacer un cordon de soudure visible, donc un meulage, donc un risque de marque. Notre travail du soudage de l’acier, de l’inox, de l’aluminium et du cuivre nous permet de choisir au cas par cas entre plier, souder ou combiner les deux.
Aucun projet n’est trop petit ni trop gros. Une seule tablette en inox pour un commerce et une série de pièces pour un chantier reçoivent la même attention au traçage, à la protection de surface et au contrôle de la première pièce. Nous accompagnons le client de la conception à l’installation.
— Ash
Faire fabriquer vos pièces pliées à Montréal
Si vous avez un projet de pièces pliées, roulées ou découpées au laser, notre équipe de Lachine vous répond en français ou en anglais. Nous desservons l’île de Montréal, Laval, la Rive-Sud et l’Ouest-de-l’Île, et nous installons localement. Précisez le matériau, l’épaisseur, la face visible et la quantité, et joignez votre dessin.
- Pour le formage de tôle : pliage et roulage de tôles sur mesure
- Pour les profilés : roulage de profilés
- Pour la découpe qui précède le pliage : découpe laser
- Pour l’assemblage : soudage sur mesure
- Pour les ouvrages finis : garde-corps, escaliers et clôtures
Nous ne publions pas de prix : chaque pièce ou projet est évalué selon le matériau, la complexité et la quantité. Pour demander une évaluation, passez par notre site.
Questions fréquentes
Qu’est-ce que le marquage en pliage de tôle ?
Le terme recouvre deux réalités. D’un côté, le traçage des lignes de pliage avant le formage, parfois gravées ou perforées au laser. De l’autre, les marques que l’outil laisse sur la pièce après le pliage. Quand vous demandez une soumission, précisez duquel il s’agit, ou mieux, indiquez la face qui doit rester impeccable.
Peut-on plier de l’inox sans laisser de marques ?
Dans la plupart des cas, oui, avec un film protecteur, un insert de polyuréthane ou une matrice adaptée, un rayon raisonnable et une tôle propre. Sur un fini brossé ou poli exposé de près, le résultat dépend aussi du réglage et de l’expérience de la personne à la machine. Demandez à l’atelier de plier une pièce d’essai si la finition est critique.
Quelle est la différence entre un pliage à l’air et un pliage en frappe ?
Dans un pliage à l’air, la tôle n’est pas écrasée au fond de la matrice, ce qui limite la force et la marque. En frappe, elle est comprimée fortement pour fixer l’angle, ce qui donne un angle très stable mais une empreinte plus marquée. Pour une face visible, on privilégie le pliage à l’air.
Que faut-il fournir à l’atelier pour obtenir une soumission ?
Un dessin coté (ou un fichier de découpe), le matériau, l’épaisseur, la quantité, la face visible et le fini voulu. Si la pièce fait partie d’un garde-corps ou d’un escalier, ajoutez le lieu d’installation et le type de support (béton, bois, acier). Cela permet de valider la faisabilité avant la fabrication.
Peut-on corriger une marque de pliage après coup ?
Parfois, mais pas toujours. Sur de l’acier destiné à être peint, un léger ponçage suffit souvent. Sur de l’inox brossé, de l’aluminium anodisé ou une surface laquée, la correction est difficile et visible. C’est pourquoi la prévention, au dessin et au réglage, coûte moins cher que la réparation.
Sources
- Opératrice-régleuse ou opérateur-régleur de machines en tôlerie, Gouvernement du Québec
- Plan de fabrication et guide d’installation, Ressources naturelles Canada
- Analyse du facteur K dans le pliage de tôle, Harsle
- Comment éviter les marques de pliage sur la tôle, Metalmaq