Dans certains contextes réglementaires canadiens, une tolérance par défaut de ±3° s’applique aux angles lorsque rien d’autre n’est précisé sur le plan. Chaque projet reste un cas particulier : spécifiez toujours la tolérance exacte sur le dessin et validez-la par un essai en atelier avant de lancer une série.
En bref:
- Le plan doit indiquer séparément la tolérance angulaire et la tolérance dimensionnelle en millimètres, avec la référence de mesure retenue pour chaque cote.
- Une bride destinée au soudage ou à l’assemblage mécanique vise souvent ±1° à ±2°, tandis qu’une pièce esthétique peut accepter ±3°.
- Le tonnage, la longueur du pli, le rayon intérieur, la proximité des trous et l’épaisseur réelle du lot modifient directement la stabilité de l’angle.
- L’inox et les aciers à haute résistance reviennent davantage après pliage que l’acier doux ; une surcote doit donc être validée par un essai.
- Après le premier pli, mesurez l’angle à plusieurs points et ajustez la surcote ou le tonnage ; lancez la série après deux pièces stables.
Table des matières
- Facteurs qui influent sur les tolérances lors du pliage de tôle
- Formules et méthodologies pour définir les tolérances de pliage
- Retour élastique (springback) : identification et méthodes de compensation
- Calcul du développé, facteur K et déduction de pli : règles pratiques
- Tolérances recommandées et tableaux pratiques pour l’atelier
- Réglages machine et choix d’outillage pour tenir les tolérances
- Contrôle qualité : instruments, points de mesure et protocoles d’acceptation
- Exemples pratiques et cas courts (calculs pas-à-pas)
- Perspective atelier : bonnes pratiques tirées de l’expérience
- Perspective : quand externaliser le pliage pour respecter des tolérances serrées
- Service proposé : pliage et validation des tolérances
- Questions fréquentes
- Sources
Facteurs qui influent sur les tolérances lors du pliage de tôle
La tolérance réellement atteignable dépend d’un ensemble de paramètres qui se combinent, pas d’une seule variable. Le tonnage disponible sur la presse plieuse détermine si la pièce se forme complètement ou si elle subit un sous-pliage qui oblige à reprendre le réglage. Une pièce sous-ton née produit un angle instable d’un pli à l’autre, ce qui élargit mécaniquement la tolérance réelle même si le plan en exige une serrée.
La longueur du pli joue aussi un rôle direct : plus elle augmente, plus la flexion de la tôle et de l’outillage devient inégale sur toute la ligne, ce qui crée un angle légèrement différent aux extrémités par rapport au centre. Le rayon intérieur choisi influence la répartition des contraintes dans la matière : un rayon trop petit par rapport à l’épaisseur accroît le risque de fissuration en fibre externe et rend le retour élastique moins prévisible.
La position des trous et des plis voisins compte également. Un trou trop proche de la ligne de pli se déforme ou migre pendant la formation, et des plis rapprochés interagissent entre eux via les contraintes résiduelles de la tôle. Enfin, la variabilité d’épaisseur au sein d’une même bobine, même minime, modifie la limite d’élasticité réelle du matériau et donc le comportement en pliage, un phénomène que les presses plieuses modernes compensent partiellement mais qui reste une source fréquente d’écart.
En résumé, les paramètres à surveiller avant tout essai sont :
- Le tonnage disponible par rapport à l’épaisseur et à la longueur de la pièce.
- Le rayon intérieur retenu et son rapport à l’épaisseur de tôle.
- La distance entre les trous, les bords et les plis adjacents.
- La variation d’épaisseur réelle du lot de matière utilisé.
Formules et méthodologies pour définir les tolérances de pliage
Une tolérance de pliage se définit toujours par deux composantes distinctes : une tolérance angulaire, exprimée en degrés, et une tolérance dimensionnelle, exprimée en millimètres sur une cote linéaire du développé ou d’une bride. Les deux doivent apparaître sur le plan, jamais une seule à la place de l’autre.
Pour établir une tolérance applicable en atelier, la démarche suit généralement ces étapes :
- Identifier l’épaisseur nominale, le rayon intérieur visé et le matériau (acier doux, inox, aluminium), car ces trois éléments déterminent la plage réaliste de précision.
- Fixer la tolérance angulaire cible en fonction de la fonction de la pièce : une bride d’assemblage soudé tolère souvent ±1° à ±2°, alors qu’une pièce esthétique sans contrainte d’assemblage peut accepter ±3°.
- Convertir cette tolérance angulaire en écart dimensionnel équivalent sur la bride ou le développé, puisqu’un petit écart d’angle se traduit par un déplacement linéaire plus important sur une bride longue que sur une bride courte.
- Reporter ces deux valeurs sur le plan en suivant le langage de cotation normalisé, en s’appuyant sur les principes de l’ASME Y14.5 pour que la tolérance soit comprise sans ambiguïté par l’atelier et par le client.
Cette norme ne fournit pas de table universelle de tolérances de pliage, mais elle normalise la façon de les exprimer, ce qui évite les malentendus entre bureau d’études et production. Une cote sans tolérance explicite est systématiquement interprétée selon la tolérance par défaut de l’atelier, une pratique à éviter sur toute pièce critique.
Retour élastique (springback) : identification et méthodes de compensation
Le retour élastique est le phénomène par lequel la tôle se redresse partiellement après le retrait du poinçon, de sorte que l’angle final est toujours plus ouvert que l’angle de l’outillage. Son ampleur varie fortement selon le matériau et l’épaisseur : un inox ou un acier à haute résistance présente généralement davantage de springback qu’un acier doux de même épaisseur, ce qui oblige à prévoir des matrices ou des stratégies de compensation spécifiques à chaque nuance.
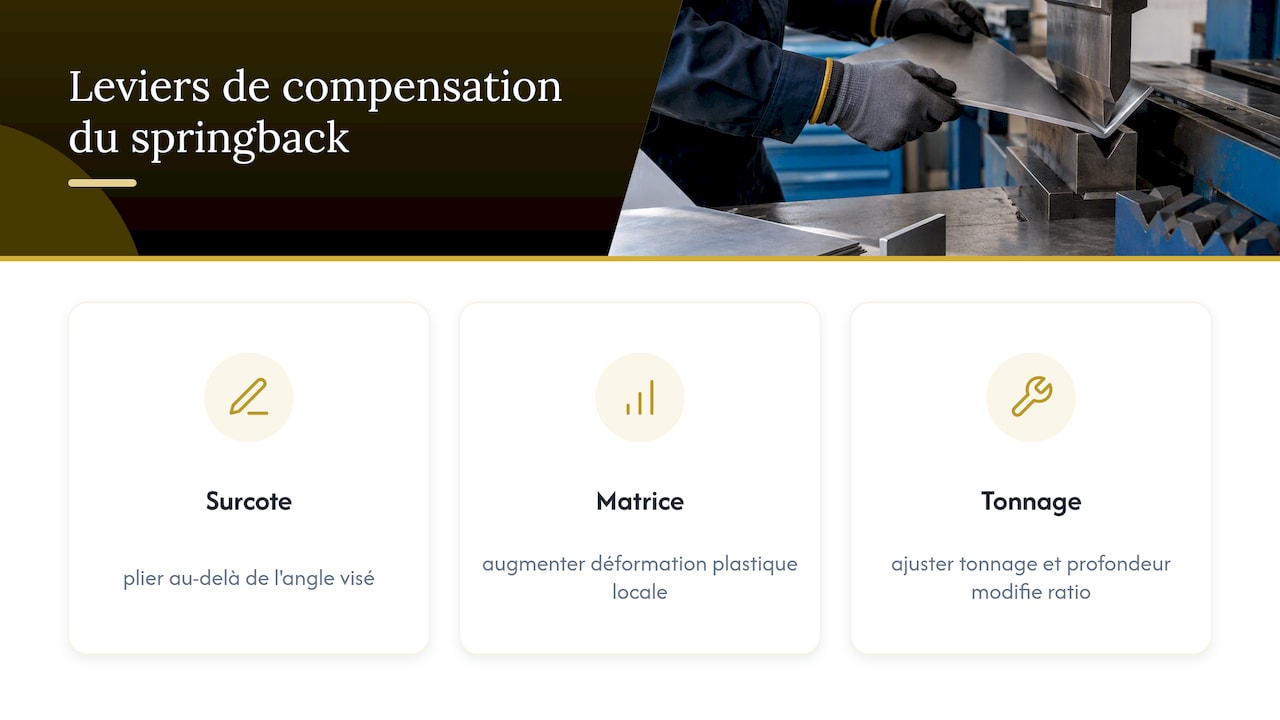
En atelier, trois leviers permettent de corriger ce décalage. La surcote d’angle consiste à plier légèrement au-delà de l’angle final visé, pour que le retour naturel amène la pièce à la cote souhaitée. Les matrices à rayon ou à angle spécialisé imposent une déformation plastique plus poussée localement, ce qui réduit la proportion de retour élastique. Enfin, l’ajustement du tonnage et de la profondeur de pénétration du poinçon modifie directement le rapport entre déformation élastique et plastique dans la tôle.
Conseil de pro : mesurez l’angle à plusieurs points le long du pli dès le premier essai plutôt qu’à un seul endroit, cela évite de relancer une série entière pour un écart qui n’existait qu’à une extrémité.
Calcul du développé, facteur K et déduction de pli : règles pratiques
Le développé correspond à la longueur totale de tôle plate nécessaire pour obtenir la pièce pliée finale. Il dépend directement du rayon intérieur du pli, de l’épaisseur de la tôle et de la position de la fibre neutre à l’intérieur de la matière pendant la déformation, cette dernière étant représentée par le facteur K.
Faute de donnée mesurée propre à l’atelier, une valeur de référence par défaut est utilisée en première approche, puis ajustée après le premier essai de pliage réel.
Les pièges les plus fréquents en pratique :
- Utiliser un facteur K générique pour toutes les épaisseurs sans vérifier sur un pli test.
- Oublier qu’un rayon intérieur trop petit par rapport à l’épaisseur change la position de la fibre neutre.
- Calculer la déduction de pli sans tenir compte de l’épaisseur réelle mesurée plutôt que nominale.
Pour les pièces à tolérance serrée, un calcul détaillé du développé avant lancement évite les reprises coûteuses liées à une longueur de flan erronée.
Tolérances recommandées et tableaux pratiques pour l’atelier
Les tolérances praticables en atelier varient surtout selon l’épaisseur de la tôle et le niveau de criticité de la pièce. Un composant purement esthétique ou destiné à être habillé tolère une plage plus large qu’une pièce qui doit s’assembler par vis ou être soudée sur une structure existante.
Une tolérance serrée se justifie dès que la pièce participe à un ajustement d’assemblage mécanique, qu’elle doit recevoir une soudure d’angle précise ou qu’elle s’insère dans un ensemble préfabriqué où le jeu disponible est limité. À l’inverse, une pièce non critique gagne à rester sur une tolérance standard d’atelier, ce qui réduit le nombre d’itérations d’essai et le coût de fabrication.
La notation sur plan doit toujours préciser la cote nominale, l’écart tolérable et, quand c’est pertinent, le point de référence de mesure (bride, développé ou angle entre deux faces). L’acceptation d’une pièce se fait contre cette cotation, jamais contre une impression visuelle du pli.
Réglages machine et choix d’outillage pour tenir les tolérances
Le tonnage réglé sur la presse plieuse doit correspondre précisément à l’épaisseur, à la longueur du pli et au rayon visé : un sous-tonnage laisse un angle instable, un sur-tonnage marque ou fragilise la tôle. La géométrie de l’outillage, poinçon et matrice, doit aussi correspondre au rayon intérieur demandé plutôt qu’à un outil disponible par défaut.
La vitesse du coulisseau influence directement la stabilité du pli : une vitesse excessive augmente l’instabilité de la formation, alors qu’une vitesse réduite améliore la répétabilité sur les séries à tolérance serrée, un ajustement simple souvent sous-utilisé en production.
Documenter chaque réglage, poinçon, matrice, tonnage, vitesse et position de butée, dans un gabarit numérique réutilisable permet de retrouver immédiatement la configuration validée pour une pièce donnée, sans refaire l’intégralité des essais à chaque relance de série.
Contrôle qualité : instruments, points de mesure et protocoles d’acceptation
La vérification d’un pli repose sur des instruments simples mais utilisés systématiquement : un calibre ou rapporteur d’angle pour la mesure directe, un comparateur ou des palpeurs pour les cotes dimensionnelles, et une machine de mesure tridimensionnelle pour les pièces à tolérance très serrée ou à géométrie complexe.
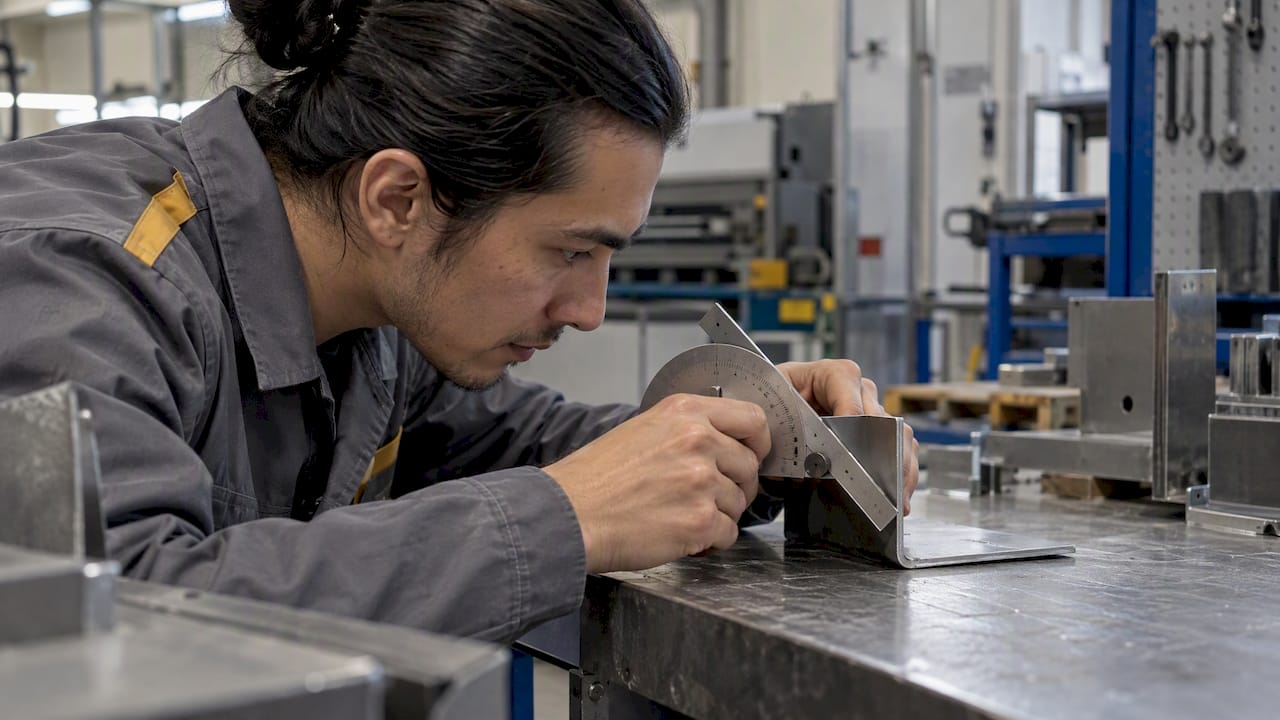
Les points critiques à contrôler sont l’angle du pli à plusieurs positions le long de la ligne, la longueur du développé réalisé par rapport au calcul théorique, et la position des trous ou découpes par rapport à la ligne de pli. Un protocole d’échantillonnage en début, milieu et fin de série, avec consignation des résultats, permet de détecter une dérive progressive avant qu’elle ne touche l’ensemble du lot.
Exemples pratiques et cas courts (calculs pas-à-pas)
Prenons un flan en acier doux de 2 mm d’épaisseur avec un rayon intérieur de 2 mm pour un pli à 90°. Le calcul du développé à partir du facteur K retenu pour cette épaisseur donne la longueur de flan plat nécessaire, à ajuster après mesure du premier essai réel.
Pour une pièce équivalente en inox, la même géométrie demande généralement une surcote d’angle plus marquée en raison du retour élastique plus important, spécifique à ce matériau.
- Calculer le développé théorique à partir de l’épaisseur, du rayon et du facteur K retenu.
- Plier un premier exemplaire et mesurer l’angle réel à trois points du pli.
- Ajuster la surcote ou le tonnage selon l’écart constaté, puis replier un second essai.
- Valider la série une fois l’angle et le développé stables sur deux pièces consécutives.
Perspective atelier : bonnes pratiques tirées de l’expérience
Chaque pièce est fabriquée dans un atelier local et installée dans la région de Montréal, ce qui permet de garder la main sur chaque étape du réglage. La pratique courante consiste à valider un premier pli par essai, mesurer l’angle réel, puis ajuster tonnage ou surcote avant de lancer une série complète. Nous consultons aussi nos tableaux de référence sur le rayon de pliage pour documenter les réglages retenus et les retrouver rapidement sur un projet similaire.
Perspective : quand externaliser le pliage pour respecter des tolérances serrées
La tolérance théorique n’a jamais garanti la pièce réelle : ce qui compte, c’est la capacité d’un atelier à faire un essai, mesurer et ajuster avant la série. Un plan qui exige ±1° sans équipement d’essai adapté coûte plus cher en reprises qu’en sous-traitance. Avant d’internaliser un pliage critique, vérifiez que l’atelier retenu documente ses réglages, dispose d’instruments de mesure adaptés et peut montrer des références comparables.
Service proposé : pliage et validation des tolérances
Chaque pièce doit passer par un essai de validation avant la série, pour éviter les mauvaises surprises à l’installation. Le pliage et le roulage sur mesure sont possibles, qu’il s’agisse d’une pièce unique ou d’une série complète pour un projet industriel ou résidentiel.
Les services peuvent inclure :
- Le pliage et le roulage de tôles en acier, inox et aluminium selon les tolérances spécifiées sur votre plan.
- La validation par essai et la documentation des réglages retenus pour chaque pièce critique.
- Un accompagnement technique de la conception jusqu’à l’installation locale, quelle que soit la taille du projet.
Pour discuter de vos tolérances ou demander un essai, consultez notre page de services de pliage et de roulage de tôles et obtenez un devis adapté à votre projet.
Questions fréquentes
Quelle est la norme de pliage pour la tôle ?
Il n’existe pas une norme unique universelle pour toutes les tolérances de pliage : la cotation suit les principes de l’ASME Y14.5 pour le langage de tolérancement, tandis que certains contextes réglementaires canadiens appliquent une tolérance par défaut de ±3° en l’absence de spécification. La tolérance exacte doit donc toujours être précisée sur le plan plutôt que supposée.
Quelle est la force nécessaire pour plier une tôle ?
Le tonnage nécessaire dépend de l’épaisseur, de la longueur du pli, du rayon visé et du matériau, et doit correspondre précisément à ces paramètres pour éviter un angle instable. Un sous-tonnage produit un pli incomplet et imprévisible, tandis qu’un réglage adapté à la configuration de la presse plieuse assure un angle répétable d’une pièce à l’autre.
Comment plier des tôles ?
Le pliage consiste à calculer le développé à partir de l’épaisseur, du rayon intérieur et du facteur K, puis à régler le tonnage et l’outillage de la presse plieuse avant de réaliser un essai mesuré. L’angle final doit être vérifié à plusieurs points du pli, car le retour élastique propre au matériau utilisé déplace toujours l’angle réel par rapport à l’angle de l’outillage.
Quel est l’outil le plus approprié pour plier des tôles ?
La presse plieuse CNC reste l’outil de référence en atelier professionnel, avec un choix de poinçon et de matrice adapté au rayon intérieur demandé. Le tonnage, la vitesse du coulisseau et la géométrie de l’outillage doivent être ajustés ensemble, car ces réglages influencent directement la précision et la répétabilité du pli obtenu.
Sources
Les repères techniques présentés dans cet article s’appuient sur des sources normatives et des publications spécialisées en formage de tôle. La norme ASME Y14.5 reste la référence pour le langage de cotation et de tolérancement utilisé sur les plans industriels, même si elle ne fixe pas de valeurs universelles pour le pliage. Le document de Transports Canada illustre comment une tolérance par défaut peut s’appliquer dans un contexte réglementaire canadien précis.
Sur le retour élastique, les analyses publiées par AHSS Insights détaillent pourquoi le springback varie selon le matériau et l’épaisseur, et comment les ateliers adaptent leurs matrices en conséquence. Les considérations pratiques de réglage de presse plieuse, tonnage, vitesse de coulisseau et stabilité, sont développées dans la ressource technique d’Eoil, utile pour un technicien qui règle sa machine au quotidien. Enfin, les méthodes combinant formules théoriques et essais de validation avant production sont documentées par The Fabricator, une référence régulièrement consultée par les techniciens en fabrication métallique.
- ASME Y14.5 — Dimensioning and Tolerancing
- Seat Belt Assemblies — Transport Canada (extrait)
- AHSS Insights — Springback
- CNC press brake considerations — Eoil