Une micro-jonction (ou microjoint) est un minuscule pont de matière laissé volontairement sur le contour d’une pièce. Elle la garde attachée à la tôle pendant la coupe et se brise ensuite à la main ou à l’outil. Pour vous qui commandez des pièces, le point à retenir est simple : le nombre, la taille et l’emplacement des micro-jonctions se décident selon la fonction de la pièce, et les traces qu’elles laissent se spécifient dès la commande. Chez Manara Corp, la découpe laser CNC se fait dans notre atelier de Lachine, et nous accompagnons le client de la conception à l’installation dans le Grand Montréal.
En bref
- Une micro-jonction retient la pièce dans le squelette de la tôle pour éviter qu’elle bascule et heurte la tête de coupe.
- Elle laisse un petit vestige sur le bord : à vous d’indiquer les arêtes qui doivent rester nettes (appui, emboîtement, soudure, bord visible).
- Le nombre et l’emplacement dépendent de la forme, de la taille et de l’épaisseur de la pièce, pas d’une règle unique.
- Une pièce bien préparée (fichier propre, arêtes critiques identifiées) se sépare et se finit sans déformation.
- Pour des garde-corps, des escaliers ou des pièces industrielles sur mesure, indiquez simplement vos arêtes critiques sur le plan.
Table des matières
- Qu’est-ce qu’une micro-jonction, concrètement ?
- Pourquoi on y a recours : ce qu’elles évitent
- Les trois grands types de micro-jonctions
- Quelle taille, combien, et où les placer ?
- Comment la machine et le logiciel les calculent
- Ce que la micro-jonction laisse sur la pièce
- Retirer et finir les micro-jonctions
- Comment spécifier vos besoins en commandant des pièces
- Découpe laser sur mesure à Lachine et dans le Grand Montréal
- Notre point de vue
- FAQ
- Sources
Qu’est-ce qu’une micro-jonction, concrètement ?
Quand un laser découpe un contour fermé, la pièce se retrouve complètement libre dans la tôle. Sur la table, elle repose sur des lames de support. Si elle est petite, elle peut passer entre les lames. Si elle est grande ou mince, elle peut manquer d’appui. Dans les deux cas, elle peut se soulever ou basculer.
La micro-jonction règle ce problème : le contour n’est pas coupé sur quelques millimètres, voire sur une fraction de millimètre. La pièce reste accrochée au squelette, c’est-à-dire la tôle restante après la découpe. Selon le fabricant de lasers Bodor, une pièce qui perd l’équilibre peut provoquer une collision avec la tête laser à haute vitesse, ce qui arrête la machine ou l’endommage. Le micro-joint sert donc d’abord à protéger l’équipement et la continuité de la production.
Vous croiserez plusieurs mots pour la même chose : microjonction, micro-joint, pont, pontet, attache, « tab » en anglais. Selon le point de vue, on parle de point de rupture (le contour est interrompu) ou de pont (la pièce reste attachée au matériau). La fonction est identique.
Le cas des pièces d’un projet de bâtiment
Une platine d’ancrage, une plaque de garde-corps, une contremarche ou un support découpé sont souvent de petites pièces posées en grand nombre sur une même feuille. Sans maintien, il faudrait arrêter la machine ou accepter le risque qu’une pièce se déplace. Les micro-jonctions permettent de percer et de découper de petites pièces en continu, ce que souligne le manuel NCT d’Amada Canada.
Pourquoi on y a recours : ce qu’elles évitent
Trois problèmes concrets sont écartés :
- Le basculement et la collision. Une pièce qui se relève change la distance entre la tôle et la tête de coupe. Le risque d’impact et de bord abîmé augmente.
- La perte de pièces. Les petites pièces qui tombent sous la table doivent être récupérées, parfois mélangées aux chutes.
- Le tri et la manutention. La tôle sort de la machine en un seul bloc, que l’on dégrappe ensuite. C’est plus simple à manipuler qu’un amas de pièces libres.
Elles ne sont pas une garantie absolue : une pièce attachée peut tout de même se déformer sous l’effet de la chaleur, surtout si elle est mince. Pour comprendre ce phénomène, notre article sur la zone affectée thermiquement en découpe explique ce qui se passe près du bord coupé.
Les trois grands types de micro-jonctions
Les fabricants de machines distinguent généralement trois approches. Voici la description donnée par Bodor :
| Type | Principe | Ce que vous voyez sur la pièce |
|---|---|---|
| Micro-jonction simple | Le contour est interrompu à quelques endroits | Plus lente, avec des points de perçage visibles |
| Micro-jonction haute vitesse | Le laser s’éteint au point de rupture sans ralentir | Réservée aux tôles minces |
| Nano-jonction sans trace | Le laser ne traverse pas complètement la tôle à cet endroit | Vestige très faible, imbrication plus serrée possible |
Le choix dépend de l’exigence de finition. Pour une pièce cachée dans un assemblage soudé, la micro-jonction simple suffit souvent. Pour un bord qui restera visible, par exemple sur une pièce en acier inoxydable d’un commerce, une jonction plus discrète se discute avant la coupe.
Quelle taille, combien, et où les placer ?
Il n’existe pas de valeur universelle. Le manuel NCT d’Amada Canada indique que le nombre et l’emplacement des micro-jonctions sont dictés par la forme du produit ainsi que la taille et l’épaisseur du matériau. La méthode y est décrite pour des épaisseurs de 0,6 mm à 9 mm, avec un onglet de 0,1 à 0,15 mm laissé pour relier les pièces.
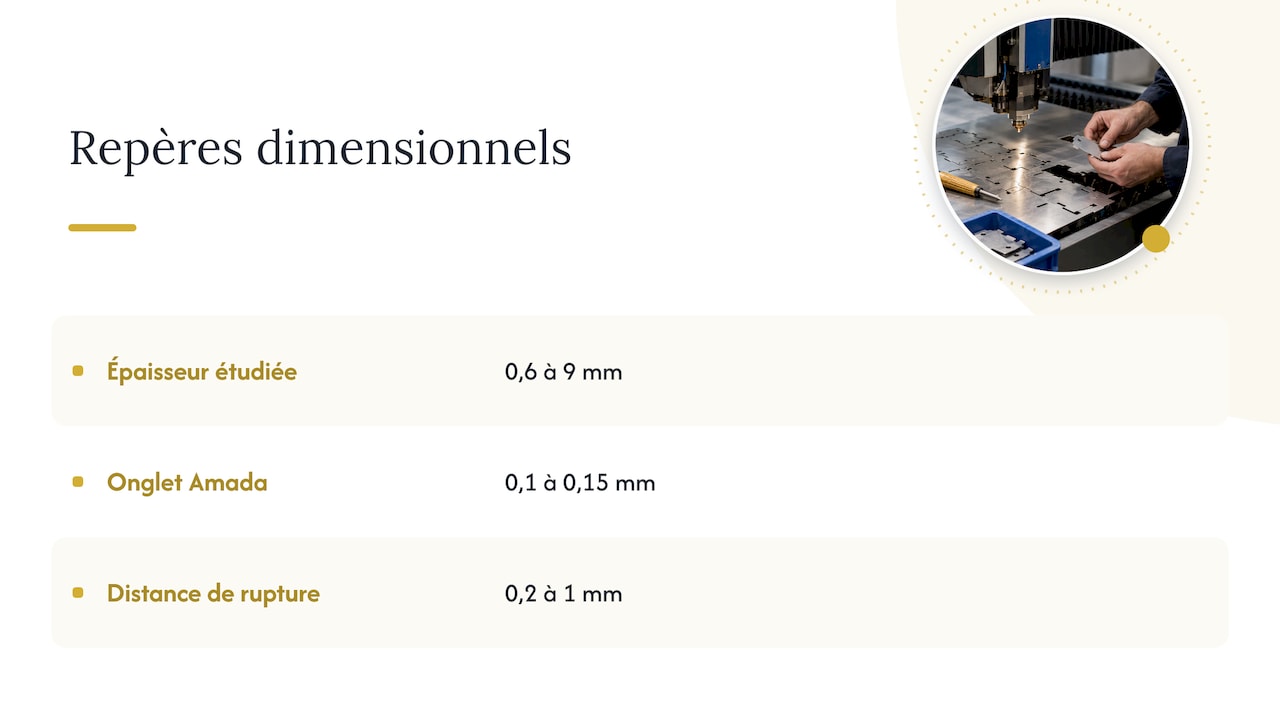
D’autres sources donnent des ordres de grandeur. Selon Dowin Laser, la distance de rupture se situe autour de 0,2 à 1 mm et varie en sens inverse de l’épaisseur : plus la tôle est épaisse, plus le pont est étroit. Retenez-le comme un repère, pas comme une exigence à imposer : la valeur retenue se règle sur la machine selon la matière.
Les règles de bon sens pour l’emplacement
- Loin des arêtes fonctionnelles : surfaces d’appui, zones d’emboîtement, trous de précision.
- Loin des bords à souder : une préparation de soudure propre exige un bord régulier. Si votre pièce sera soudée, indiquez-le. Notre article sur la déformation à la soudure de tôle fine montre pourquoi la préparation du bord compte.
- Du côté caché ou de l’arrière : sur une pièce visible, on place les jonctions là où le regard ne va pas.
- Répartis selon la masse : une pièce lourde ou longue demande plus de points, bien répartis, pour qu’elle ne pivote pas.
- Évités dans les coins vifs quand c’est possible : les logiciels de FAO (fabrication assistée par ordinateur) proposent d’ailleurs des réglages d’évitement de coins.
Petite pièce, grande pièce
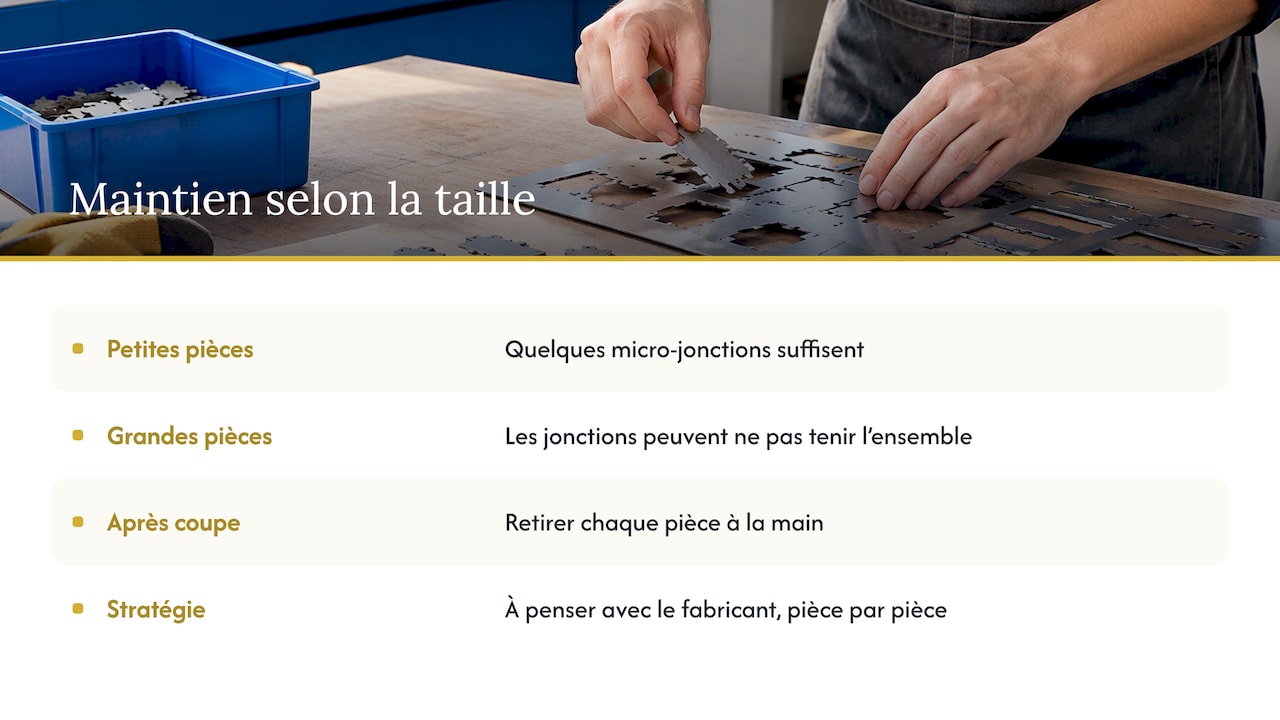
Pour les petites pièces, quelques micro-jonctions suffisent. Pour les grandes, le manuel d’Amada prévient que les jonctions peuvent ne pas être assez stables pour tenir l’ensemble, et qu’il faut alors retirer chaque pièce à la main après la coupe. Dans ce cas, la stratégie de maintien se pense avec le fabricant, pièce par pièce.
Comment la machine et le logiciel les calculent
Ce qui suit éclaire pourquoi le même contour n’aura pas les mêmes jonctions d’un travail à l’autre. Vous n’avez pas à programmer quoi que ce soit : c’est le rôle de l’atelier.
- Dans le post-processeur documenté par Kinetic, la taille du micro-joint est définie dans les données de procédé, par grade de matériau et épaisseur. Des filtres de petit ou de grand contour peuvent empêcher son application automatique, et la compensation de la ligne d’attaque tient compte de la largeur de saignée (la matière retirée par le faisceau).
- Dans le logiciel cncKad de Metalix, le placement, la largeur et le maintien des pièces se règlent par machine et par combinaison matériau et épaisseur. Le placement automatique peut se faire aux coins, sur les côtés ou à intervalles désignés.
En pratique, un acier doux de 3 mm, un inox de 2 mm et un aluminium de 6 mm n’auront pas les mêmes réglages. Les pièces d’un même projet en trois matières, fréquentes en rampes et en escaliers, se traitent donc chacune selon leur fiche de procédé.
Ce que la micro-jonction laisse sur la pièce
Une fois brisée, la jonction laisse un petit relief ou une petite aspérité. Sa grosseur dépend de sa largeur et de l’épaisseur. Elle peut aussi laisser une marque de perçage visible dans le cas de la micro-jonction simple.
Trop faible, l’attache peut céder en cours de coupe. Trop forte, elle complique l’extraction et risque de déformer le bord. C’est un équilibre que l’atelier règle selon la matière, l’épaisseur et la masse de la pièce.
Pour vous, la question utile est : quelles arêtes de cette pièce doivent rester parfaitement nettes ? Si vous le dites au départ, l’atelier place les jonctions ailleurs ou prévoit une finition.
Retirer et finir les micro-jonctions
Le retrait s’appelle le dégrappage : on sépare la pièce du squelette en cassant la jonction. Selon la taille et la matière, on peut :
- Casser à la main, en secouant ou en pliant légèrement le squelette, pour les petites pièces et les tôles minces.
- Utiliser un outil pneumatique pour séparer sans choc sur la pièce. Le séparateur pneumatique TRUMPF TruTool PS 100 sépare les liaisons de type micro-jonction et nano-jonction jusqu’à 12 mm d’épaisseur dans l’acier, l’aluminium ou l’acier spécial, et jusqu’à dix fois plus vite que le tri manuel selon le fabricant.
- Ébavurer ou meuler le vestige, puis finir selon l’usage : arête vive à adoucir pour une pièce manipulée, bord à reprendre avant soudage, surface à poncer ou à brosser pour de l’inox visible.
Portez toujours des gants et des lunettes lors du dégrappage : l’arête coupée est tranchante et de petits éclats peuvent se détacher. Sur un chantier ou en atelier, c’est une règle de sécurité de base, qui relève des consignes de santé et sécurité de la CNESST pour le travail du métal.
Comment spécifier vos besoins en commandant des pièces
Que vous soyez entrepreneur général, architecte, gestionnaire d’immeuble ou fabricant, quelques précisions dans votre demande évitent les allers-retours.
Dans le fichier
Fournissez un fichier vectoriel propre, avec des contours fermés et sans doublons. Notre guide sur le format de fichier pour la découpe laser compare DXF, DWG et STEP. Ajoutez au plan une note simple : « arêtes A et B à garder nettes ».
Dans la description
- La matière et l’épaisseur (acier, inox, aluminium, cuivre).
- L’usage : pièce visible, pièce à souder, pièce de contact ou d’emboîtement.
- La quantité, qui oriente la façon de grouper les pièces sur la tôle. Notre page sur les formats de tôle pour la découpe laser donne les repères utiles.
- Le niveau de finition attendu : brut de découpe, ébavuré, brossé, peint.
- Les tolérances qui comptent. Pour les fortes épaisseurs, consultez notre article sur les maxima réalistes en épaisseur.
Exemples concrets
- Garde-corps de balcon : les platines d’ancrage sont cachées sous un recouvrement, les vestiges ne posent pas de problème. Les barrotins ou panneaux perforés visibles demandent des jonctions placées hors des faces apparentes. Ces ouvrages s’inscrivent dans les exigences du Code de construction du Québec (chapitre I, Bâtiment, du Code national du bâtiment modifié), que l’ingénieur ou l’architecte du projet applique.
- Pièce d’inox pour un restaurant : comptoir, tablette ou habillage où le bord se touche et se voit. On précise l’arête visible, et l’on prévoit une finition manuelle.
- Pièce industrielle en série : on regarde le dégrappage au volume, la cadence et l’ébavurage, pour garder des pièces régulières d’un lot à l’autre.
- Prototype d’un bureau d’ingénierie : on précise les surfaces de référence et les trous critiques, pour que le prototype reflète la pièce finale.
Découpe laser sur mesure à Lachine et dans le Grand Montréal
Notre atelier de Lachine fabrique toutes les pièces sur place et les installe localement, à Montréal, à Laval, sur la Rive-Sud et dans l’Ouest-de-l’Île. Notre service de découpe laser CNC traite l’acier, l’inox, l’aluminium et le cuivre, et il se combine avec le pliage et roulage de tôles et le soudage sur mesure. Nous servons les entrepreneurs, les architectes, les industriels et les propriétaires, en français comme en anglais, sans seuil de taille de projet.
Pour des garde-corps ou des escaliers, la même équipe prend en charge la coupe, la mise en forme, le soudage et la pose. Vous avez ainsi un seul interlocuteur pour les détails de finition, y compris les arêtes que vous voulez nettes.
Vous avez un plan, un fichier ou simplement une idée ? Décrivez votre projet sur notre page de découpe au laser sur mesure à Montréal, et nous vous guidons de la conception jusqu’à l’installation.
Notre point de vue
Une micro-jonction bien pensée, vous ne la voyez jamais. Elle fait son travail pendant la coupe, puis elle disparaît dans la finition.
Chez Manara Corp, nous fabriquons toutes nos pièces dans notre atelier de Lachine et nous les installons nous-mêmes dans le Grand Montréal. Cela change la façon de parler de détails comme celui-ci : la personne qui décide où placer un pont de matière est celle qui verra la pièce soudée, posée et regardée sur le chantier.
Notre conviction est que la finition se décide avant la coupe. Une rampe, une marche ou une pièce d’inox visible ne se rattrape pas toujours à la meule. Quand le client nous dit quelles arêtes comptent, nous adaptons la solution à son besoin, quelle que soit la taille du projet, avec un accompagnement personnalisé de la conception à l’installation.
C’est aussi pourquoi nous préférons parler d’usage plutôt que de réglages : une pièce qui sera soudée, une pièce visible et une pièce d’emboîtement n’ont pas les mêmes besoins, même découpées dans la même tôle.
Ash
FAQ
Une micro-jonction affaiblit-elle la pièce finie ?
Non, car elle est brisée puis retirée avant l’usage. Il reste un petit vestige sur le bord, qu’on ébavure ou qu’on meule selon la finition demandée. Si l’arête sert d’appui ou de soudure, il suffit de le préciser pour que la jonction soit placée ailleurs.
Peut-on couper sans micro-jonctions ?
Oui, quand la pièce est assez grande et bien appuyée sur la table, ou quand la machine gère l’évacuation autrement. Pour les petites pièces et les tôles minces, les jonctions restent une façon courante d’éviter le basculement et la collision avec la tête. La décision se prend selon la pièce et la matière.
Quelle est la taille typique d’une micro-jonction ?
Les ordres de grandeur publiés se situent entre quelques dixièmes de millimètre et environ un millimètre, selon l’épaisseur de la tôle. Dowin Laser cite 0,2 à 1 mm, en sens inverse de l’épaisseur. La valeur exacte se règle sur la machine selon la matière.
Que dois-je indiquer à l’atelier pour éviter les traces visibles ?
Indiquez quelles arêtes sont visibles, soudées ou fonctionnelles, ainsi que la matière, l’épaisseur et la finition attendue. Un simple repère sur le plan suffit. L’atelier choisit alors l’emplacement et le type de jonction.
Sources
- Bodor : types de micro-jonctions et risques de collision
- Amada Canada : The NCT Handbook
- Dowin Laser : position des ponts en découpe laser
- Kinetic : micro-jointing, aide PrimeCut
- Metalix : cncKad, découpe automatique
- TRUMPF : séparateur de pièces TruTool PS 100