La zone affectée thermiquement (ZAT) est la mince bande de métal, de part et d’autre d’une coupe, qui n’a pas fondu mais dont la microstructure a changé sous l’effet de la chaleur. Sa largeur dépend surtout du procédé : l’oxycoupage la rend la plus large, le laser la plus étroite, et la découpe à froid n’en crée aucune. Voici comment la reconnaître, en mesurer les conséquences sur vos pièces et la contrôler.
En bref
- La ZAT se situe entre le bord coupé et le métal de base resté intact. Le métal n’y a pas fondu, mais sa structure a été modifiée.
- Selon le matériau, la zone peut durcir ou s’adoucir, devenir plus sensible à la fissuration ou perdre de la résistance à la corrosion.
- Classement du plus large au plus étroit : oxycoupage, plasma, laser. Le jet d’eau et le sciage n’en génèrent pas.
- Refroidissement lent, choix du procédé, vitesse de coupe et surépaisseur de parachèvement limitent ses effets.
- Pour des pièces destinées au pliage, au soudage ou à la galvanisation, la ZAT se planifie dès la conception.
Table des matières
- Qu’est-ce que la zone affectée thermiquement en découpe?
- Ce que la chaleur change sur le bord et dans le métal
- Ce qui détermine la taille de la ZAT
- Laser, plasma, oxycoupage, jet d’eau : comparaison
- Comment limiter les effets thermiques
- Notre point de vue sur la ZAT
- Un projet de pièces découpées sur mesure?
- Comment en tenir compte dans un devis ou un plan
- FAQ
- Sources
Qu’est-ce que la zone affectée thermiquement en découpe?
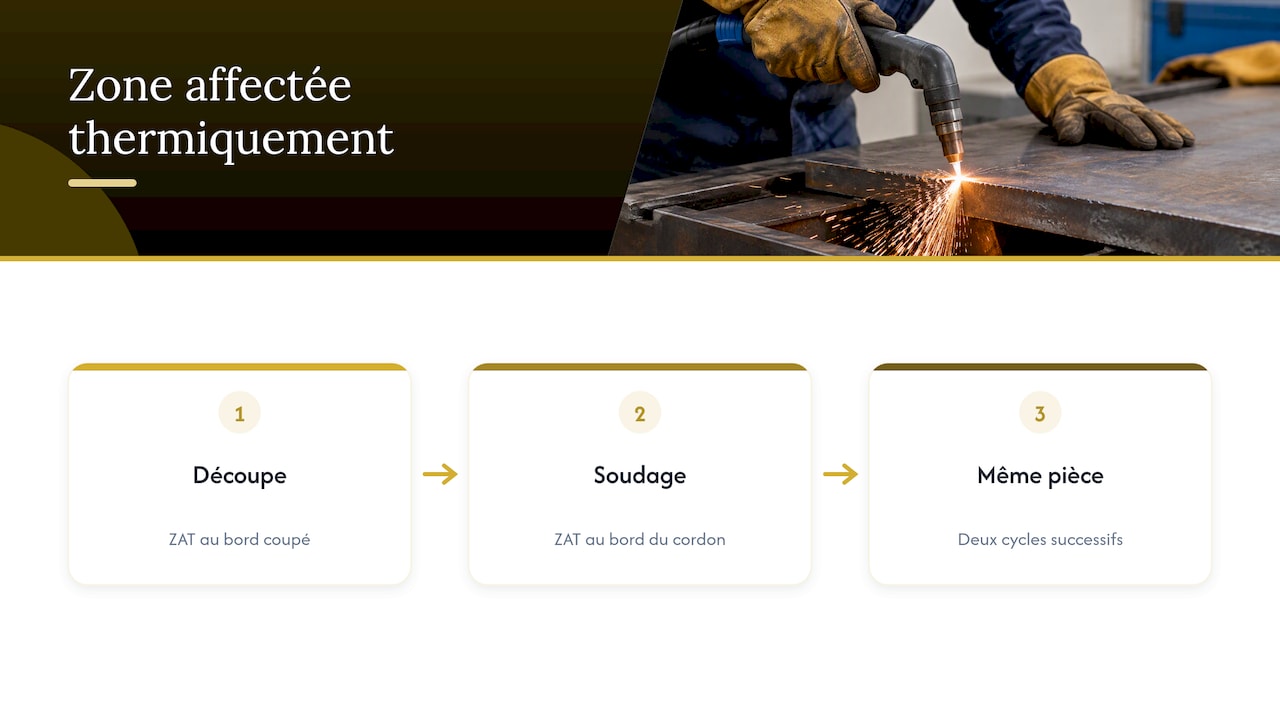
Quand on coupe un métal avec une source de chaleur (flamme, arc de plasma, faisceau laser), le métal près de la coupe subit un cycle de chauffage puis de refroidissement différent de celui qu’il a connu à la fabrication. Selon le TWI, organisme de référence en soudage et en technologies des matériaux, la ZAT est cette région qui n’a pas fondu, mais dont les propriétés et la microstructure ont changé. Elle se trouve entre la coupe et le métal de base non affecté.
Le même phénomène existe en soudage, d’où la confusion fréquente entre les deux contextes. En découpe, la ZAT borde le bord coupé. En soudage, elle borde le cordon. Dans un atelier qui coupe, plie puis soude une même pièce, on rencontre souvent les deux, l’une après l’autre.
Ce que la chaleur change sur le bord et dans le métal
D’après le TWI, la résistance de la zone peut augmenter ou diminuer. Elle peut aussi devenir plus sensible à la fissuration, perdre de la résistance à la corrosion ou présenter une ténacité moindre. Tout dépend de l’alliage : certaines nuances durcissent, d’autres s’adoucissent.
Dureté accrue et pliage
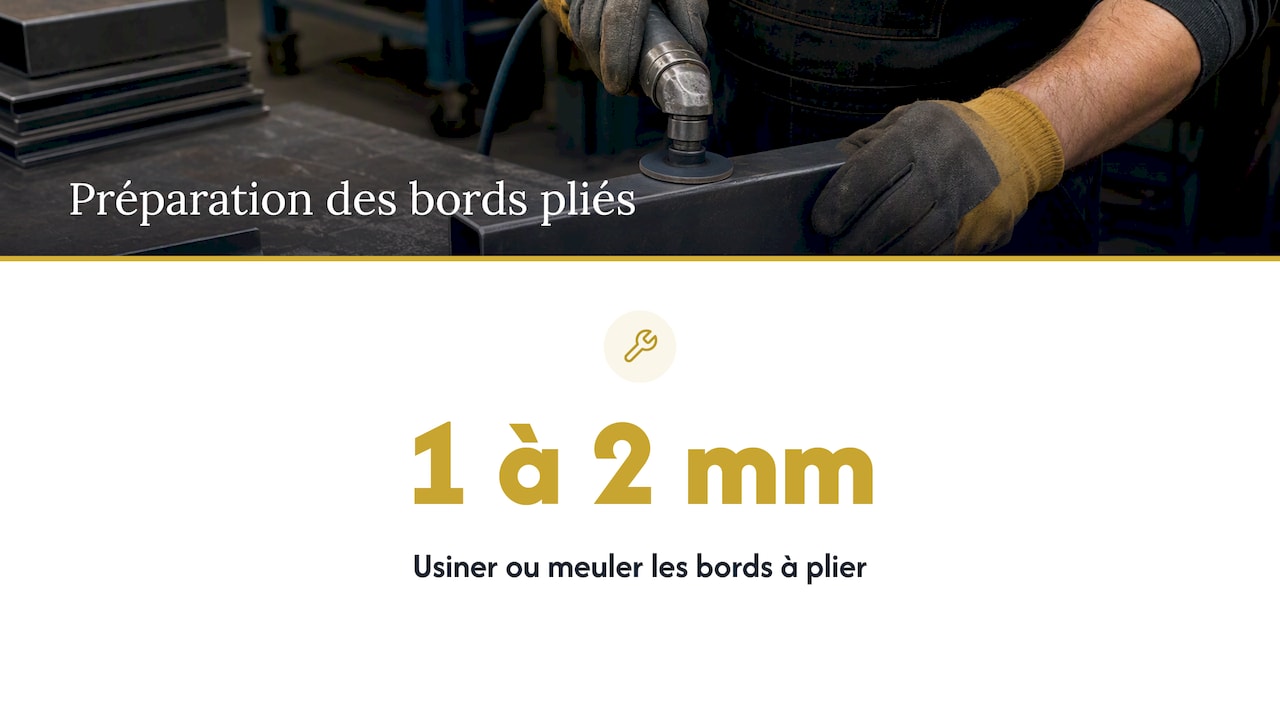
Un bord durci réagit mal à la déformation. Si la pièce doit être pliée ou roulée près d’une arête coupée thermiquement, le risque de fissure augmente. Un guide de mise en œuvre d’aciers à haute résistance prévoit un usinage ou un meulage de 1 à 2 mm sur les bords qui seront pliés. Notre page sur le pliage et le roulage de tôles à Montréal détaille les étapes qui suivent la découpe.
Galvanisation et revêtements
La dureté accrue près d’un bord coupé thermiquement peut compliquer la formation d’un revêtement galvanisé adhérent, selon l’American Galvanizers Association. Pour des garde-corps ou des escaliers extérieurs, exposés au sel de déglaçage montréalais, le bord est justement l’endroit où la protection doit tenir.
Soudage ultérieur
Un bord coupé puis soudé cumule deux cycles thermiques. La préparation du bord compte alors autant que la coupe : voyez notre article sur la préparation des bords pour soudure. La norme ISO 23493:2020, pour le soudage hybride laser-arc, recommande des préparations de bords mécaniques ou issues d’une découpe de haute précision, laser ou jet d’eau, afin de respecter les tolérances de l’arc.
Ce qui détermine la taille de la ZAT
Le TWI cite plusieurs facteurs :
- les propriétés du matériau, notamment sa diffusivité thermique;
- la quantité, la concentration et l’intensité de la chaleur;
- la durée d’exposition;
- le procédé et la vitesse de coupe.
En pratique, un faisceau concentré et une coupe rapide laissent moins de temps à la chaleur pour se propager. Une flamme large et lente fait l’inverse. L’épaisseur joue aussi : plus la tôle est épaisse, plus la coupe est lente et plus la chaleur s’accumule. Sur ce point, consultez nos repères sur l’épaisseur de découpe laser et les tolérances.
Laser, plasma, oxycoupage, jet d’eau : comparaison
Selon un document technique sur la mise en œuvre d’aciers à haute résistance, l’oxycoupage génère la ZAT la plus importante, le laser la plus restreinte. Le plasma se place entre les deux. Les procédés à froid, comme le cisaillage, le sciage ou le jet d’eau, ne créent pas de ZAT, faute d’apport thermique.
| Procédé | ZAT | Pour quel besoin |
|---|---|---|
| Oxycoupage | La plus large | Fortes épaisseurs d’acier, où la précision du bord est secondaire |
| Plasma | Intermédiaire | Coupes rapides où une finition ultérieure est prévue |
| Laser | La plus restreinte des procédés thermiques | Pièces précises, découpes fines, bords propres |
| Jet d’eau, sciage, cisaillage | Aucune | Matériaux sensibles à la chaleur |
Le laser n’est donc pas « sans chaleur », mais il offre le meilleur compromis entre précision, vitesse et ZAT réduite. Pour le détail de ce que nous faisons, voyez notre guide de la découpe au laser.
Comment limiter les effets thermiques
- Choisir le bon procédé dès la conception. Si la pièce tolère mal la chaleur, le laser ou le jet d’eau réduisent ou éliminent la chaleur générée.
- Laisser refroidir lentement. Les tôles refroidissent à température ambiante, sans accélération. On peut empiler et isoler les pièces chaudes, effectuer un postchauffage ou couper sous l’eau (même source).
- Prévoir une surépaisseur de parachèvement et ébavurer les arêtes après la découpe.
- Optimiser l’imbrication et poser des micro-attaches. Elles maintiennent les pièces et évitent les déformations sur les tôles minces, en plus de réduire les chutes.
- Meuler ou usiner les bords qui seront pliés ou galvanisés, selon l’exigence du dessin.
La sécurité fait partie du procédé. Au Québec, la CNESST encadre les opérations de soudage et de coupage, notamment la prévention des incendies et de l’exposition aux fumées. Une coupe thermique sur de l’acier galvanisé ou revêtu produit des fumées particulières : consultez notre page sur le soudage de l’acier galvanisé en sécurité.
Notre point de vue sur la ZAT
Chez Manara Corp., la ZAT n’est pas un défaut à cacher, c’est un paramètre à planifier. Nous fabriquons tout dans notre atelier de Lachine, de la découpe laser CNC au pliage, au roulage et au soudage, puis nous installons nous-mêmes dans le Grand Montréal. Cette continuité nous permet de décider de la coupe en pensant à l’étape suivante.
Pour un garde-corps ou un escalier, la question n’est pas seulement la précision du bord. C’est aussi ce qui arrivera à ce bord au pliage, au soudage et sous l’hiver québécois. Nous préférons choisir le laser pour son apport de chaleur concentré, et ajuster le parachèvement selon la pièce et la nuance de métal.
Notre approche est d’accompagner le client de la conception à l’installation, quelle que soit la taille du projet. Poser la question de la ZAT dès la demande de prix évite des reprises plus tard.
Ash
Un projet de pièces découpées sur mesure?
Manara Corp. découpe au laser, plie, roule et soude l’acier, l’inox, l’aluminium et le cuivre, puis installe garde-corps, escaliers et clôtures dans le Grand Montréal. Décrivez-nous l’usage de la pièce (pliage, soudage, extérieur) et nous vous orienterons sur le procédé et la finition des bords. Voyez notre page de découpe laser sur mesure à Montréal ou nos rampes et garde-corps.
Nous travaillons avec les entrepreneurs, les architectes, les industriels, les gestionnaires d’immeubles et les propriétaires, en français comme en anglais. Les pièces sont fabriquées en atelier et installées localement : nous n’expédions pas de pièces fabriquées hors du Grand Montréal.
Comment en tenir compte dans un devis ou un plan
Quelques précisions sur votre demande changent la façon dont l’atelier traite le bord :
- Nuance et épaisseur du métal. Elles dictent le procédé et la vitesse de coupe.
- Étape suivante. Pliage serré, soudage structural ou galvanisation à chaud n’exigent pas le même parachèvement.
- Exposition. Un garde-corps extérieur n’a pas les mêmes contraintes qu’une pièce de mobilier intérieur en inox.
- Tolérances. Si le dessin impose une tolérance serrée, indiquez-la : la surépaisseur de parachèvement doit alors être prévue.
Pour les ensembles qui combinent plusieurs opérations, notre page sur le soudage sur mesure à Montréal présente ce que nous réalisons en atelier.
FAQ
La découpe laser crée-t-elle une zone affectée thermiquement?
Oui, mais c’est le procédé thermique qui produit la zone la plus restreinte. Le faisceau est concentré et la coupe rapide, ce qui limite la propagation de la chaleur. Selon la nuance et l’épaisseur, un parachèvement du bord peut tout de même être prévu.
Quel procédé de découpe évite complètement la ZAT?
Les procédés à froid : jet d’eau, abrasif ou non, sciage et cisaillage guillotine. Ils n’apportent pas de chaleur, donc ne créent pas de ZAT. Ils conviennent aux matériaux sensibles à la chaleur, avec leurs propres limites de forme et de vitesse.
La ZAT rend-elle un métal plus dur ou plus mou?
Ça dépend du matériau. Selon le TWI, la résistance peut augmenter ou diminuer, et la zone peut devenir plus sensible à la fissuration ou à la corrosion. C’est pourquoi on adapte la finition du bord à la nuance et à l’usage.
Faut-il meuler le bord après une découpe thermique?
Souvent, quand la pièce sera pliée, soudée ou galvanisée. Une référence de mise en œuvre prévoit 1 à 2 mm d’usinage ou de meulage sur les bords à plier. Le dessin et la nuance déterminent la décision finale.
Comment réduire la ZAT sur une tôle mince?
Choisissez un procédé concentré comme le laser, optimisez l’imbrication et utilisez des micro-attaches pour maintenir les pièces. Laissez ensuite refroidir à température ambiante, sans accélérer le refroidissement.
Sources
- TWI : What is the Heat Affected Zone (HAZ)?
- American Galvanizers Association : bords coupés thermiquement et galvanisation
- Mise en œuvre des aciers QUARD (2015)
- CNESST : Soudage et coupage
- ISO 23493:2020
- Découpage thermique : oxycoupage, plasma, laser
- Débit et découpe : cisaillage, oxycoupage, plasma et laser