Oui, on peut souder de l’aluminium anodisé, mais à trois conditions strictes : retirer la couche anodique localement sur toute la zone du joint, choisir le bon procédé (le TIG AC domine largement les usages professionnels) et prévoir un traitement post-soudure pour restaurer la protection contre la corrosion. Sans ces trois étapes, vous obtiendrez presque à coup sûr de la porosité, un défaut de fusion ou une pièce qui rouille prématurément.
En bref:
- Il est essentiel de décaper mécaniquement la couche anodique sur toute la zone du joint avant de souder pour éviter porosité, fusion défectueuse ou corrosion prématurée.
- Le soudage TIG en courant alternatif est privilégié pour contrôler la chaleur et décaper l’oxyde résiduel, assurant une meilleure qualité de joint sur l’aluminium anodisé.
- Lors du soudage, il faut ajuster la polarité AC entre 65 % et 75 % négative en fonction de l’épaisseur et utiliser une fréquence adaptée pour concentrer l’arc.
- La restauration de la protection après soudure peut se faire par re-anodisation locale, par des convertisseurs de surface ou par peinture spécialisée pour aluminium.
- La préparation rigoureuse, y compris le contrôle de la propreté, de l’humidité et de la température, garantit la durabilité et la fiabilité des réparations ou constructions en aluminium anodisé.
Table des matières
- Comment préparer la surface avant de souder de l’aluminium anodisé ?
- Pourquoi le TIG AC reste le procédé de référence pour l’aluminium anodisé ?
- Quelles techniques utiliser pour souder l’aluminium anodisé au TIG et au MIG ?
- Quel métal d’apport et quel gaz choisir pour souder l’aluminium anodisé ?
- Comment restaurer la protection anodisée après la soudure ?
- Ce que l’expérience d’atelier change concrètement sur l’aluminium anodisé
- Ce que la plupart des guides sur la soudure de l’aluminium anodisé oublient de dire
- Confier votre projet d’aluminium anodisé à un atelier qui maîtrise le procédé
- Sources
- Questions fréquentes
Comment préparer la surface avant de souder de l’aluminium anodisé ?
La couche d’anodisation n’est pas un simple film décoratif. C’est une couche d’oxyde dur, électriquement isolante, dont le point de fusion est beaucoup plus élevé que celui de l’aluminium de base, ce qui complique le soudage. Souder par-dessus sans la retirer revient à demander à votre arc de fondre deux matériaux aux comportements thermiques complètement opposés en même temps. Le résultat : instabilité d’arc, porosité, mauvaise fusion. Le CWB Group recommande d’ailleurs le retrait mécanique de cette couche avant toute opération de soudage, une exigence reprise dans la norme CSA W47.2 qui encadre le soudage par fusion de l’aluminium au Canada.
Les méthodes de retrait qui fonctionnent en atelier :
- Ponçage contrôlé au grain fin (120 à 240), en respectant la géométrie du joint sans creuser le métal de base.
- Grattage mécanique avec une brosse en acier inoxydable dédiée exclusivement à l’aluminium, jamais partagée avec de l’acier au carbone.
- Meulage léger sur les chanfreins pour les épaisseurs supérieures à 6 mm, en évitant l’échauffement excessif qui referme les pores de l’oxyde résiduel.
Une fois la zone décapée, le dégraissage est non négociable. Utilisez un solvant volatil (acétone ou un dégraissant à évaporation rapide) et laissez sécher complètement avant de manipuler la pièce avec des gants propres, jamais avec les mains nues. La graisse cutanée suffit à contaminer un joint entier.
La préparation des chanfreins dépend directement de l’épaisseur de la pièce et de la précision d’ajustement recherchée : un jeu trop large sur une tôle mince de 2 mm crée des trous, tandis qu’un chanfrein insuffisant sur une pièce de 8 mm empêche la pénétration complète. Une découpe laser bien maîtrisée en amont, comme celle utilisée pour les pièces destinées à l’assemblage sur mesure, simplifie énormément cette étape en livrant des bords nets et réguliers.
Conseil de pro : Passez toujours le doigt (avec un gant propre) sur la zone décapée avant de souder. Si vous sentez encore une texture mate ou poudreuse, l’anodisation n’est pas complètement retirée. Un joint qui brille métalliquement sous l’éclairage d’atelier est prêt.
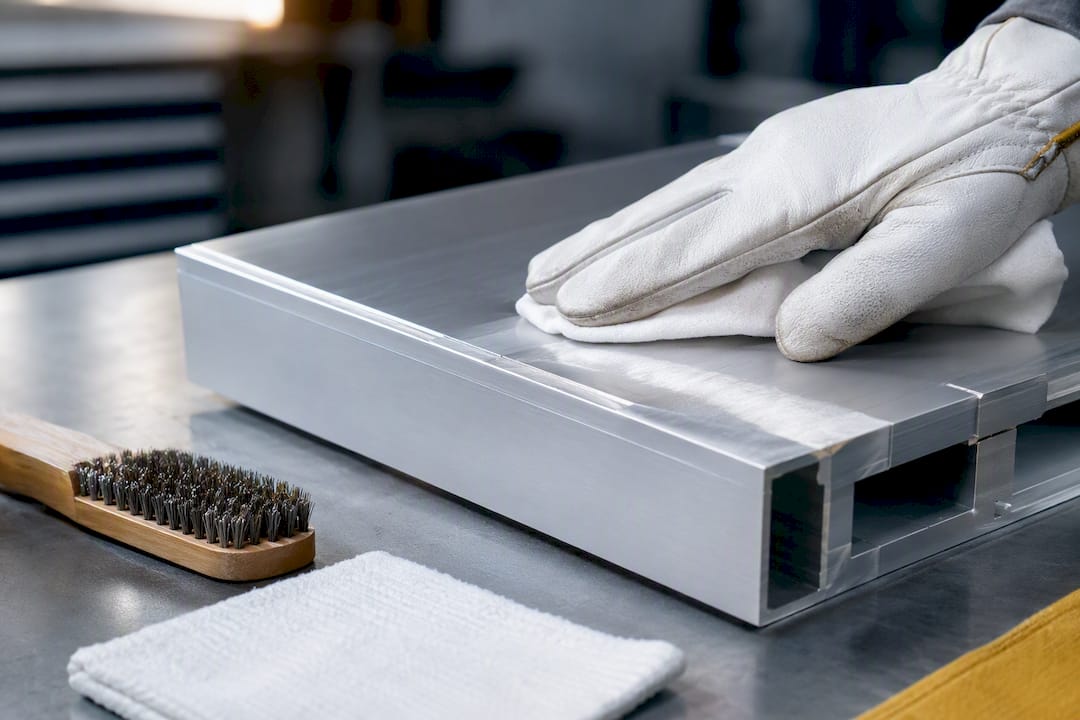
Avant d’allumer l’arc, vérifiez trois choses : l’absence d’humidité de condensation sur la pièce (l’aluminium sorti du froid en hiver québécois en accumule facilement), la propreté du gaz de protection restant dans la bouteille, et l’état de la pointe de tungstène si vous travaillez au TIG.
Pourquoi le TIG AC reste le procédé de référence pour l’aluminium anodisé ?
Le soudage TIG en courant alternatif s’impose pour une raison simple : il permet de contrôler précisément l’apport thermique, ce qui limite la zone affectée par la chaleur et préserve mieux la finition anodisée qui reste autour du cordon, selon les recommandations d’ESAB. La composante positive du courant alternatif décape aussi la couche d’oxyde résiduelle pendant la soudure elle-même, un avantage qu’aucun autre procédé courant n’offre aussi naturellement.
Le MIG garde toutefois sa place sur les pièces plus épaisses ou en production répétitive, là où la vitesse d’exécution compte plus que la finesse du cordon. Pour l’aluminium, cela suppose des adaptations spécifiques :
- Une gaine PTFE plutôt qu’en acier, pour éviter que le fil mou ne s’écrase dans le dévidoir.
- Des galets entraîneurs en U (jamais en V), qui n’écrasent pas le fil tendre.
- Un mode pulsé, quand le poste le permet, pour réduire l’apport thermique global sur les tôles minces.
Ce qu’il faut vérifier sur le poste avant de commencer :
- La balance AC (répartition entre polarité négative pour la pénétration et positive pour le décapage) doit être réglable, idéalement entre 65 % et 75 % de négatif selon l’épaisseur.
- Un réamorçage haute fréquence fiable, sans quoi l’arc hésite à chaque amorçage sur l’aluminium.
- Un facteur de marche suffisant pour les séries de points ou les cordons longs sans surchauffe de la machine.
Côté accessoires, une pédale de commande donne un contrôle bien supérieur à une gâchette torche pour moduler le courant en temps réel, une électrode zirconiée tient mieux la charge en AC qu’une thoriée, et une torche refroidie à l’eau devient vite indispensable au-delà de 150 ampères en continu.
Quelles techniques utiliser pour souder l’aluminium anodisé au TIG et au MIG ?
Voici la séquence qui donne les meilleurs résultats en atelier sur une pièce anodisée décapée localement, au TIG AC :
- Réglez la balance AC en fonction de l’épaisseur : plus de négatif pour la pénétration sur les pièces épaisses, plus de positif pour un meilleur décapage sur les finitions fines.
- Ajustez la fréquence entre 80 et 150 Hz pour concentrer l’arc et réduire sa dispersion, un réglage particulièrement utile sur les joints étroits.
- Amorcez à distance constante, environ 2 à 3 mm entre l’électrode et la pièce, sans jamais toucher le bain avec le tungstène.
- Avancez avec un chevauchement de points (technique dite du “stacking dimes”) : chaque point de bain recouvre environ le tiers du précédent, ce qui donne un cordon régulier et limite la surchauffe locale.
- Utilisez la pédale pour réduire le courant en fin de cordon, là où l’accumulation de chaleur risque de faire fondre le métal en excès.
Pour le MIG, le paramétrage du fil et du débit demande une attention particulière : une vitesse de fil trop lente crée des collages, une vitesse trop rapide projette le métal en dehors du bain. Un système push pull associé à une gaine PTFE carbone réduit nettement les blocages de fil, un problème récurrent sur l’aluminium en configuration industrielle classique.
Trois paramètres méritent une surveillance constante pendant l’opération : la hauteur d’arc (trop haute, elle instabilise le bain ; trop basse, elle colle l’électrode), la vitesse d’avance (elle doit rester régulière, sans accélération en fin de cordon par fatigue du poignet) et la température locale de la pièce, qui monte vite sur les tôles minces et déforme la surface autour du joint.
Conseil de pro : Sur une pièce anodisée où l’aspect final compte, soudez par courtes séquences de 15 à 20 secondes avec des pauses de refroidissement. Ça ralentit le travail, mais ça évite la décoloration en auréole qui s’étend bien au-delà de la zone décapée si la chaleur s’accumule.
Les problèmes de soudure aluminium les plus fréquents ont presque toujours la même origine : la porosité vient d’humidité piégée dans le métal ou d’un gaz de protection insuffisant ; le manque de fusion trahit un ampérage trop faible pour l’épaisseur ; un cordon brûlé signale un déplacement trop lent ou un courant excessif pour le calibre de la pièce.
Quel métal d’apport et quel gaz choisir pour souder l’aluminium anodisé ?
Le métal d’apport doit correspondre à la nuance d’alliage de la pièce de base, une règle simple sur le papier mais souvent négligée. Les alliages de la série 5xxx (magnésium) et 6xxx (magnésium-silicium), les plus courants en garde-corps et structures architecturales, demandent des familles d’apport distinctes selon leurs proportions d’éléments d’alliage et leurs exigences de résistance mécanique une fois soudés.
Le gaz de protection joue un rôle tout aussi déterminant. L’argon pur reste le choix standard pour la plupart des applications, mais un mélange argon/hélium change la donne sur les pièces plus épaisses : l’hélium augmente la fluidité du bain et améliore la pénétration, au prix d’un arc légèrement plus difficile à stabiliser. Un gaz de protection inerte, qu’il soit pur ou mélangé, protège le bain de fusion de l’oxydation atmosphérique pendant toute la durée de l’opération, un point que confirme le guide ESAB sur le soudage de l’aluminium.
Bonnes pratiques pour le débit et la manipulation :
- Un débit de gaz trop élevé crée de la turbulence autour de la buse et aspire l’air ambiant dans le bain, ce qui reproduit les symptômes d’un manque de protection.
- Une buse trop courte ou mal centrée laisse le bord du cordon exposé, même à débit correct.
- Le fil d’apport aluminium doit être stocké à l’abri de l’humidité, dans un contenant fermé, car il oxyde en surface au contact de l’air humide de la même façon que la pièce elle-même.
Les conseils pratiques de Lincoln Electric insistent particulièrement sur ce dernier point : un flux de gaz correctement calibré et une préparation mécanique soignée de la zone de soudure restent les deux leviers qui réduisent le plus systématiquement les défauts.
Comment restaurer la protection anodisée après la soudure ?
Souder détruit localement la couche anodisée et l’électrochimie qui la protège. La zone chauffée perd sa résistance à la corrosion galvanique jusqu’à ce qu’un traitement de finition la rétablisse, un enjeu que documente notamment Migal dans son analyse des interactions entre anodisation et soudage.
Trois options s’offrent à vous pour la remise en état :
- La re-anodisation locale, qui redonne une protection équivalente à l’origine mais demande un accès à une cuve de traitement, rarement disponible en atelier de soudage.
- Les convertisseurs de surface, une solution intermédiaire qui stabilise l’oxyde sans nécessiter d’immersion complète de la pièce.
- Une peinture spécialisée pour aluminium, souvent la solution la plus pratique sur des pièces déjà installées ou trop grandes pour un bain de traitement.
Avant livraison, un contrôle visuel systématique de la zone soudée (absence de fissures, de porosité visible, uniformité du cordon) doit être complété, sur les pièces structurelles, par des vérifications dimensionnelles conformes aux exigences de la norme NF EN 10901 sur l’exécution des structures en aluminium. Quand la pièce exige une finition anodisée parfaitement uniforme sur toute sa surface, mieux vaut confier la remise en état à un sous-traitant spécialisé en traitement de surface plutôt que de tenter une solution improvisée en atelier.
Ce que l’expérience d’atelier change concrètement sur l’aluminium anodisé
Chez Manara Corp, le soudage de l’aluminium fait partie des opérations courantes sur les garde-corps, escaliers et structures métalliques fabriqués sur mesure pour des clients du Grand Montréal. La séquence appliquée en atelier suit toujours le même ordre : décapage local de la zone anodisée, contrôle de propreté avant amorçage, soudage au TIG AC avec réglages ajustés selon l’épaisseur de la pièce, puis inspection visuelle et, si nécessaire, traitement de finition.
Cette rigueur dans l’exécution compte particulièrement sur les projets industriels ou commerciaux, où les tolérances dimensionnelles et la qualité de finition sont vérifiées avant installation, comme sur les mandats de soudage industriel réalisés à Longueuil. Les entreprises certifiées par le CWB Group suivent des protocoles similaires, ce qui donne un point de repère fiable pour évaluer un atelier avant de lui confier un mandat.
Un bricoleur avancé équipé d’un bon poste TIG peut réussir un cordon propre sur une pièce simple. Mais dès qu’un projet touche à la structure, à la sécurité d’un garde-corps ou à des exigences de conformité CNB, l’externalisation vers un atelier qualifié devient la décision la plus raisonnable, pas un aveu d’échec.
Ce que la plupart des guides sur la soudure de l’aluminium anodisé oublient de dire
La majorité des tutoriels en ligne traitent le décapage de l’anodisation comme une étape mécanique banale, presque accessoire. C’est une erreur de perspective. Le vrai défi n’est pas de retirer la couche d’oxyde, c’est de la retirer sans dépasser dans les zones adjacentes que vous voulez garder intactes, tout en gardant une propreté de surface irréprochable jusqu’au moment exact de l’amorçage.
L’autre angle mort classique : on parle beaucoup du procédé (TIG contre MIG) et très peu du post-traitement, alors que c’est souvent là que se joue la durabilité réelle de la pièce. Un cordon techniquement parfait sur une structure extérieure exposée aux cycles de gel-dégel québécois, sans restauration de la protection anticorrosion, finira par rouiller localement en quelques saisons. La priorité, dans l’ordre, devrait toujours être : propreté avant tout, procédé ensuite, finition en dernier mais jamais en option.
— Ash
Confier votre projet d’aluminium anodisé à un atelier qui maîtrise le procédé
Vous avez maintenant la méthode. Mais entre la théorie et un cordon impeccable sur une pièce structurelle destinée à un escalier extérieur ou un garde-corps commercial, il y a la pratique répétée, l’équipement calibré et le contrôle qualité systématique. Ce type de pièces est fabriqué et installé directement en atelier, sans sous-traitance externe ni expédition hors de la région.
Que votre projet touche des garde-corps, des escaliers métalliques ou une clôture en aluminium, l’équipe accompagne la conception, le soudage et l’installation sur place, avec un ajustement aux besoins réels du chantier plutôt qu’une solution standardisée. Pour un devis sur un projet en aluminium anodisé ou pour discuter des contraintes techniques de votre pièce, contactez Manara Corp et décrivez votre projet à l’équipe.
Sources
Questions fréquentes
Comment souder de l’aluminium facilement quand il est anodisé ?
La clé est de retirer mécaniquement la couche anodique sur toute la zone du joint avant de souder, puis de travailler au TIG AC pour limiter l’apport thermique. Sans ce décapage, l’oxyde isolant provoque presque systématiquement de la porosité et une mauvaise fusion, selon les recommandations de la norme CSA W47.2.
Quel type de soudure pour l’aluminium convient le mieux ?
Le TIG en courant alternatif (TIG AC) reste le procédé de référence, car il offre le meilleur contrôle de la chaleur et décape légèrement l’oxyde résiduel pendant la soudure, comme le détaille ESAB. Le MIG garde sa pertinence sur les pièces épaisses ou en production répétitive, avec des adaptations comme une gaine PTFE et des galets en U.
Pourquoi l’aluminium anodisé est-il plus difficile à souder que l’aluminium brut ?
L’anodisation ajoute une couche d’oxyde dont le point de fusion est beaucoup plus élevé que celui de l’aluminium de base autour de 660 °C. Cet écart thermique déstabilise l’arc et crée de la porosité si la couche n’est pas retirée localement avant le soudage.
Existe-t-il une soudure à froid spéciale pour l’aluminium anodisé ?
Les produits de collage ou de mastic métallique dits « à froid » existent, mais ils ne remplacent pas une soudure structurelle par fusion et ne conviennent pas aux pièces porteuses comme un garde-corps ou un escalier. Pour toute application structurelle, un procédé thermique conforme aux normes de soudage reste nécessaire.
Faut-il refaire l’anodisation après avoir soudé une pièce ?
Oui, la soudure détruit la protection anodisée localement et laisse la zone chauffée vulnérable à la corrosion.