Le roulage à grand rayon consiste à courber une tôle ou une plaque entre des rouleaux, en plusieurs passes, pour obtenir un arc doux, un cylindre ou un cône plutôt qu’un pli franc. Pour le réussir, il faut connaître trois choses avant de commander : la longueur de tôle à découper (le développé), le retour élastique du matériau et la longueur de bout plat que la machine laisse aux extrémités. Ce guide les passe en revue, avec des exemples chiffrés, et explique ce que nous avons besoin de savoir pour vous soumissionner une pièce dans le Grand Montréal.
TL;DR
- Le roulage courbe la tôle progressivement entre des rouleaux. C’est le bon procédé pour les rayons larges, là où une plieuse laisserait des facettes.
- Le développé se calcule à partir du diamètre moyen (diamètre intérieur plus l’épaisseur) multiplié par π. Ajoutez une marge de tôle pour les bouts plats.
- Le métal reprend un peu de sa forme plane en sortant des rouleaux : on sur-roule, et la précision vient du nombre de passes.
- Plus la tôle est épaisse et le matériau résistant, plus le rayon minimal réaliste augmente. Aluminium, inox et acier doux ne réagissent pas pareil.
- Chez Manara Corp., la tôle est découpée, roulée, soudée et installée par la même équipe, à Lachine, pour le Grand Montréal.
Table des matières
- Ce qu’on appelle roulage à grand rayon
- Comment une rouleuse forme la courbe
- Calculer le développé : la longueur de tôle à découper
- Les bouts plats : ce que la machine ne peut pas courber
- Retour élastique : pourquoi on roule plus serré
- Choisir le matériau et l’épaisseur
- Exemples de pièces roulées à grand rayon
- Notre point de vue d’atelier
- Préparer une demande de prix qui avance vite
- Roulage, découpe et soudure sous un même toit
- Erreurs courantes à éviter
- FAQ
- Sources
Ce qu’on appelle roulage à grand rayon
En tôlerie, on parle de roulage ou de cintrage quand la pièce passe entre des rouleaux étagés qui lui donnent une surface cylindrique ou conique. Le Centre de documentation de BAnQ décrit le cintrage comme un formage cylindrique d’un produit plat par passage entre rouleaux convenablement étagés, avec des rayons plus ou moins grands.
Le pliage et le roulage ne répondent pas au même besoin :
| Pliage à la plieuse | Roulage | |
|---|---|---|
| Résultat | Angle net sur une ligne | Courbe continue |
| Rayon typique | Petit, dicté par l’outil | Moyen à très grand |
| Pièces courantes | Boîtiers, cornières, supports | Viroles, bandeaux courbes, habillages, arcs |
| Risque principal | Fissure au pli | Bouts plats, retour élastique, méplats |
Un « grand rayon » n’a pas de seuil officiel. Dans la pratique, c’est tout rayon nettement supérieur à l’épaisseur de la tôle, qu’on ne peut pas obtenir proprement par pliage. Au-delà de quelques facettes, l’œil voit les arêtes : un habillage de comptoir courbe en inox ou un garde-corps en arc se roulent, ils ne se plient pas.
Pour un aperçu de nos autres procédés de formage, consultez notre page Maîtriser le pliage et le roulage des tôles.
Comment une rouleuse forme la courbe
Le roulage est un procédé de déformation continue : le métal avance entre des rouleaux en rotation et la friction l’entraîne. Un fil de discussion de l’American Welding Society sur le laminage rappelle que le choix de la machine dépend de l’épaisseur du métal et de la géométrie finale visée.
Sur une rouleuse à trois rouleaux, la tôle est pincée entre le rouleau supérieur et deux rouleaux inférieurs. On rapproche le rouleau supérieur à chaque passe : le rayon se resserre graduellement. Plusieurs passes sont presque toujours nécessaires, car forcer le rayon d’un coup cause des méplats, des déformations ou des marques.
À retenir sur le procédé :
- Le sens de laminage compte. Rouler avec ou contre le grain du matériau change le comportement, surtout sur l’inox et l’aluminium.
- Les passes font la précision. Selon des praticiens cités dans un échange de l’AWS, la compréhension du matériau et le nombre de passes pèsent plus lourd que la machine elle-même.
- La finition suit. Redressage, calibrage ou ajustement manuel sont souvent nécessaires pour atteindre la tolérance voulue. Mieux vaut le prévoir au calendrier.
Calculer le développé : la longueur de tôle à découper
C’est l’erreur la plus fréquente : on calcule la circonférence avec le diamètre intérieur ou extérieur, et la virole ne ferme pas ou dépasse. Pour un cylindre, on utilise la fibre neutre, que l’on prend en première approximation au milieu de l’épaisseur pour un grand rayon.
Développé ≈ π × (diamètre intérieur + épaisseur)
Exemple : une virole de 600 mm de diamètre intérieur en tôle de 6 mm.
- Diamètre moyen : 600 + 6 = 606 mm
- Développé : 3,1416 × 606 ≈ 1 903,8 mm
Si vous aviez utilisé le diamètre intérieur seul, vous auriez découpé environ 1 885 mm, soit près de 19 mm trop court. Sur une pièce à souder bout à bout, c’est inacceptable.
Les praticiens discutent de cette méthode depuis longtemps : un fil de l’AWS sur la longueur de tôle nécessaire pour un cylindre en donne plusieurs variantes, et un autre pose la question de l’allocation pour l’épaisseur du matériau. Pour les tôles très épaisses ou les petits rayons, la fibre neutre se déplace vers l’intérieur : on valide alors sur une chute ou on s’appuie sur l’expérience de l’atelier.
Pour un arc ou un cône
Pour un arc de cercle, le développé suit la même logique : longueur d’arc mesurée sur la fibre neutre. Pour un cône, il faut un tracé en secteur d’anneau, que nous préférons valider sur gabarit. Une découpe au laser CNC donne ce tracé avec une grande précision. C’est pourquoi la découpe et le roulage vont de pair dans notre atelier : consultez notre service de découpe au laser sur mesure à Montréal.
Les bouts plats : ce que la machine ne peut pas courber
Au début et à la fin de la tôle, le métal n’est pas encore (ou n’est plus) en contact avec les trois rouleaux. Ces extrémités restent donc plus plates que le reste. Selon un fil de l’AWS sur le calcul du développé, les professionnels règlent le problème de deux façons : ajouter de la matière en trop, qu’on retire après le roulage, ou utiliser une plaque de support plus épaisse qui force la courbure jusqu’au bord de la vraie pièce.
En pratique, vous devez décider avec nous :
- si la tôle peut être découpée plus longue puis recoupée;
- si l’extrémité plate sera masquée (par un joint soudé, un cadre ou une pièce voisine);
- si on peut précintrer l’extrémité à la plieuse avant le roulage.
Sur un garde-corps ou une pièce architecturale visible, une zone plate de quelques centimètres se voit de loin. Mentionnez-le dès la demande de prix.
Retour élastique : pourquoi on roule plus serré
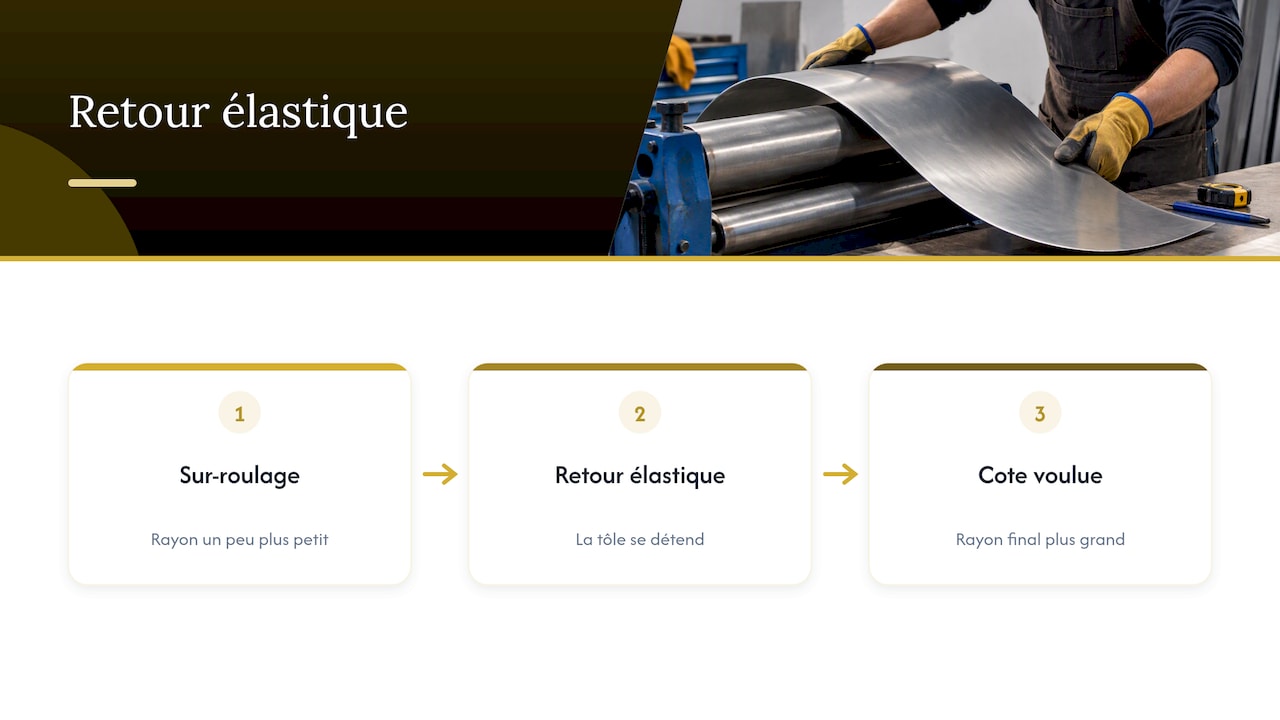
Après son passage dans les rouleaux, le métal veut revenir vers le plat. Les spécialistes parlent de retour élastique (springback). Le document de BAnQ cité plus haut précise qu’après retour élastique, l’angle de pliage est plus petit et le rayon de cintrage plus grand que prévu.
On compense en sur-roulant : on roule à un rayon un peu plus petit que le rayon final, de sorte que la pièce se détend vers la cote voulue. Le fil de l’AWS sur le calcul de tôle pour un cercle indique que ce phénomène est plus marqué avec les matériaux à haute résistance et que la précision s’améliore avec le nombre de passes.
L’ampleur de la compensation dépend du matériau, de l’épaisseur et de l’écrouissage. Nous ne donnons pas de pourcentage universel, car il serait faux : l’atelier fait un essai sur une chute de la même coulée quand la tolérance est serrée.
Choisir le matériau et l’épaisseur
Le matériau détermine ce qui est réaliste avant même de parler de machine.
| Matériau | Comportement au roulage | À surveiller |
|---|---|---|
| Acier doux | Souple, prévisible, retour élastique modéré | Rouille de surface avant peinture ou galvanisation |
| Inox | Retour élastique plus marqué, écrouissage | Rayures et traces de rouleaux sur finition brossée ou miroir |
| Aluminium | Se roule facilement, mais marque vite | Fissuration sur petits rayons selon l’alliage, soudure TIG exigeante |
| Cuivre | Très malléable | Surface délicate, manipulation soignée |
Les experts cités dans l’échange de l’AWS déjà mentionné rappellent qu’un acier à faible teneur en carbone et l’aluminium ne se traitent pas de la même manière. Si votre pièce sera soudée ensuite, lisez aussi notre guide sur la soudure TIG de l’aluminium ou celui sur la préparation des bords pour soudure.
Tôle ou profilé ?
Si la pièce est un tube, une cornière, un plat ou une poutrelle, ce n’est pas du roulage de tôle mais du roulage de profilé. Le rayon minimal dépend alors de la section, pas seulement de l’épaisseur. Nous détaillons le sujet dans notre article roulage de profilé en tube d’acier et sur la page Profile Rolling.
Exemples de pièces roulées à grand rayon
Voici les demandes qui reviennent chez les entrepreneurs, architectes et propriétaires du Grand Montréal :
- Garde-corps courbes : lisses et plats roulés pour un balcon arrondi ou un escalier hélicoïdal.
- Viroles et réservoirs : cylindres soudés pour des équipements industriels ou des prototypes.
- Habillages architecturaux : bandeaux, colonnes, comptoirs et revêtements courbes en inox ou en aluminium pour restaurants et commerces.
- Arcs et marquises : tôle courbée pour auvents ou entrées.
- Pièces de machinerie : protecteurs, carters et goulottes pour fabricants.
Pour les garde-corps, le roulage n’est qu’une étape. Au Québec, la Régie du bâtiment (RBQ) rappelle que concepteurs et manufacturiers doivent concevoir des garde-corps résistant aux charges horizontales et verticales minimales spécifiées, et ce, à tout endroit du garde-corps. Elle indique aussi qu’un garde-corps conforme a une lisse supérieure à au moins 1 070 mm du plancher, avec lisse intermédiaire ou balustres. Une courbe esthétique ne dispense donc pas de vérifier l’ancrage et la résistance. Voyez nos guides sur la fixation sur béton et la fixation sur bois. Pour un bâtiment relevant de la partie 3 du Code, les exigences de la partie 4 s’appliquent, et c’est à votre ingénieur ou concepteur de les valider.
Notre point de vue d’atelier
Nous voyons le roulage à grand rayon d’abord comme un problème de préparation, pas de machine. Les pièces qui tournent mal arrivent presque toujours avec un développé calculé sur le mauvais diamètre, ou sans qu’on ait pensé à la zone plate des extrémités.
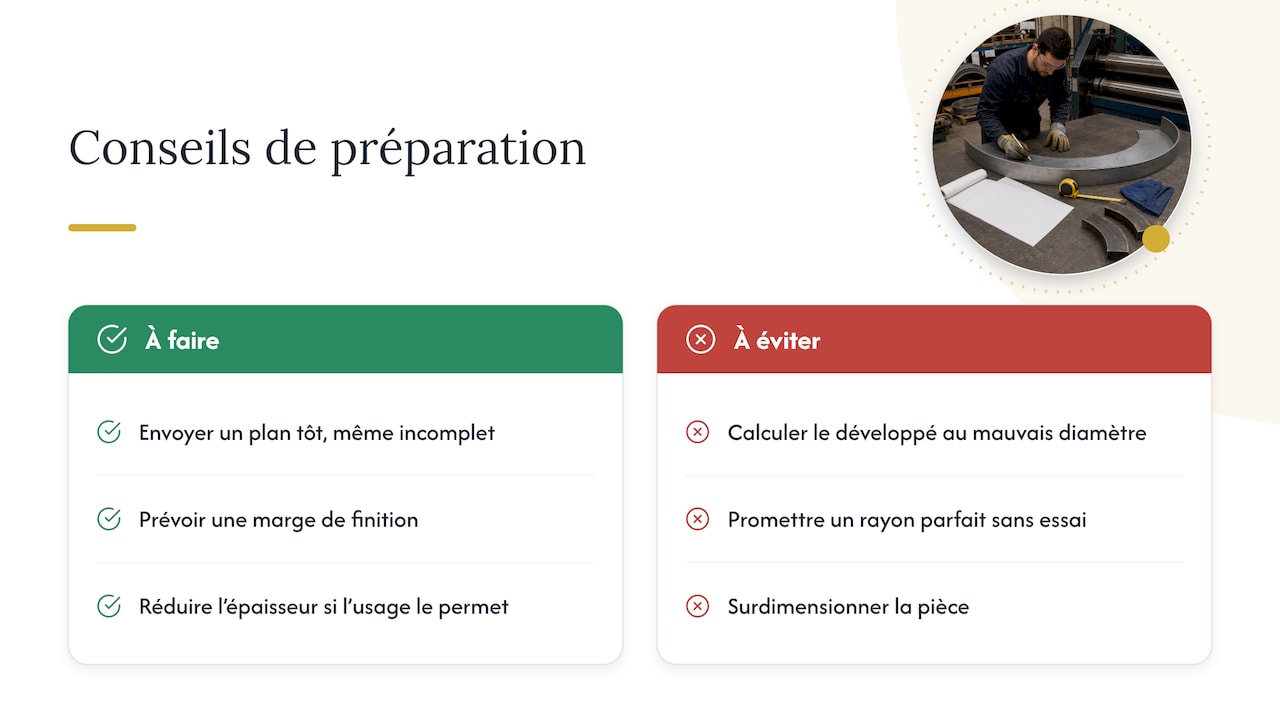
Chez Manara Corp., toutes les pièces sont fabriquées dans notre atelier de Lachine et installées localement dans le Grand Montréal. Cela change la façon de travailler : la personne qui découpe la tôle sait comment elle sera roulée, soudée puis posée. Nous préférons recevoir un plan tôt, même incomplet, plutôt qu’une pièce déjà découpée ailleurs dont le développé est à refaire.
Notre conseil honnête : si votre tolérance est serrée, acceptez une petite marge de finition. Un rayon parfait « sorti des rouleaux » est rarement réaliste, et un atelier qui vous le promet sans essai vous cache quelque chose. Et si une pièce est surdimensionnée par rapport à son usage réel, mieux vaut le dire : une épaisseur plus faible se roule mieux, coûte moins cher en matière et pèse moins sur l’ouvrage.
— Ash
Préparer une demande de prix qui avance vite
Pour obtenir une soumission claire, rassemblez ces éléments avant de nous contacter :
- Plan ou croquis coté : rayon intérieur ou extérieur (précisez lequel), angle ou arc, longueur et largeur.
- Matériau et épaisseur : acier, inox (nuance et fini), aluminium (alliage) ou cuivre.
- Tolérance : écart acceptable sur le rayon et sur la fermeture de la virole.
- Extrémités : bouts plats acceptables, ou à recouper.
- Suite des opérations : soudure, polissage, peinture, galvanisation, pose sur chantier.
- Quantité et échéancier : une pièce, une série, un prototype.
- Lieu d’installation : nous installons dans le Grand Montréal (île, Laval, Rive-Sud, Ouest-de-l’Île) et ne livrons pas de pièces fabriquées hors de la région.
Le soudage de pièces de structure, comme les escaliers et garde-corps, est encadré. Selon une analyse de profession de la CCQ, les normes de soudage de l’ACNOR (W47.1, W47.2, W59) s’appliquent à ces ouvrages. Précisez-nous si votre devis ou votre ingénieur impose des exigences particulières.
Roulage, découpe et soudure sous un même toit
Le roulage donne rarement une pièce finie. Il se situe entre la découpe et l’assemblage. Notre atelier regroupe la découpe laser CNC, le pliage, le roulage de tôles et de profilés, et le soudage de l’acier, de l’inox, de l’aluminium et du cuivre. Les entrepreneurs généraux, architectes, designers, fabricants et propriétaires y trouvent un seul interlocuteur, en français ou en anglais, de la conception à l’installation.
Pour un projet de formage, voyez notre page Custom Metal Forming & Bending Services. Pour un garde-corps ou un escalier sur mesure, consultez nos pages garde-corps et escaliers. Pour un devis, écrivez-nous depuis manaracorp.com : aucun projet n’est trop petit ni trop grand pour qu’on l’examine.
Erreurs courantes à éviter
- Calculer sur le diamètre intérieur seul. Utilisez le diamètre moyen pour les épaisseurs courantes.
- Oublier les bouts plats. Prévoyez une surlongueur ou un précintrage.
- Exiger un rayon trop petit pour l’épaisseur. Quand le rayon est serré, c’est la plieuse ou un autre procédé qui convient.
- Négliger le retour élastique. Une pièce roulée « au plan » sera trop ouverte.
- Passer à la soudure sans vérifier le jeu. Une virole mal fermée force l’assemblage et déforme la pièce.
- Ignorer le fini de surface. Sur l’inox poli, les rouleaux peuvent marquer : demandez une protection ou un film.
FAQ
Quel rayon minimal peut-on rouler dans une tôle ?
Il n’y a pas de chiffre universel : il dépend de l’épaisseur, du matériau, de la largeur et de la rouleuse. Le document de BAnQ rappelle que des tables de rayons minimaux existent selon l’épaisseur, le type d’opération et l’état métallurgique de l’alliage. Envoyez-nous votre plan et nous vous dirons si le roulage convient ou si un autre procédé est préférable.
Pourquoi mes extrémités restent-elles plates ?
Parce que la machine ne peut pas courber la portion de tôle qui n’est pas encore (ou n’est plus) prise entre les trois rouleaux. On ajoute de la matière à recouper, ou on utilise une plaque de support, comme le décrivent les praticiens de l’AWS. Dites-nous à l’avance si ces zones seront visibles.
Peut-on rouler de l’inox et de l’aluminium comme de l’acier doux ?
Oui, mais pas de la même façon. L’inox s’écrouit et présente un retour élastique plus marqué, l’aluminium marque facilement. Le nombre de passes, la protection de surface et le sur-roulage sont adaptés à chaque matériau.
Faites-vous du roulage sans installation, ou hors de Montréal ?
Nos pièces sont fabriquées dans notre atelier de Lachine et installées dans le Grand Montréal. Nous n’expédions pas de pièces fabriquées à l’extérieur de la région. Si votre chantier est sur l’île, à Laval, sur la Rive-Sud ou dans l’Ouest-de-l’Île, contactez-nous.
Un garde-corps courbe doit-il respecter le Code de construction du Québec ?
Oui. La forme n’exempte pas des exigences de résistance et de hauteur : voyez les précisions de la RBQ citées plus haut. Pour un bâtiment de la partie 3, faites valider la conception par votre ingénieur ou votre concepteur.
Sources
- BAnQ : Le pliage et le cintrage de l’aluminium
- AWS : Hot Rolling, Overview
- AWS : rolling formula
- AWS : Calculating flat stock needed to roll circle?
- RBQ : Résistance structurale des garde-corps
- CCQ : Analyse de profession, chaudronnier