Une bavure de découpe laser est un dépôt de métal fondu resolidifié sur le bord inférieur de la coupe. Au Québec, tout opérateur travaillant sur un laser de classe 3B ou 4 doit respecter la classification et la formation exigées par Health Canada.
En bref:
- Sur l’inox 201, la puissance explique jusqu’à 72 % de la variation de largeur du trait inférieur, tandis que la pression influence surtout sa conicité.
- Pour une tôle d’inox de 0,8 mm, une étude recommande 80 Hz, une impulsion de 0,6 ms et une avance de 140 mm/min.
- Au-delà de 6 mm, privilégiez l’évacuation du métal avec la buse, le gaz coaxial et l’aspiration, plutôt que l’ajustement isolé d’un réglage.
- Mesurez l’épaisseur des bavures, la rugosité et la conicité, puis testez chaque correction sur une chute du même lot avant de reprendre la production.
Table des matières
- Pourquoi les bavures se forment : physique du bain de fusion
- Paramètres qui influencent la formation de bavures
- Contrôle qualité : comment mesurer et classer les bavures
- Procédure pas à pas pour corriger les bavures sur la machine
- Méthodes d’ébavurage et finition adaptées aux pièces découpées au laser
- Preuves d’atelier : protocole et retours d’expérience
- Perspective métier : priorités opérationnelles pour réduire durablement les bavures
- Offre Manara Corp. : services pour diagnostiquer et réduire les bavures
- Questions fréquentes
- Sources
Pourquoi les bavures se forment : physique du bain de fusion
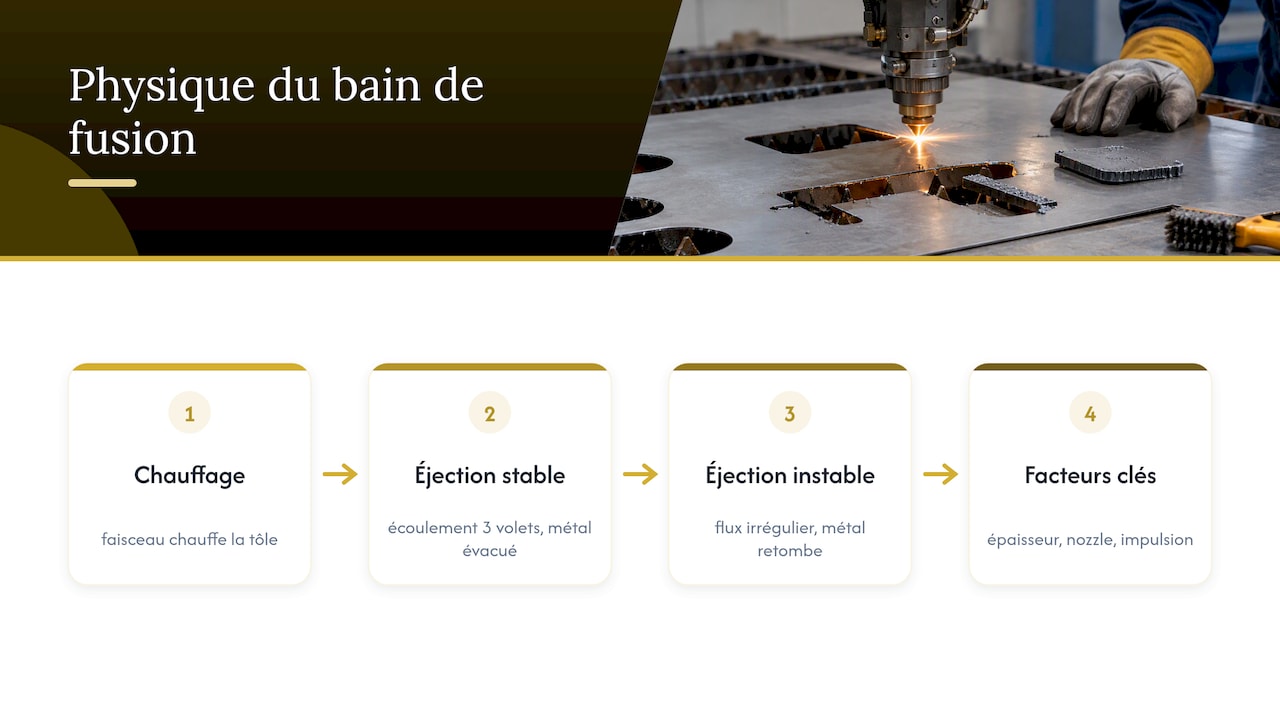
La bavure naît d’un défaut d’évacuation du métal en fusion. Pendant la découpe, le faisceau chauffe et fait fondre le métal sur l’épaisseur de la tôle, tandis que le gaz d’assistance pousse ce bain liquide hors du trait de coupe. Quand cet écoulement reste stable et compact, la matière sort proprement par le bas et la coupe ne laisse pas de résidu. Dès que le flux devient irrégulier, une partie du métal fondu redescend, s’accroche au bord inférieur et se resolidifie en formant une bavure.
Des travaux menés avec le Fraunhofer ILT ont observé ce phénomène par imagerie haute vitesse et lient directement la formation de bavures à l’instabilité de l’éjection du métal fondu, un écoulement en trois volets, stable à la sortie du kerf, étant la signature visuelle d’une coupe sans bavure. Une analyse publiée dans le Journal of Laser Applications confirme que ce même motif d’écoulement triple, observé par caméra rapide, permet de diagnostiquer le régime d’éjection en cours et d’ajuster les paramètres en conséquence plutôt que de procéder par essais aveugles.
Un écoulement stable et compact à la sortie du kerf est la signature visuelle d’une coupe sans bavure, tandis qu’un flux irrégulier précède presque toujours un défaut en bord inférieur.
Plus la tôle est épaisse, plus ce régime d’éjection devient difficile à stabiliser : le trajet du métal fondu s’allonge, le temps d’exposition augmente et la marge d’erreur se réduit d’autant. C’est pourquoi une stratégie efficace sur une plaque de 2 mm échoue souvent sur une pièce de 10 mm, la gestion du nozzle et de l’aspiration devient alors déterminante.
Le choix du régime d’impulsion joue aussi un rôle. Une comparaison publiée par le Conseil national de recherches du Canada montre que les impulsions femtoseconde suppriment quasiment la zone affectée thermiquement et réduisent fortement la bavure en micro-usinage, mais elles introduisent d’autres contraintes mécaniques et restent peu adaptées à la découpe industrielle courante. Pour la coupe conventionnelle en atelier, c’est l’ajustement du gaz et du recouvrement d’impulsion qui demeure le levier principal.
Paramètres qui influencent la formation de bavures
L’ordre d’impact des réglages n’est pas intuitif : la puissance domine la géométrie de la coupe, mais la pression de gaz pilote souvent la conicité (taper) et donc l’apparition de bavures sur les bords.
- Puissance laser : une étude RSM et ANOVA récente attribue à la puissance laser jusqu’à 72 % de la variation de la largeur du kerf inférieur sur de l’inox 201, ce qui en fait le paramètre le plus influent sur la propreté du bord bas.
- Pression du gaz : la même analyse montre que c’est la pression du gaz qui influence le plus fortement le taper, donc la forme conique de la coupe qui favorise ou non l’accroche de bavures.
- Fréquence et largeur d’impulsion : sur de l’inox fin, ces deux paramètres déterminent la quantité d’énergie délivrée par cycle et donc la stabilité du bain de fusion.
- Vitesse d’avance : une vitesse trop basse surchauffe localement la matière, tandis qu’une vitesse trop élevée peut interrompre la perçée complète du kerf.
- Position focale : un décalage de quelques dixièmes de millimètre suffit à déplacer le point de puissance maximale hors de la ligne de coupe idéale.
Pour de l’inox de 0,8 mm, une étude expérimentale sur plaques fines recommande une combinaison précise : fréquence élevée autour de 80 Hz, largeur d’impulsion haute de 0,6 ms et vitesse d’avance élevée de 140 mm/min.
Aucun paramètre isolé ne garantit un résultat net. Les approches RSM et les plans d’expérience (DOE) démontrent qu’une optimisation simultanée de la puissance, de la vitesse, de la pression, de la fréquence et de la position focale est nécessaire : régler un seul facteur au détriment des autres déplace souvent le problème plutôt que de le résoudre.
Sur l’acier au carbone, la pression d’oxygène pilote fortement la qualité du bord. Sur l’inox, l’azote à haute pression limite l’oxydation et la bavure collante. Sur l’aluminium, la réflectivité élevée impose souvent de revoir la focale avant tout autre réglage. Pour les tolérances d’épaisseur propres à chaque projet, notre page sur la découpe laser inox détaille les repères matériaux que nous utilisons en atelier.
Contrôle qualité : comment mesurer et classer les bavures
Avant de corriger quoi que ce soit, il faut mesurer. Trois indicateurs suffisent pour qualifier une pièce et décider d’un réglage machine ou d’un passage en finition.
- Épaisseur de bavure (µm) : mesurée au microscope optique ou au profilomètre sur plusieurs points du bord inférieur, c’est l’indicateur le plus direct de la qualité de coupe.
- Rugosité Ra : relevée au rugosimètre sur la face de coupe, elle traduit la régularité du front de fusion et complète la lecture visuelle de la bavure.
- Largeur de kerf haut et bas, et taper : la différence entre le haut et le bas du trait de coupe révèle la conicité, souvent liée à la pression de gaz plutôt qu’à la puissance.
- Gabarits de contrôle rapide : un gabarit calibré ou un simple passage d’ongle permettent un premier tri en production avant une mesure instrumentée plus poussée.
Une bavure de quelques microns est tolérable sur une pièce structurelle qui sera peinte, alors qu’elle devient inacceptable sur une pièce visible exigeant une finition lisse au toucher.
Procédure pas à pas pour corriger les bavures sur la machine
Une correction efficace suit un ordre logique plutôt qu’un ajustement global de tous les paramètres à la fois.
- Vérifier la focale : contrôler que le point focal reste centré sur l’épaisseur de la tôle, un écart minime déplaçant l’énergie hors de la zone utile.
- Ajuster la puissance : réduire la puissance si la bavure apparaît fondue et collante, l’augmenter si la coupe ne traverse pas complètement la tôle.
- Revoir la vitesse d’avance : ralentir légèrement sur les angles et accélérer sur les lignes droites pour stabiliser l’apport d’énergie.
- Modifier la fréquence et la largeur d’impulsion : ces deux réglages agissent ensemble sur la quantité d’énergie délivrée par cycle, donc sur la stabilité du bain de fusion.
- Contrôler le gaz et sa pression : recalibrer la pression d’azote ou d’oxygène selon le matériau, car c’est souvent ce paramètre qui détermine le taper et l’accroche de la bavure.
Après chaque modification, un test sur chute de matière du même lot permet de valider l’effet avant de relancer la production. Sur les tubes et profilés creux, faire passer un gaz auxiliaire, argon ou air comprimé, à l’intérieur de la pièce réduit nettement le dross arrière : une étude publiée dans IOPscience mesure un dross arrière moyen de 0,8 % avec argon contre 4,2 % sans traitement, un overlap de spot élevé autour de 87,5 % combiné à une faible énergie par impulsion donnant les meilleurs résultats.
Conseil de pro : gardez une chute témoin de chaque lot de matière, elle permet de valider un nouveau réglage sans risquer une pièce déjà engagée en production.
Pour les épaisseurs critiques au delà de 6 mm, la stratégie change de nature. Les recherches du Fraunhofer ILT notent que sur les tôles épaisses, la gestion de l’évacuation du métal fondu, via le nozzle, le gaz coaxial et l’aspiration, pèse davantage que l’optimisation fine d’un seul paramètre, et qu’un réglage calibré pour une tôle fine échoue souvent sur une pièce épaisse. Notre page sur les maxima d’épaisseur en découpe laser détaille les tolérances réalistes selon le matériau.
Méthodes d’ébavurage et finition adaptées aux pièces découpées au laser
Quand le réglage machine ne suffit pas à atteindre la finition exigée, un passage en ébavurage complète la pièce.
- Brossage : méthode rapide et peu coûteuse, adaptée aux bavures légères sur acier et inox avant peinture ou assemblage.
- Time-saver (ponceuse à bande large) : uniformise la finition sur de grands lots de pièces plates, utile en production répétitive.
- Meulage manuel : reste la solution la plus précise pour les géométries complexes ou les angles inaccessibles aux machines.
- Ébavurage vibratoire : traite plusieurs petites pièces en vrac simultanément, économique sur de gros volumes de composants similaires.
- Électropolissage : réservé aux pièces inox exigeant une finition lisse et résistante à la corrosion, notamment en milieu alimentaire ou médical.
Le choix dépend autant de l’exigence esthétique que de la fonction de la pièce. Une bavure sur un garde-corps visible appelle un meulage soigné, tandis qu’une pièce structurelle destinée à être recouverte tolère un simple brossage.
Preuves d’atelier : protocole et retours d’expérience
En atelier, nous validons chaque nouveau réglage par une matrice d’essais simple avant de l’appliquer à une commande complète.
- Nous testons systématiquement une combinaison de puissance, vitesse et pression de gaz sur une chute du même lot de matière avant de lancer la production.
- Nous mesurons l’épaisseur de bavure et la rugosité sur plusieurs points du bord de coupe pour confirmer la stabilité du réglage retenu.
- Nous consignons les paramètres validés par matériau et épaisseur dans nos fiches de procédé, ce qui permet de reproduire un résultat fiable d’une commande à l’autre.
- Nous ajustons le passage en ébavurage, brossage ou meulage selon que la pièce sera visible ou simplement structurelle.
Cette approche, avec fabrication et installation locales, permet d’adapter le réglage à chaque projet plutôt que d’appliquer une recette générique.
Perspective métier : priorités opérationnelles pour réduire durablement les bavures
La bavure n’est jamais qu’un symptôme. Derrière un réglage mal ajusté se cache souvent une optique encrassée, un gaz sous-dosé ou un opérateur peu formé aux normes CNESST applicables aux équipements laser. Prioriser la maintenance optique et des capteurs de process coûte moins cher sur la durée qu’un ébavurage systématique en aval.
— Ash
Offre Manara Corp. : services pour diagnostiquer et réduire les bavures
Plutôt que de deviner le bon réglage, nous testons directement sur votre matière. La fabrication et l’installation locales permettent d’ajuster puissance, gaz et vitesse jusqu’à l’obtention d’un bord propre, sans aller-retour avec un sous-traitant externe.
Les services couvrent l’ensemble du besoin :
- Essais de coupe sur chute avant engagement d’une commande complète.
- Ajustement des paramètres selon le matériau, l’épaisseur et la finition exigée.
- Ébavurage intégré à la fabrication, sans opération séparée à coordonner.
- Conseil process pour projets de garde-corps, escaliers ou clôtures sur mesure.
Pour discuter d’un projet ou obtenir une estimation, visitez notre page découpe au laser ou contactez-nous directement via notre page de contact.
Questions fréquentes
Comment découper du métal au laser sans produire de bavures ?
La découpe laser repose sur un faisceau qui fait fondre le métal le long d’un tracé, pendant qu’un gaz d’assistance évacue le bain liquide hors du trait de coupe. Pour limiter les bavures, il faut combiner puissance, vitesse, fréquence et pression de gaz adaptées au matériau et à l’épaisseur plutôt que de régler un seul paramètre isolément.
Quelles sont les propriétés clés d’un faisceau laser pour la découpe ?
Un faisceau laser de découpe se définit par sa puissance, sa longueur d’onde et sa qualité de focalisation, trois caractéristiques qui déterminent la quantité d’énergie délivrée sur la matière et la finesse du point focal. Ces propriétés influencent directement la stabilité du bain de fusion et donc le risque de bavure.
Quel type de fichier utiliser pour une découpe laser précise ?
Les fichiers vectoriels, DXF ou DWG, restent les formats les plus courants pour piloter une machine de découpe laser, car ils décrivent les tracés en lignes et courbes plutôt qu’en pixels. Un fichier mal nettoyé, avec des segments dupliqués ou des contours ouverts, peut provoquer des interruptions de coupe qui favorisent l’apparition de bavures.
Quelle vitesse de coupe laser limite le risque de bavures ?
La vitesse optimale dépend du matériau et de l’épaisseur : pour de l’inox fin de 0,8 mm, une étude expérimentale recommande une vitesse élevée proche de 140 mm/min combinée à une fréquence de 80 Hz pour minimiser la bavure. Sur des tôles plus épaisses, la vitesse doit généralement baisser pour laisser le temps au métal fondu de s’évacuer correctement.
Quels contrôles effectuer avant de choisir entre réglage machine et ébavurage ?
Il faut d’abord mesurer l’épaisseur de bavure, la rugosité Ra et la conicité du kerf sur la pièce, puis comparer ces valeurs aux tolérances du cahier des charges. Si l’écart reste faible, un simple ajustement de paramètres suffit généralement, tandis qu’une bavure persistante malgré plusieurs essais oriente vers un passage en finition comme le brossage ou le meulage.
Sources
- Effect of Process Parameters on the Quality of Laser-Cut Stainless Steel Thin Plates (MDPI / étude expérimentale)
- Guidance: Laser products and classification (Health Canada)
- Minimizing surface roughness and back wall dross for fiber laser micro-cutting on AISI 316 L tubes (IOPscience, 2024)
- Investigation on the melt ejection and burr formation during laser fusion cutting of stainless steel (Fraunhofer / ICALEO)
- Modeling and analysis of fiber laser cutting conditions on the surface quality of stainless steel 201 (Advances in Science and Technology Research Journal, 2025)