Pour le soudage GTAW de l’inox, l’argon pur reste le standard. En GMAW, on passe plutôt à un mélange Ar + 1 à 2 % O2 ou Ar + 1 à 2 % CO2 pour stabiliser un transfert spray, et à un tri-mix riche en hélium pour le court-circuit sur pièces plus épaisses. Le bon choix dépend toujours de la nuance d’inox, de l’épaisseur et du mode de transfert visé.
En bref:
- Le choix du gaz dépend de la nuance d’inox, de l’épaisseur du matériau et du mode de transfert, avec l’argon pur dominant en TIG et des mélanges spécifiques en MIG.
- L’ajout de gaz actif comme l’oxygène ou le CO2 doit respecter strictement les recommandations du fournisseur pour préserver la résistance à la corrosion.
- L’hélium, coûtant plus cher, n’est justifié que sur des matériaux épais ou pour augmenter la vitesse de soudage, principalement avec des mélanges à haute proportion d’hélium.
- La protection de la face opposée du cordon par un back-purge à l’azote ou à l’argon limite la formation d’oxydations, indispensables pour assurer la résistance à la corrosion.
- La cohérence entre le gaz, la préparation de surface et la protection de la racine est essentielle pour prolonger la durée de vie des soudures inox, au-delà du simple choix du gaz.
Table des matières
- Gaz soudage inox par procédé : TIG, MIG, pulvérisé et court-circuit
- Mélanges Ar+O2, Ar+CO2, tri-mix : quel équilibre choisir
- Hélium en soudage inox : quand ça change la donne
- Back-purge et gaz de racine : la face cachée du cordon
- Préparation et contamination : le talon d’Achille de l’inox
- Débits de gaz recommandés en soudage inox
- Sécurité et ventilation : ce que les normes canadiennes exigent
- Comment choisir le bon gaz pour votre projet inox
- Ce que l’atelier Manara Corp observe sur le terrain
- Ce que la plupart des guides sur le gaz soudage inox oublient de dire
- Sources
- Questions fréquentes
Gaz soudage inox par procédé : TIG, MIG, pulvérisé et court-circuit
Le choix du gaz change selon qu’on soude au TIG (GTAW), au MIG (GMAW) en mode spray, pulsé ou court-circuit. Chaque combinaison a ses propres exigences en matière de stabilité d’arc et de protection du bain.
En GTAW, l’argon pur (100 % Ar) domine largement les techniques soudage inox parce qu’il offre un arc stable, propre et facile à contrôler, particulièrement pour les tôles minces où la précision compte plus que la vitesse. Sur des pièces épaisses ou en position difficile, certains soudeurs ajoutent un peu d’hélium pour gagner en pénétration, mais ça reste l’exception plutôt que la règle.
En GMAW, la logique change complètement. Un mélange Ar + 2 % O2 est couramment employé pour obtenir un transfert spray stable, ce qui en fait le choix par défaut pour la plupart des applications industrielles sur inox austénitique. Voici les usages typiques selon le mode de transfert :
- Transfert spray : Ar + 1 à 2 % O2, arc doux et projections minimales
- Transfert court-circuit : tri-mix hélium/argon/CO2 pour un démarrage d’arc plus franc
- Transfert pulsé : mélanges similaires au spray, souvent avec un fil plus fin
- Fils fourrés (flux-cored) : gaz spécifiques recommandés par le fabricant du fil, parfois du CO2 pur pour certaines nuances
Le fil et la machine influencent aussi la décision. Deux fils du même diamètre mais de marques différentes peuvent réagir différemment au même mélange, d’où l’intérêt de valider avec un essai avant de lancer une production.
Mélanges Ar+O2, Ar+CO2, tri-mix : quel équilibre choisir
Les gaz actifs comme l’oxygène et le CO2 changent radicalement le comportement de l’arc. Ajoutés en petite quantité à l’argon, ils stabilisent le transfert et améliorent le mouillage du cordon, mais ils oxydent aussi légèrement la surface.
L’argon pur reste préférable quand on soude au TIG ou quand la finition esthétique et la résistance à la corrosion priment sur la vitesse de production. Dès qu’on passe au MIG en mode spray, un ajout de 1 à 2 % d’O2 ou de CO2 devient presque incontournable pour éviter un arc instable et des projections excessives.
Les grandes familles de mélanges pour l’inox :
- Argon pur : protection inerte totale, idéal en TIG et pour les passes de finition
- Ar + 1 à 2 % O2 : transfert spray stable, léger effet oxydant acceptable
- Ar + 1 à 2 % CO2 : alternative à l’oxygène, arc un peu plus énergique
- Tri-mix He/Ar/CO2 : pour le court-circuit et les fortes épaisseurs
Conseil de pro : Ne dépassez jamais les proportions de gaz actif recommandées par le fournisseur de fil. Un excès d’O2 ou de CO2 attaque le chrome en surface et compromet la résistance à la corrosion, ce qui va à l’encontre de la raison même pour laquelle vous soudez de l’inox.
L’hélium, lui, coûte nettement plus cher que l’argon. Il ne s’ajoute que lorsque le gain en productivité justifie la dépense, typiquement sur des tôles de plus de 6 mm.
Hélium en soudage inox : quand ça change la donne
L’hélium n’est pas un gaz qu’on ajoute par habitude. Il sert un objectif précis : augmenter la conductivité thermique et la fluidité du bain, ce qui permet une pénétration plus profonde et une vitesse de soudage supérieure sur les matériaux épais.
Les proportions varient selon l’application, mais quelques repères reviennent souvent :
- 25 à 75 % d’hélium dans un mélange binaire avec l’argon, selon l’épaisseur et la vitesse souhaitée
- Tri-mix courant à environ 90 % He, 7,5 % Ar, 2,5 % CO2, particulièrement apprécié en court-circuit
- Sur les nuances superduplex, un ajout d’azote en petite quantité peut aider à rétablir l’équilibre ferrite/austénite
L’hélium a un effet direct sur le débit nécessaire : comme il est plus léger que l’air, il faut souvent augmenter le débit de gaz protecteur pour maintenir une couverture efficace. Sur des tôles fines, en revanche, l’hélium ne se justifie presque jamais. Le surcoût dépasse largement le gain de vitesse, et l’argon pur ou un mélange à faible teneur en O2 suffit amplement.
Back-purge et gaz de racine : la face cachée du cordon
La face opposée du cordon est souvent la partie la plus négligée d’une soudure inox, et c’est justement là que se joue la résistance à la corrosion à long terme. Sans protection, l’oxygène atmosphérique attaque la racine et produit ce qu’on appelle le « sugaring », une oxydation qui donne à la surface un aspect granuleux et fragilisé.
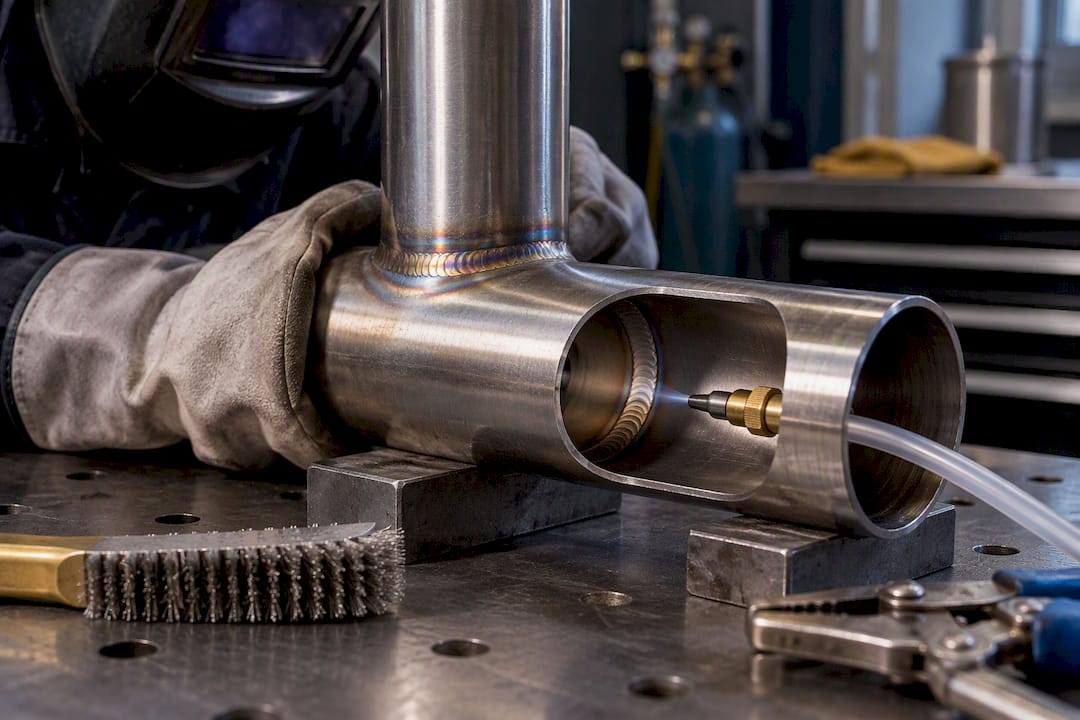
Ce phénomène n’est pas cosmétique : il détruit la protection anticorrosion à la racine, ce qui peut rendre la soudure inutilisable dans des applications sanitaires, alimentaires ou en milieu corrosif.
Trois méthodes protègent efficacement la racine :
- Back-purge continu à l’azote : économique, adapté aux tuyauteries fermées avec un débit de purge maintenu jusqu’à refroidissement complet
- Purge à l’argon : plus coûteuse mais plus pratique pour les géométries complexes ou ouvertes
- Ajout d’hydrogène (jusqu’à 5 %) au gaz de purge : accélère la réduction d’oxygène résiduel sur certaines nuances austénitiques
Conseil de pro : Visez un taux d’oxygène résiduel inférieur à 30 ppm dans la zone de purge avant d’amorcer l’arc. Un analyseur d’oxygène portatif coûte une fraction du prix d’une reprise de soudure ratée.
Préparation et contamination : le talon d’Achille de l’inox
Un gaz parfaitement choisi ne compensera jamais une surface contaminée. Les halogènes, les huiles de coupe et certains rubans adhésifs laissent des résidus qui provoquent des défauts visibles, mais aussi une contamination invisible qui compromet la résistance à la corrosion des mois après le soudage.
Les traces de chlorures sont particulièrement insidieuses : même microscopiques, elles peuvent provoquer une corrosion sous contrainte après quelques cycles thermiques, un problème qui ressurgit parfois bien après la livraison du projet.
Quelques réflexes limitent ce risque :
- Utilisez des brosses métalliques et abrasifs réservés exclusivement à l’inox, jamais partagés avec de l’acier au carbone
- Nettoyez avec des produits sans halogènes, en évitant tout solvant chloré
- Inspectez visuellement la zone avant soudage pour repérer graisse, poussière métallique ou rouille de contact
- Vérifiez la face de racine après le passage à la contamination croisée avec l’acier galvanisé, un piège fréquent en atelier partagé
Débits de gaz recommandés en soudage inox
Le débit de gaz protecteur influence directement la qualité de la protection, mais un débit trop élevé crée de la turbulence et aspire l’air ambiant dans la zone de soudage, ce qui annule l’effet recherché. Généralement, un débit adapté aux dimensions de la buse et aux conditions de ventilation du poste est recommandé. La ventilation ambiante joue un rôle sous-estimé : un courant d’air modéré au poste de travail suffit parfois à perturber la couverture gazeuse et à provoquer une porosité, même avec un débit correctement réglé. Le choix de buse compte aussi : une buse trop petite pour le débit utilisé crée un jet turbulent, tandis qu’une distance d’éjection excessive laisse le gaz se disperser avant d’atteindre le bain.
Sécurité et ventilation : ce que les normes canadiennes exigent
Le soudage inox produit des fumées contenant du chrome hexavalent et du nickel, deux substances qui exigent une ventilation locale efficace, pas seulement une bonne aération générale de l’atelier.
Le Guide de santé et sécurité du gouvernement du Canada recommande une vitesse d’air d’environ 0,5 m/s pour évacuer les fumées sans pour autant perturber le gaz protecteur, un équilibre qui demande une extraction bien positionnée plutôt qu’un simple ventilateur soufflant sur le poste. Les recommandations de la CNESST en matière de ventilation locale suivent cette même logique de captage à la source.
Quelques points de conformité à ne pas négliger :
- Positionnez l’extraction pour capter les fumées sans créer de courant d’air au niveau de l’arc
- Respectez les valeurs limites d’exposition (TLV) propres au chrome hexavalent et au nickel
- Achetez uniquement des cylindres portant les marquages de conformité Transport Canada et TDG, une exigence réglementaire, pas une simple recommandation
- Prévoyez un espace de travail dégagé autour du poste pour limiter les zones mortes en ventilation
Comment choisir le bon gaz pour votre projet inox
Avant d’acheter un cylindre ou de commander un mélange, une poignée de questions bien posées évite des reprises coûteuses.
- Quelle nuance d’inox soudez-vous ? Austénitique, ferritique et duplex réagissent différemment aux gaz actifs, et chaque nuance appelle son propre WPS
- Quelle épaisseur de matériau ? Les tôles fines favorisent l’argon pur ou un mélange léger ; les fortes épaisseurs justifient l’hélium
- Quel mode de transfert visez-vous ? Spray, pulsé et court-circuit ont chacun leurs mélanges de prédilection
- La face opposée sera-t-elle visible ou en contact avec un produit corrosif ? Si oui, le back-purge n’est pas négociable
- Avez-vous un WPS validé pour cette combinaison gaz/fil/épaisseur ? Les normes CSA et AWS exigent des gaz préqualifiés, avec des limites précises de 0,5 à 6 % pour les additions d’O2 ou de CO2
Conseil de pro : Priorisez toujours la préservation de la résistance à la corrosion avant la productivité. Un gain de vitesse qui compromet l’étanchéité ou la tenue à la corrosion coûte bien plus cher en reprise qu’en gaz économisé.
Quand le doute persiste sur un projet précis, un essai de gaz et de fil sur une chute de matériau reste la méthode la plus fiable avant de lancer une production complète.
Ce que l’atelier Manara Corp observe sur le terrain
Chez Manara Corp, l’atelier de Lachine soude régulièrement de l’inox pour des garde-corps, des escaliers et des pièces industrielles sur mesure, livrés et installés partout dans le Grand Montréal, de l’île à Laval, la Rive-Sud et l’Ouest-de-l’Île.
Sur le terrain, le choix de gaz fait souvent la différence entre une pièce qui vieillit bien et une soudure qui commence à piquer après quelques mois d’exposition extérieure, particulièrement pour :
- Les garde-corps extérieurs exposés aux sels de déglaçage l’hiver, où la protection de la racine devient critique
- Les escaliers industriels soudés en plusieurs passes, où un mauvais débit crée des porosités invisibles à l’œil nu
- Les pièces sur mesure combinant découpe laser et soudage, où la propreté des bords coupés influence directement la qualité du cordon
Pour un projet qui demande une qualification de procédé ou un essai gaz/fil avant production, une équipe spécialisée peut discuter des paramètres avec vous et adapter la fabrication selon le contexte du chantier.
Ce que la plupart des guides sur le gaz soudage inox oublient de dire
La majorité des articles techniques traitent le choix du gaz comme une décision purement mécanique : tel procédé, tel mélange, point final. C’est incomplet. Le facteur qui détermine vraiment la durée de vie d’une soudure inox, c’est la cohérence entre le gaz, la préparation de surface et la protection de la racine, pas un seul de ces trois éléments isolément.
On voit trop souvent des soudeurs soigner leur mélange en surface tout en négligeant le back-purge, ou inversement. Le résultat visuel semble impeccable à la sortie du poste, mais la corrosion s’installe six mois plus tard, souvent là où personne ne regarde. C’est un problème de discipline de processus plus qu’un problème de gaz.
La recommandation la plus utile, au fond, n’est pas « utilisez tel mélange ». C’est de traiter chaque projet inox comme un système : nuance, épaisseur, mode de transfert, gaz de protection et gaz de racine doivent être pensés ensemble, avant le premier arc. Les soudeurs qui gagnent du temps sur cette étape le paient presque toujours plus cher en reprise.
— Ash
Sources
Les recommandations techniques de cet article s’appuient sur les publications du CWB Group, les analyses de Canadian Metalworking, le guide de santé et sécurité du gouvernement du Canada, ainsi que les WPS préqualifiés de WeldCanada.
- Weldability of Differing Kinds of Stainless Steel – Part 2 | CWB Group
- Shielding stainless steel correctly for welding | Canadian Metalworking
- Guide to health hazards and hazard control measures with respect to welding and allied processes | Government of Canada
Questions fréquentes
Est-il possible de souder de l’inox ?
Oui, l’inox se soude très bien avec les procédés TIG et MIG, à condition d’utiliser le gaz de protection adapté. L’argon pur domine en TIG, tandis que des mélanges Ar + O2 ou Ar + CO2 sont couramment employés en MIG pour un transfert spray stable.
Est-il possible de souder de l’inox avec un chalumeau ?
Le soudage au chalumeau inox (oxyacétylénique) est techniquement possible mais rarement recommandé, car la chaleur diffuse et non protégée favorise l’oxydation et la sensibilisation du métal. Les procédés TIG ou MIG avec gaz protecteur inerte offrent un contrôle bien supérieur sur la qualité métallurgique du cordon.
Où puis-je acheter une bouteille d’argon sans contrat au Québec ?
Plusieurs distributeurs de gaz industriels au Québec proposent des cylindres d’argon en location courte durée ou en achat sans abonnement fixe. Vérifiez toujours que le cylindre porte les marquages de conformité Transport Canada et TDG avant l’achat.
Comment puis-je souder de l’inox correctement ?
Le respect du WPS et le contrôle du débit de gaz complètent une soudure inox durable et résistante à la corrosion.