Oui, l’aluminium 6061 se soude, au TIG comme au MIG, et c’est l’un des alliages les plus courants en fabrication. Le point à retenir se joue après le cordon : la chaleur de l’arc adoucit le métal de chaque côté du joint, et la résistance du T6 n’y est plus celle de la feuille de départ. Une pièce bien soudée est donc une pièce bien conçue, bien préparée et bien chauffée, pas seulement un joli cordon. Voici ce qu’il faut savoir pour commander, spécifier ou souder du 6061 dans le Grand Montréal.
En bref
- Le 6061 est reconnu comme facilement soudable par les procédés commerciaux courants, selon la fiche technique d’Hydro.
- L’état T6 perd de sa résistance dans la zone affectée thermiquement (ZAT) : environ 165 MPa après soudage, contre 260 MPa minimum pour le métal de base.
- Les deux fils d’apport courants sont le 4043 et le 5356 : le choix dépend de la résistance, de la couleur après anodisation et du milieu de service.
- Nettoyage, contrôle de l’apport de chaleur et extraction des fumées à la source font la différence entre un joint sain et un joint poreux ou fissuré.
- Pour un garde-corps, un escalier ou une pièce sur mesure à Montréal, on peut nous confier la fabrication et la pose.
Table des matières
- Pourquoi le 6061 est si répandu
- Ce que la chaleur fait au revenu T6
- TIG ou MIG : lequel choisir
- Choisir le métal d’apport : 4043 ou 5356
- Préparer la pièce avant l’arc
- Limiter la chaleur et la déformation
- Faut-il un traitement thermique après soudage
- Sécurité et exigences au Québec
- Notre point de vue
- Faire souder du 6061 à Montréal
- Erreurs fréquentes à éviter
- FAQ
- Sources
Pourquoi le 6061 est si répandu
Le 6061 est un alliage de la série 6xxx, durci par le magnésium et le silicium. On le trouve en tôle, en plat, en tube, en cornière et en profilé. Il offre un bon compromis entre résistance mécanique, tenue à la corrosion, usinabilité et soudabilité, ce qui explique sa présence dans les structures légères, les garde-corps, les cadres, les supports et les pièces industrielles.
L’état le plus courant est le T6 : mise en solution, trempe, puis vieillissement artificiel. Le 6061-T6 affiche une résistance à la traction minimale de 260 MPa (38 ksi), selon Le Feuillard technique du CQRDA. C’est précisément ce durcissement par précipitation que la soudure vient perturber.
Ce que la chaleur fait au revenu T6
Souder l’aluminium crée systématiquement une zone affectée thermiquement où les propriétés mécaniques peuvent baisser jusqu’à 50 %, indique le CQRDA. Pour le 6061-T6, la résistance dans la ZAT tombe à environ 165 MPa (24 ksi), à peine au-dessus de celle du même alliage recuit, autour de 150 MPa (22 ksi).
Pour le calcul des structures, la ZAT est généralement étendue à 2,5 cm de chaque côté du joint, sauf si la pièce peut être traitée thermiquement après soudage. Concrètement :
- le concepteur doit utiliser la valeur soudée, pas la valeur T6, aux endroits où un joint se trouve ;
- les soudures sont placées de préférence dans les zones peu sollicitées, loin des maximums de contrainte ;
- on peut compenser en augmentant l’épaisseur ou la section au droit du joint.
Le code américain AWS D1.2 tient compte de ces changements métallurgiques et fixe une résistance minimale de 24 ksi pour le 6061-T6 soudé. ESAB précise que la raison la plus fréquente d’un échec à l’essai, sur une soudure par ailleurs saine, est la surchauffe du métal de base pendant le soudage.
Propriétés typiques d’un joint 6061-T6
Le guide technique d’ESAB sur le soudage de l’aluminium donne des valeurs typiques pour des joints soudés en 6061-T6 :
| Fil d’apport | État | Résistance à la traction | Limite d’élasticité | Allongement |
|---|---|---|---|---|
| ER4043 | Tel que soudé | 27 ksi | 18 ksi | 8 % |
| ER4043 | Traité thermiquement et vieilli après soudage | 44 ksi | 40 ksi | 6 % |
| ER5356 | Tel que soudé | 30 ksi | 19 ksi | 11 % |
Ce sont des valeurs typiques de laboratoire, pas des garanties de chantier. Elles montrent surtout l’écart entre un joint tel que soudé et un joint retraité.
TIG ou MIG : lequel choisir
Les deux procédés conviennent au 6061, et la décision se prend selon l’épaisseur, la géométrie et le volume.
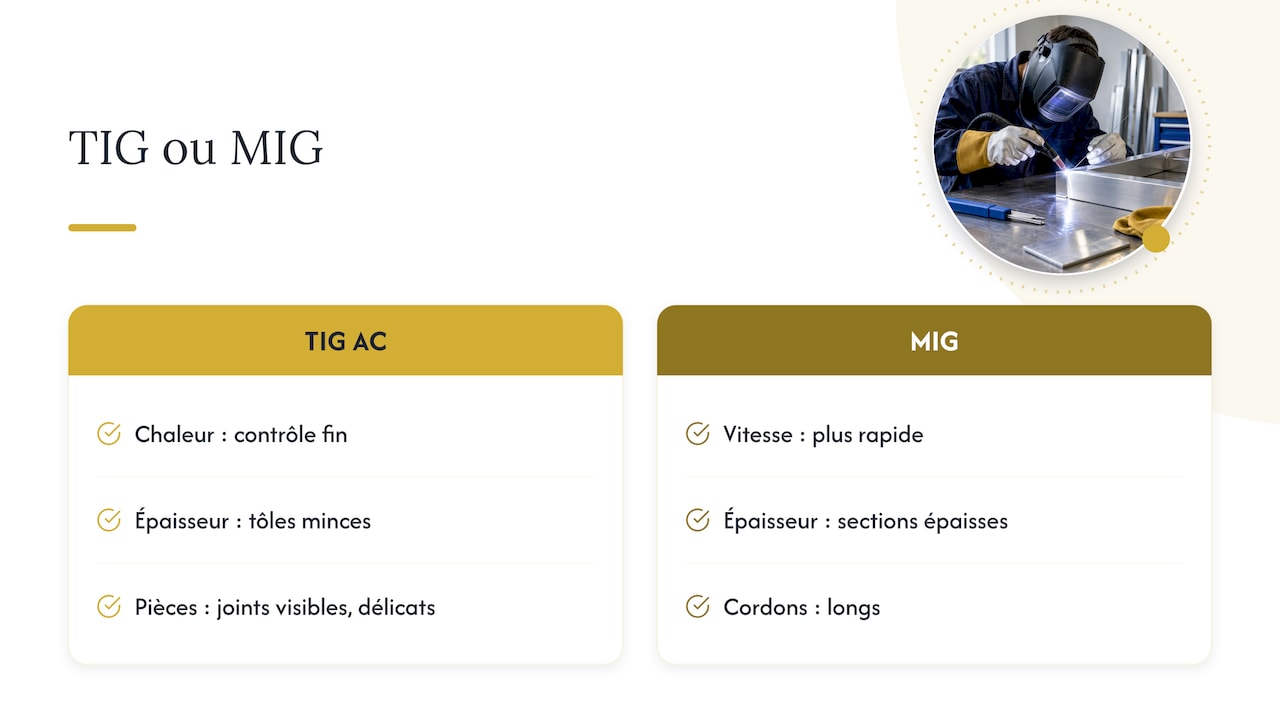
TIG en courant alternatif. C’est la norme industrielle pour le soudage TIG de l’aluminium, selon Westermans. Il donne un contrôle fin de l’apport de chaleur et convient aux tôles minces, aux joints visibles et aux assemblages délicats. Le courant continu peut servir sur l’aluminium épais (généralement 1/4 po et plus), mais pas sur les feuilles minces, où l’apport de chaleur élevé provoque déformation et gauchissement. Pour les réglages et les gestes, voir notre article sur le soudage de l’aluminium au TIG.
MIG. Plus rapide, il se prête aux sections plus épaisses et aux longs cordons. Le fil d’aluminium est mou : poussé dans une gaine standard de 8 à 10 pieds, il a tendance à s’emmêler. Un pistolet à bobine ou push-pull, avec une gaine en Téflon, rend l’alimentation plus régulière et réduit le risque de bourrage, toujours selon Westermans.
Repères de réglages MIG selon l’épaisseur
Pour le MIG du 6061 avec fil 4043, Lincoln Electric publie des plages de départ :
| Épaisseur | Intensité | Tension |
|---|---|---|
| 1/16 po | 70 à 110 A | 15 à 20 V |
| 1/8 po | 120 à 150 A | 20 à 24 V |
| 3/16 po | 130 à 210 A | 22 à 26 V |
| 1/4 po | 170 à 225 A | 24 à 28 V |
Ces plages sont un point de départ. Le réglage final dépend de la position, du type de joint, de la machine et de l’essai sur chutes de même épaisseur.
Choisir le métal d’apport : 4043 ou 5356
Le choix du fil d’apport dépend des caractéristiques voulues pour le joint, rappelle Hydro. Les deux fils les plus courants pour le 6061 sont :
- ER4043 (famille 4xxx, au silicium). Son point de fusion plus bas que celui du métal de base aide à réduire le risque de fissuration par liquation dans la ZAT, selon TWI, qui cite justement un fil 4xxx pour les alliages 6xxx. C’est souvent le choix par défaut.
- ER5356 (famille 5xxx, au magnésium). Dans le tableau d’ESAB plus haut, il donne une résistance tel que soudé un peu supérieure et un meilleur allongement que le 4043. On le considère quand le joint doit être plus résistant ou plus ductile.
Des recherches récentes publiées dans une étude de 2023 montrent aussi que des fils 4xxx à teneur en magnésium plus élevée (0,6 à 1,4 %) donnent, en MIG sur 6061-T6, de meilleures performances en fatigue que le ER4043 de référence, à l’état soudé et après traitement thermique. C’est une piste pour les pièces soumises à des charges répétées, à valider par une procédure de soudage.
À retenir : un joint en 6061 se fait avec un fil d’apport. Les joints fondus sans métal d’apport sont exposés à la fissuration à chaud, car le 6061 est sensible à ce phénomène. TWI explique que les alliages 6xxx sont plus sensibles à la fissuration par liquation dans la ZAT et que les fissures de solidification viennent d’un mauvais couple fil/métal de base, d’une géométrie de joint inadaptée ou d’un soudage sous fortes contraintes.
Préparer la pièce avant l’arc
L’aluminium est recouvert d’un film d’oxyde qui fond bien plus haut que le métal lui-même, et il capte l’humidité et les graisses. Sans préparation, la porosité arrive vite. Notre article sur la porosité dans les soudures d’aluminium détaille le sujet. Les étapes de base, d’après TWI :
- Dégraisser les surfaces avant toute chose.
- Retirer l’oxyde mécaniquement avec des outils réservés à l’aluminium (brosse inox dédiée, jamais utilisée sur l’acier).
- Souder rapidement. Le délai acceptable dépend de la qualité exigée, de la température et de l’humidité : pour des exigences strictes, le nettoyage peut devoir être fait dans les heures qui précèdent.
Prévoir aussi la préparation des bords, car l’angle de chanfrein et le jeu influencent la pénétration et la chaleur introduite. Voir la préparation des bords pour soudure.
Limiter la chaleur et la déformation
L’aluminium se dilate environ deux fois plus que l’acier et se contracte davantage à la solidification (typiquement 5 % de plus que dans des soudures d’acier équivalentes), selon TWI. Résultat : des contraintes élevées, donc fissures et déformation si on ne les gère pas.
Pour rester dans les exigences d’AWS D1.2 sur le 6061-T6, ESAB recommande :
- de contrôler le préchauffage : 250 °F (121 °C) au maximum, maintenu 15 minutes au plus ;
- de privilégier les cordons rectilignes plutôt que le tissage, pour limiter l’apport de chaleur ;
- d’utiliser, lors des essais de procédure, des éprouvettes plus grandes que le minimum, qui servent de dissipateur de chaleur.
Pour les tôles minces, la déformation devient le premier ennemi : lisez nos explications sur la déformation à la soudure de tôle fine et sur le contrôle du retrait après soudage. Bridage, ordre des cordons, pointage régulier et séquences en retrait font partie du métier.
Faut-il un traitement thermique après soudage
Pas systématiquement. Dans la plupart des projets de bâtiment, on conçoit avec la valeur soudée et on s’en tient là. Un traitement après soudage (mise en solution, trempe, vieillissement) peut rendre au joint une grande partie de sa résistance. Une étude de 2015 sur du 6061-T651 soudé par friction-malaxage conclut qu’un traitement de mise en solution à 823 K pendant 1 h, suivi d’une trempe à l’eau froide et d’un vieillissement, peut redonner une récupération complète de la résistance. Le guide d’ESAB cité plus haut montre, sur joint ER4043, le passage de 27 à 44 ksi.
Le revers pratique : la trempe d’une grande pièce soudée la déforme, et ce traitement exige un four et un suivi rigoureux. C’est une décision à prendre à la conception, avec l’atelier, pas après coup.
Sécurité et exigences au Québec
Souder l’aluminium produit des fumées et un rayonnement intense. Au Québec, plusieurs règles encadrent le travail :
- Protection individuelle. La CNESST indique que l’employeur doit fournir gratuitement les équipements de protection aux travailleurs, s’assurer qu’ils sont formés à leur port et à leur utilisation, et veiller à leur bon état.
- Captation à la source. Selon le Règlement sur la santé et la sécurité du travail (article 107), toute source ponctuelle d’émission de gaz, de fumées, de vapeurs ou de poussières à un poste de travail fixe doit être munie d’un système d’extraction locale qui capte les émanations à la source.
- Règles de l’art. La CNESST publie le document d’information « Soudage et coupage », qui présente les exigences, règles et normes à respecter, avec en annexe les mesures propres à l’acétylène et à l’oxygène.
Côté solvants : l’acétone utilisée pour dégraisser est inflammable. Elle doit s’évaporer complètement avant l’amorçage de l’arc. Pour un projet sur chantier, adressez-vous à la CNESST ou à un conseiller en santé et sécurité pour les exigences précises à votre situation.
Notre point de vue
Chez nous, le 6061 est un matériau de tous les jours, surtout pour les garde-corps, les cadres et les pièces sur mesure qui doivent rester légers. Ce qui compte, c’est de traiter le soudage comme un élément de la conception : où placer les joints, quelle épaisseur prévoir près du cordon, quel fil d’apport selon l’usage.
Toutes nos pièces sont fabriquées dans notre atelier de Lachine et installées localement dans le Grand Montréal. Cette proximité nous permet d’accompagner le client de la conception à l’installation, quelle que soit la taille du projet, et d’ajuster la pièce quand le chantier le demande.
Notre conseil à un entrepreneur ou à un architecte : parlez-nous du projet avant de figer les plans. Trois questions sur la charge, l’exposition et la finition suffisent souvent à éviter une reprise coûteuse.
Ash
Faire souder du 6061 à Montréal
Si vous cherchez un atelier pour fabriquer et souder des pièces en aluminium, en acier, en inox ou en cuivre, nous le faisons sur mesure, pour les entrepreneurs, les architectes, les industriels et les propriétaires du Grand Montréal. Nos pages sur le soudage de métaux sur mesure et sur le service de soudage présentent ce que nous faisons. Pour un garde-corps, un escalier ou une clôture en aluminium, voyez aussi nos garde-corps.
Les pièces à souder commencent souvent à la découpe et au pliage : nous pouvons aussi prendre en charge la découpe laser et le pliage et roulage de tôles. Pour un tube ou un profilé courbe, regardez le cintrage de tube en aluminium. Décrivez-nous votre projet sur manaracorp.com et nous revenons vers vous avec une proposition.
Erreurs fréquentes à éviter
- Souder sans métal d’apport. Le 6061 fissure à chaud sans fil ajouté.
- Utiliser la brosse de l’acier. Elle contamine l’aluminium.
- Surchauffer le joint. C’est la cause la plus fréquente de résistance insuffisante à l’essai, selon ESAB.
- Dimensionner avec la valeur T6. Au droit d’un joint, c’est la valeur soudée qui gouverne.
- Oublier le délai entre nettoyage et soudage. L’oxyde se reforme et l’humidité s’invite.
- Ignorer la déformation des tôles minces. Elle se prévoit dès le choix de la séquence et du bridage.
FAQ
Peut-on souder l’aluminium 6061 avec un poste MIG ordinaire ?
Pas sans adaptation. Le fil d’aluminium est mou et s’emmêle dans une gaine standard : un pistolet à bobine ou push-pull, avec une gaine en Téflon, rend l’alimentation fiable, selon Westermans. Il faut aussi un poste capable de souder l’aluminium et les bons réglages selon l’épaisseur.
Quel fil d’apport utiliser pour le 6061 ?
Le 4043 et le 5356 sont les deux choix courants. Le 4043 aide à limiter la fissuration, tandis que le 5356 offre une résistance un peu plus élevée tel que soudé. Le choix final dépend de l’usage, de la finition et des exigences de la pièce.
Quelle est la résistance du 6061-T6 après soudage ?
Dans la zone affectée thermiquement, environ 165 MPa (24 ksi), contre 260 MPa minimum pour le métal de base, selon le CQRDA. Cette valeur sert au calcul des structures, avec une ZAT généralement étendue à 2,5 cm de chaque côté du joint.
Le 6061 se soude-t-il en TIG ?
Oui. Le TIG en courant alternatif est la norme pour l’aluminium et convient bien aux pièces minces et aux joints soignés. Le courant continu est réservé aux sections épaisses, généralement 1/4 po et plus.
Sources
- Hydro, fiche technique alliage 6061
- TWI, soudabilité des alliages d’aluminium
- TWI, éviter la porosité en soudage de l’aluminium
- CQRDA, Le Feuillard technique no 11
- ESAB, guide d’essai de procédure 6061-T6
- ESAB, guide technique du soudage de l’aluminium
- Lincoln Electric, fil et baguette d’aluminium 4043
- Westermans, guide du soudage de l’aluminium
- Étude sur le soudage du 6061-T6 avec fils 4xxx (PMC, 2023)
- Étude sur le traitement thermique après soudage du 6061-T651 (2015)
- CNESST, équipement de protection individuelle
- Règlement sur la santé et la sécurité du travail
- CNESST, Soudage et coupage