Pour faire découper une pièce métallique au laser, fournissez un fichier vectoriel 2D, idéalement en DXF, à l’échelle 1:1 et en millimètres, avec des contours fermés et sans lignes superposées. Le DWG, le STEP, le SVG ou l’AI peuvent aussi circuler, mais le DXF reste le format d’échange le plus simple entre un concepteur et un atelier. Voici comment choisir le bon format, préparer le fichier et savoir quoi confirmer avec l’atelier avant de lancer la production.
En bref
- Le DXF est le format à privilégier pour une pièce plate découpée au laser; le SVG est une alternative possible.
- Dessinez à l’échelle 1:1, en millimètres, avec des polylignes fermées et sans doublons de tracés.
- Un PDF, une photo ou un croquis ne remplacent pas un fichier vectoriel : ils servent de référence, pas de géométrie de découpe.
- Précisez le métal, l’épaisseur, la quantité et les tolérances critiques avec votre fichier.
- Notre atelier de Lachine fabrique et installe dans le Grand Montréal : envoyez-nous votre fichier pour une validation avant la découpe.
Table des matières
- Quel format de fichier fournir pour une découpe laser de métal
- DXF, DWG, STEP, SVG, AI, PDF : ce que chaque format fait bien
- Préparer un fichier vectoriel sans erreur de découpe
- Fichier avec découpe et marquage : comment le structurer
- Photo, croquis ou PDF : que faire si vous n’avez pas de fichier vectoriel
- Ce qu’il faut confirmer avec l’atelier avec votre fichier
- Notre point de vue d’atelier
- Envoyer votre fichier à notre atelier
- Liste de vérification avant l’envoi
- FAQ
- Sources
Quel format de fichier fournir pour une découpe laser de métal
Le laser suit des trajectoires. Il lui faut donc des lignes, des arcs et des courbes définis mathématiquement, c’est-à-dire un fichier vectoriel, et non une image faite de pixels. Un incubateur technologique comme le Loritz’Labs recommande le format .dxf pour la découpe laser, avec le .svg comme alternative possible. Ces formats n’imposent pas d’unité de mesure : la convention est d’utiliser le millimètre, ce qui est aussi la pratique courante dans le milieu de la tôle au Québec.
Pour une pièce de tôle, de plaque ou de tube plat destinée à un chantier ou à une production, la règle pratique est simple :
- Première option : DXF 2D. Une vue à plat de la pièce, un contour extérieur, les perçages et découpes intérieures.
- Deuxième option : DWG. Acceptable quand l’atelier travaille déjà avec AutoCAD, mais c’est un format propriétaire, donc plus sensible aux versions.
- Troisième option : STEP ou autre modèle 3D. Utile pour montrer l’assemblage ou une pièce pliée, mais le développé à plat doit en être extrait pour la découpe.
- En complément : PDF côté. Il accompagne la géométrie et précise les cotes, les pliages et les tolérances.
Si vous hésitez, envoyez le DXF et un PDF côté ensemble. C’est la combinaison qui laisse le moins de place à l’interprétation.
DXF, DWG, STEP, SVG, AI, PDF : ce que chaque format fait bien
Les formats ne se valent pas selon l’usage. Un guide publié par TechDrawAI en 2026 présente le DXF comme le standard de la découpe de profil plat, le DWG comme le format natif d’AutoCAD mais propriétaire, le STEP comme le standard ISO pour la géométrie 3D exacte, et le PDF comme un document qui accompagne un fichier de géométrie sans le remplacer.
| Format | Type | Usage typique en découpe laser de métal | Points d’attention |
|---|---|---|---|
| DXF | Vectoriel 2D | Pièces plates, plaques, supports, platines | Vérifier l’unité, les polylignes ouvertes et les doublons |
| DWG | Vectoriel 2D/3D, natif AutoCAD | Échange avec un bureau d’études sous AutoCAD | Dépend de la version; souvent plus simple de l’exporter en DXF |
| STEP | Modèle 3D | Pièces pliées, assemblages, vérification de géométrie | Ne remplace pas le développé à plat |
| SVG | Vectoriel ouvert | Formes décoratives, logos, panneaux architecturaux | Les contours et remplissages peuvent devenir deux tracés |
| AI | Vectoriel (Illustrator) | Motifs et découpes décoratives | À exporter en DXF si l’atelier le demande |
| Document, vectoriel ou image | Plan de référence, cotes, notes | Une image à l’intérieur d’un PDF n’est pas utilisable pour la découpe |
Pour un projet de garde-corps, de platines d’escalier ou de pièces industrielles, le DXF couvre la quasi-totalité des besoins. Les formats AI et SVG viennent surtout des designers : panneaux ajourés, enseignes, motifs d’écran décoratif. Ils fonctionnent, mais exigent plus de vérifications.
Préparer un fichier vectoriel sans erreur de découpe
La plupart des retards viennent du fichier, rarement de la machine. Le guide de découpe laser du Cégep du Vieux Montréal recommande l’échelle 1:1, les millimètres, une dimension de validation, des polylignes fermées pour les contours à découper, aucune ligne superposée et une épaisseur de trait de 0,01 mm pour les lignes de découpe. Il accepte les formats AI ou DXF. Ces règles ont été écrites pour un service d’atelier-école, mais elles s’appliquent bien à la tôle.
Échelle, unités et cote de validation
Dessinez la pièce à sa taille réelle. Ajoutez une cote de contrôle, par exemple la longueur totale ou le diamètre d’un trou repère, pour que l’atelier puisse vérifier en deux secondes que le fichier s’ouvre à la bonne échelle. Un fichier dessiné en pouces et lu en millimètres donne une pièce 25,4 fois trop petite ou trop grande, et ce genre d’erreur se détecte avant la découpe seulement si une cote de validation existe.
Au Québec, les plans de bâtiment circulent souvent en unités impériales dans certains milieux et en métrique dans d’autres. Indiquez toujours l’unité dans le nom du fichier ou dans la note du plan.
Polylignes fermées et contours propres
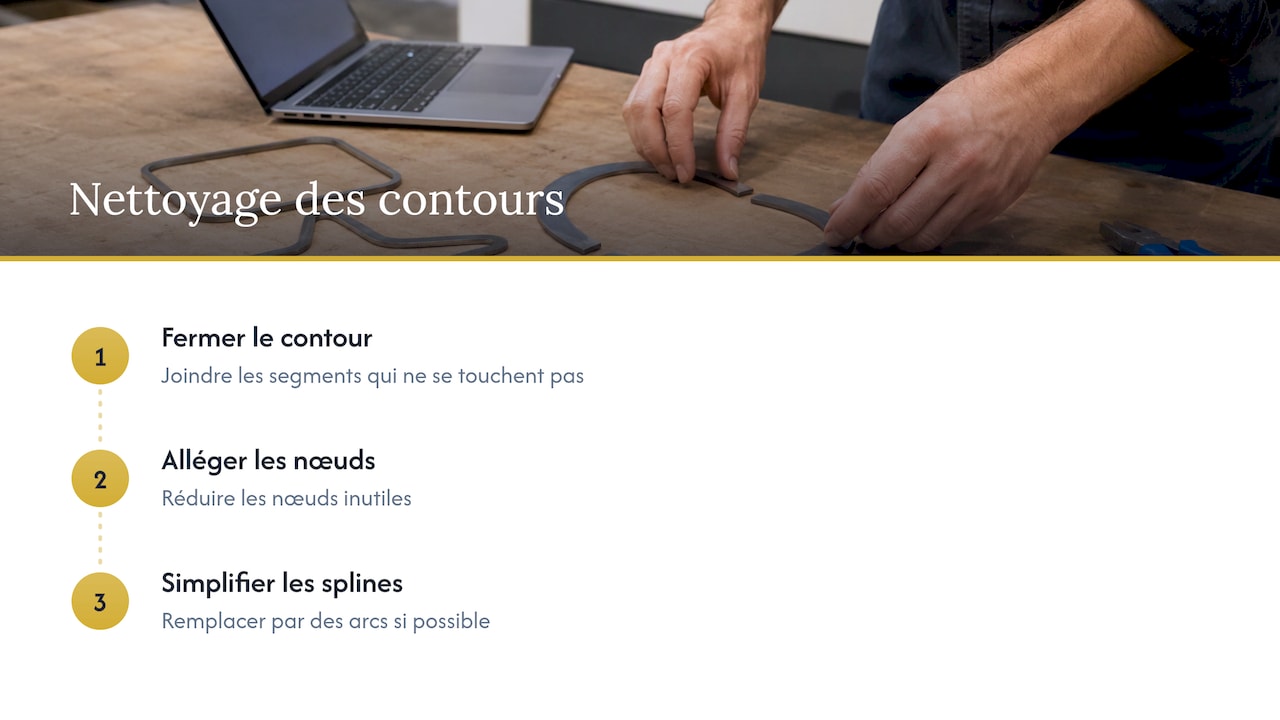
Un contour à découper doit être une courbe fermée. Si deux segments ne se touchent pas à quelques centièmes de millimètre près, le logiciel de découpe ne reconnaît pas la forme comme fermée et peut l’ignorer ou la découper de façon incomplète. Avant d’exporter, joignez les segments, réduisez les nœuds inutiles et remplacez les splines complexes par des arcs lorsque c’est possible.
Séparez clairement les contours extérieurs des perçages intérieurs, idéalement sur des calques distincts. Le trou d’un boulon et le périmètre d’une platine ne sont pas la même opération, et un calque par fonction évite les confusions.
Lignes superposées : l’erreur la plus fréquente
Le laser exécute chaque tracé du fichier, même celui que vous ne voyez pas. C’est ce que rappelle le guide de laser de Toronto Metropolitan University : il recommande de vérifier systématiquement les lignes dupliquées, puisque chaque ligne du fichier sera coupée, et il signale aussi un risque d’incendie potentiel avec les doublons. Il conseille de ne pas ajouter de remplissage aux géométries avant que la conception soit presque prête, afin de ne pas masquer des éléments sous d’autres formes.
Sur le métal, le résultat d’un doublon est concret : le laser passe deux fois au même endroit, ce qui peut élargir la saignée, noircir le bord ou créer des bavures. Nous traitons ce sujet à part dans notre article sur les bavures de découpe laser, leurs causes et leur correction.
Les causes courantes :
- une forme copiée-collée sans supprimer l’original;
- une opération booléenne qui laisse des tracés résiduels;
- un même bloc inséré deux fois dans le dessin;
- un SVG dont le contour et le remplissage sont devenus deux tracés.
La commande de nettoyage de votre logiciel de CAO (suppression des doublons, « OVERKILL » sous AutoCAD) règle la plupart de ces cas en quelques secondes.
Couleurs, épaisseurs de trait et gravure
Certains ateliers-écoles utilisent des conventions de couleur : le guide de Toronto Metropolitan University demande par exemple des lignes de découpe en rouge RGB (255, 0, 0) et des lignes de gravure en bleu RGB (0, 0, 255), toutes deux en trait très fin, avec une marge de 0,25 po autour du périmètre et une conception en unités impériales. Ce sont les règles de ce laboratoire. Pour une commande de fabrication métallique, la convention dépend de l’atelier : demandez-la avant de formater votre fichier plutôt que de la deviner.
Fichier avec découpe et marquage : comment le structurer
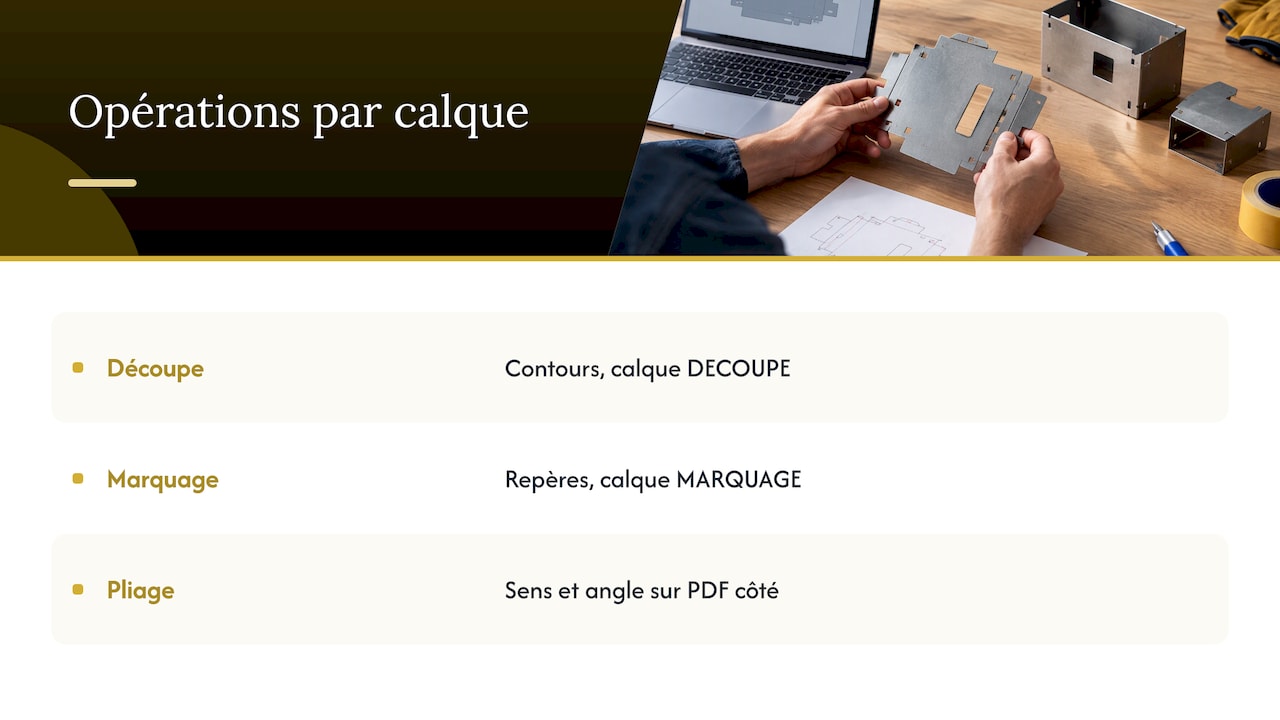
Quand une pièce comporte à la fois des contours à couper et des repères à marquer (numéros de pièce, traits de pliage, axes de perçage), la meilleure pratique est de séparer les opérations par calque et par couleur, dans un seul fichier DXF. Nommez les calques de façon explicite : « DECOUPE », « MARQUAGE », « PLIAGE ». Évitez de mélanger les deux types de lignes sur le même calque, sinon quelqu’un devra deviner votre intention.
Pour les pièces à plier ensuite, indiquez le sens et l’angle des plis sur le PDF côté. Un développé à plat sans note de pliage force l’atelier à poser des questions, et chaque aller-retour retarde la production. Si la pièce passe aussi par notre service de pliage et roulage de tôles, nous gardons le même fichier pour les deux opérations.
Photo, croquis ou PDF : que faire si vous n’avez pas de fichier vectoriel
Vous pouvez très bien commencer avec un croquis coté, une photo d’une pièce existante ou un PDF de plan. Ce n’est pas la fin de la discussion, seulement une étape de plus : le document doit être redessiné ou converti en vectoriel avant la découpe.
Trois situations fréquentes :
- PDF vectoriel (exporté d’un logiciel de dessin). Il peut souvent être ouvert dans un logiciel de dessin, puis réexporté en DXF. Vérifiez ensuite les cotes.
- PDF numérisé, photo ou image (JPG, PNG). Ce sont des pixels. Une vectorisation automatique donne des contours approximatifs, rarement assez précis pour de la tôle. Mieux vaut redessiner la pièce avec ses cotes réelles.
- Croquis à la main. Joignez les dimensions principales, l’épaisseur, le métal et l’emplacement des trous. Un dessinant peut produire le DXF à partir de ces informations.
Pour un remplacement de pièce, une photo avec une règle ou une équerre dans le cadre aide beaucoup. Mesurez ensuite les points critiques au pied à coulisse : entraxes de trous, largeur, épaisseur.
Ce qu’il faut confirmer avec l’atelier avec votre fichier
Un fichier parfait ne suffit pas. Le fabricant a besoin de contexte pour confirmer la faisabilité et le prix. Joignez toujours ces informations dans votre demande :
- Le matériau : acier doux, inox, aluminium ou cuivre, et la nuance si elle compte. Les comportements diffèrent; nous détaillons des points de contrôle dans nos pages sur la découpe laser de l’inox et la découpe laser du cuivre.
- L’épaisseur : elle détermine la faisabilité, la qualité de bord et la saignée. Pour les fortes épaisseurs, consultez nos repères sur les maxima réalistes et les tolérances de découpe de 20 à 25 mm.
- La quantité : une pièce unique, une petite série ou une production récurrente ne s’organisent pas de la même façon.
- Les tolérances critiques : indiquez seulement celles qui comptent (ajustement d’un tube, entraxe d’un boulon d’ancrage). Une tolérance serrée partout complique inutilement le travail.
- La finition et la suite : pliage, soudage, peinture, galvanisation, installation. Une pièce qui sera soudée ensuite peut demander des languettes d’assemblage ou des repères.
- L’effet de la chaleur : sur des pièces fines ou sensibles, la zone affectée thermiquement mérite d’être discutée dès le départ.
Pour les projets de bâtiment, ajoutez aussi l’usage final : garde-corps, escalier, platine d’ancrage. Les exigences réglementaires, notamment celles du Code de construction du Québec (basé sur le CNB) et les règles de la CNESST sur les chantiers, relèvent du concepteur et du maître d’œuvre; votre plan doit les refléter, et nous fabriquons selon les plans et les dimensions fournis.
Notre point de vue d’atelier
Dans notre atelier de Lachine, la grande majorité des délais évitables commencent avec un fichier incomplet, rarement avec la machine. Un DXF propre, à l’échelle, avec une note sur le métal et l’épaisseur, permet de passer de la demande à la découpe sans aller-retour.
Nous recommandons de considérer le fichier comme un document de communication autant que de production. Un PDF côté qui accompagne le DXF, un nom de fichier clair et un mot sur l’usage de la pièce (garde-corps de balcon, platine d’escalier, pièce de machine) nous aident à anticiper la suite : pliage, soudage, installation.
Comme toutes nos pièces sont fabriquées en atelier et installées localement dans le Grand Montréal, nous suivons le projet de la conception à la pose. Si votre fichier n’est pas parfait, ce n’est pas un obstacle : envoyez-le tel quel, nous le regardons avec vous et vous disons ce qu’il faut ajuster avant de lancer la production. Aucun projet n’est trop petit ni trop grand pour mériter cette étape.
Ash
Envoyer votre fichier à notre atelier
Si vous êtes entrepreneur, architecte, designer, gestionnaire d’immeuble ou propriétaire dans le Grand Montréal, nous fabriquons et installons sur mesure : découpe laser CNC, pliage, roulage, soudage de l’acier, de l’inox, de l’aluminium et du cuivre, ainsi que garde-corps, escaliers et clôtures. Envoyez-nous votre DXF et votre plan côté, avec le métal, l’épaisseur et la quantité, et nous vous revenons avec les questions éventuelles avant la production. Consultez notre page de découpe au laser sur mesure à Montréal ou notre page Laser Cutting Services.
Nous ne livrons pas de pièces fabriquées hors du Grand Montréal : le travail se fait en atelier et la pose se fait localement, sur l’île, à Laval, sur la Rive-Sud et dans l’Ouest-de-l’Île. Nous servons nos clients en français et en anglais.
Liste de vérification avant l’envoi
Passez en revue ces points avant de transmettre votre fichier :
- Le fichier est vectoriel (DXF de préférence) et s’ouvre sans erreur dans un autre logiciel.
- L’échelle est 1:1 et l’unité est le millimètre; une cote de validation est présente.
- Tous les contours à découper sont des polylignes fermées.
- Les doublons ont été supprimés, y compris les contours superposés à des remplissages.
- Les découpes et le marquage sont sur des calques séparés et nommés.
- Aucun élément de construction inutile (cotes, cartouche, texte) ne reste sur le calque de découpe.
- Le PDF côté indique le métal, l’épaisseur, la quantité, les plis et les tolérances importantes.
- Le nom du fichier contient la référence de la pièce et la révision (par exemple « platine-A12_revB.dxf »).
Cette dernière habitude, la révision dans le nom, évite de découper une ancienne version quand plusieurs fichiers circulent entre le bureau, le chantier et l’atelier.
FAQ
Quel format de fichier pour découper au laser?
Le DXF est le choix le plus sûr pour une pièce de métal plate : il est vectoriel, 2D et lu par la plupart des logiciels de découpe. Le SVG est une alternative possible. Joignez un PDF côté pour les dimensions, les plis et les tolérances.
Peut-on faire découper une pièce à partir d’un PDF ou d’une photo?
Un PDF vectoriel peut souvent être converti en DXF, mais un PDF numérisé ou une photo ne contient que des pixels. Il faut alors redessiner la pièce à partir de ses dimensions réelles. Envoyez la photo avec les mesures prises sur la pièce, c’est un excellent point de départ.
Pourquoi mes lignes superposées posent-elles problème?
Le laser exécute chaque tracé du fichier, visible ou non. Une ligne dupliquée est donc coupée deux fois, ce qui peut abîmer le bord de la pièce. Supprimez les doublons avec la commande de nettoyage de votre logiciel avant l’export.
Quelle unité utiliser dans le fichier?
Le millimètre est la convention habituelle, d’autant que le DXF et le SVG n’imposent pas d’unité. Ajoutez une cote de validation et indiquez l’unité dans la note du plan pour éviter toute erreur d’échelle.
Que dois-je préciser en plus du fichier?
Le métal, l’épaisseur, la quantité, les tolérances critiques et la suite du travail (pliage, soudage, finition, installation). Ces informations permettent de confirmer la faisabilité et d’établir la soumission sans aller-retour.
Sources
- Les formats de fichiers, Loritz’Labs
- Which CAD File to Send a Shop: DXF, DWG, STEP or PDF, TechDrawAI
- Guide pour le service de découpe laser, Cégep du Vieux Montréal
- Laser Cutting Reference Guide, Toronto Metropolitan University