Le contrôle qualité en soudage vise à confirmer qu’un assemblage soudé respecte les exigences mécaniques et normatives fixées par le contrat, avant qu’un défaut ne devienne un problème structural. Trois actions priment dès le lancement d’un projet : une inspection visuelle systématique, la vérification de conformité aux normes contractuelles applicables, et l’établissement d’un plan d’inspection documenté. Au Canada, cela passe presque toujours par une certification CWB et par les normes CSA du groupe W59.
En bref:
- La sélection des essais non destructifs dépend du matériau, de l’épaisseur et du défaut recherché, avec des techniques comme l’ultrason ou la radiographie pour détecter des défauts internes ou de surface.
- La conformité canadienne exige la certification CSA W59 pour l’acier, CSA W59.2 pour l’aluminium, et la qualification des soudeurs selon CSA W47.1, avec des appareils homologués pour les structures sous pression.
- Un plan d’inspection documenté doit inclure la fiche de procédure de soudage, le mode opératoire, et la liste des soudeurs qualifiés pour garantir la valeur contractuelle du contrôle.
- La certification des inspecteurs visuels (CSA W178.2) doit être renouvelée tous les trois ans via une formation continue pour maintenir leur compétence.
- Le contrôle qualité doit s’intégrer dès la conception pour réduire les coûts et éviter les révisions coûteuses sur les pièces soudées.
Table des matières
- Quelles sont les méthodes de contrôle qualité en soudure ?
- Normes et certifications essentielles pour la conformité canadienne
- Comment construire un plan d’inspection documenté ?
- Quelles sont les mesures de sécurité liées au soudage ?
- Quelles certifications maintenir pour rester conforme ?
- Comment documenter et tracer les résultats d’inspection ?
- Application terrain : pratiques de contrôle qualité chez Manara Corp.
- Pourquoi l’inspection intégrée dès la conception change la donne
- Confiez fabrication et inspection à un atelier qui maîtrise les deux
- Sources
- Questions fréquentes
Quelles sont les méthodes de contrôle qualité en soudure ?
L’inspection visuelle reste la première ligne de défense. Elle détecte les défauts de surface, fissures, porosités, manque de fusion apparent, mauvais profil de cordon, ainsi que les écarts dimensionnels par rapport au plan. Sa limite est évidente : elle ne voit rien sous la surface, ce qui explique le recours aux essais non destructifs pour les joints critiques.
Les essais non destructifs (END) se choisissent selon le type de défaut recherché :
- Ultrasons (UT), incluant le PAUT : détecte les discontinuités internes en profondeur, particulièrement efficace sur des tôles épaisses en acier.
- Radiographie (RT) : révèle porosités et inclusions sur film ou capteur numérique, utile pour les soudures bout à bout critiques.
- Magnétoscopie (MT) : rapide et économique pour repérer des fissures de surface sur matériaux ferromagnétiques.
- Ressuage (PT) : adapté aux matériaux non magnétiques comme l’inox ou l’aluminium, pour les défauts débouchant en surface.
- ACFM : combine détection de fissures et mesure de profondeur, souvent utilisé sur structures en service sans décapage complet.
Le choix dépend du matériau (l’aluminium exclut la magnétoscopie), de l’épaisseur, et du niveau d’acceptation exigé par le code applicable au projet.
Normes et certifications essentielles pour la conformité canadienne
Au Canada, la référence normative dépend directement du métal soudé. La CSA W59:24 couvre la construction soudée en acier, tandis que la CSA W59.2 s’applique à l’aluminium et précise les techniques radiographiques admissibles selon le procédé, GMAW, GTAW, PAW ou soudage par friction malaxage. La CSA W47.1 fixe de son côté les exigences de qualification des entreprises de soudage en acier.
Pour les appareils sous pression et les citernes, la donne change : la section IX de l’ASME et la CSA B620 exigent que le mode opératoire et le soudeur soient homologués par l’autorité compétente avant toute fabrication.
Côté personnel, deux certifications structurent l’industrie. La CSA W178.1 encadre la certification des organisations d’inspection elles mêmes, avec des audits annuels menés par le CWB Group pour garantir une assurance tierce partie. La CSA W178.2 encadre les inspecteurs visuels individuels, dont la certification reste valide pour une période de trois ans.
Comment construire un plan d’inspection documenté ?
Un plan d’inspection sérieux repose sur des documents précis avant même que la torche ne s’allume : la fiche de procédure de soudage (WPS), le descriptif de mode opératoire (DMOS) et la liste des soudeurs qualifiés pour chaque procédé. Sans ces trois pièces, aucun rapport d’inspection n’a de valeur contractuelle.
- Avant soudage : vérifier la préparation des joints, l’ajustement, le préchauffage requis et la validité des qualifications du soudeur.
- Pendant le soudage : contrôler les paramètres réels (intensité, vitesse, gaz de protection) contre le WPS approuvé.
- Après soudage : effectuer l’inspection visuelle, appliquer les END prévus selon le taux d’échantillonnage contractuel, et documenter les résultats.
- Si requis : mener les essais mécaniques (traction, pliage) pour valider les qualifications de procédé.
Pour les structures en acier, le plan doit s’aligner sur la CSA S16, qui traite l’inspection comme une exigence intégrée à la conception plutôt qu’une étape isolée après fabrication.
Quelles sont les mesures de sécurité liées au soudage ?
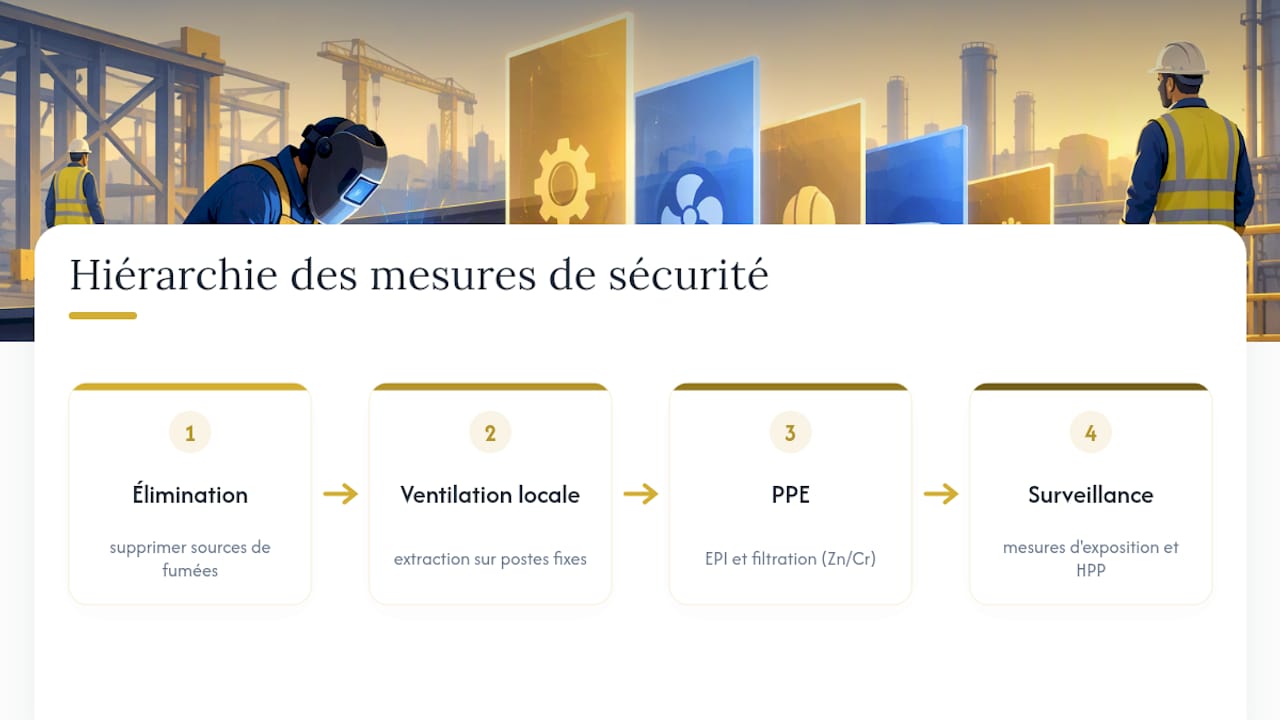
Le contrôle qualité ne se limite pas à la géométrie du cordon. La CSA W117.2 impose une hiérarchie des contrôles pour les fumées et gaz de soudage : élimination à la source, ventilation locale, protection individuelle en dernier recours. Le guide fédéral sur le soudage précise les stratégies de prévention attendues en atelier comme sur chantier.
Concrètement, cela signifie une extraction localisée sur les postes fixes, des fiches signalétiques (SDS) accessibles pour chaque consommable, et un équipement de protection individuelle adapté au procédé, incluant filtration respiratoire pour les alliages contenant du zinc ou du chrome. La publication gouvernementale sur le soudage recommande aussi une surveillance des expositions et des programmes de prévention en santé au travail (HPP), avec formation continue des équipes. Le soudage de l’acier galvanisé illustre bien ce risque : certaines procédures exigent une ventilation renforcée en raison des vapeurs de zinc.
Quelles certifications maintenir pour rester conforme ?
La CSA W178.2 définit trois niveaux d’inspecteurs visuels, du contrôle de base à la responsabilité complète du programme d’inspection, chacun validé par un examen théorique et pratique. Le renouvellement exige une formation continue répartie sur la période de validité de la certification, soit trois ans, requise pour le renouvellement (source), un mécanisme qui maintient les compétences à jour plutôt que de figer un savoir acquis une fois pour toutes.
Il faut distinguer l’inspecteur visuel, qui évalue selon les critères du code, du technicien END, qui détient une certification NDT distincte propre à chaque technique employée. La CSA W47.1 encadre par ailleurs la qualification des superviseurs de soudage au sein des entreprises certifiées.
Comment documenter et tracer les résultats d’inspection ?
Un rapport d’inspection complet réunit toujours les mêmes pièces : référence au WPS et au DMOS, résultats détaillés des END, photos des défauts relevés, et identification du soudeur responsable du joint. Cette traçabilité protège l’atelier autant que le client en cas de litige.
- Fiche de contrôle par poste, remplie en temps réel plutôt qu’en fin de journée.
- Registre numérique reliant chaque soudure à son soudeur, son procédé et sa date.
- Archivage des rapports END pour audit ultérieur ou garantie structurale.
Conseil de pro : intégrez les critères d’inspection dans les plans dès la phase de conception, pas après la fabrication. Un défaut détecté sur plan coûte une révision ; le même défaut détecté sur pièce soudée coûte une reprise complète.
Application terrain : pratiques de contrôle qualité chez Manara Corp.
Chez Manara Corp, la fabrication de garde-corps, escaliers et pièces sur mesure en acier, inox, aluminium et cuivre passe par une inspection visuelle systématique avant livraison, chaque pièce étant façonnée et vérifiée dans l’atelier de Lachine avant son installation dans le Grand Montréal. Le soudage TIG aluminium suit des paramètres ajustés au métal, plus sensible aux inclusions que l’acier, tandis que les assemblages en acier galvanisé imposent une attention particulière aux vapeurs de zinc pendant le procédé. Cette rigueur d’atelier, plutôt qu’un contrôle après coup, limite les reprises sur chantier.
Pourquoi l’inspection intégrée dès la conception change la donne
L’inspection, traitée comme une étape isolée, coûte toujours plus cher qu’une inspection pensée dès le plan. La CSA S16 le confirme en assignant des responsabilités claires tout au long de la chaîne conception, fabrication, montage. Concrètement, cela veut dire une chose : faire dialoguer ingénierie et production avant l’appel d’offres, pas après le premier rapport de non-conformité.
— Ash
Confiez fabrication et inspection à un atelier qui maîtrise les deux
Beaucoup d’entrepreneurs séparent la fabrication d’un côté et l’inspection tierce partie de l’autre, ce qui multiplie les allers retours quand un défaut apparaît. Certaines entreprises fabriquent et soudent les pièces dans un atelier, avec un contrôle qualité intégré au processus plutôt qu’ajouté en fin de chaîne, puis assurent une installation locale dans la région de Montréal et ses environs.
Que votre projet touche un garde-corps sur mesure, un escalier ou une structure soudée pour un chantier commercial, l’accompagnement se fait de la conception à la pose, sans sous-traiter l’inspection à un tiers externe. Les services de soudage sur mesure couvrent l’acier, l’inox, l’aluminium et le cuivre pour des entrepreneurs généraux, architectes et propriétaires. Pour une revue de plan d’inspection ou un devis, contactez l’équipe de Lachine directement.
Sources
Questions fréquentes
Comment vérifier la qualité d’une soudure ?
On combine toujours inspection visuelle et essais non destructifs adaptés au matériau, comme les ultrasons ou la radiographie pour les défauts internes. Le résultat se compare ensuite aux critères d’acceptation fixés par le WPS et la norme contractuelle.
Quelles sont les normes de qualité en soudure au Canada ?
Les références principales sont CSA W59 pour l’acier et CSA W59.2 pour l’aluminium, complétées par la CSA W47.1 pour la qualification des entreprises. Pour les appareils sous pression, la section IX de l’ASME et la CSA B620 s’appliquent en plus.
Quelles sont les tâches d’un contrôleur qualité en soudage ?
Il vérifie la conformité des documents contractuels (WPS, DMOS), réalise ou supervise l’inspection visuelle et les END, et consigne chaque résultat dans un rapport traçable. Il s’assure aussi que les soudeurs détiennent les qualifications requises pour chaque procédé.
Quel est le salaire d’un contrôleur de soudure ?
La rémunération varie fortement selon le niveau de certification CWB (W178.2, niveau 1 à 3), l’expérience et la région d’emploi ; aucun chiffre unique ne s’applique à l’ensemble du Canada. Le site du CWB Group reste la meilleure référence pour comprendre les paliers de certification liés à ces postes.
Faut il une certification spécifique pour inspecter des soudures en aluminium ?
L’inspecteur visuel certifié W178.2 peut évaluer tout matériau selon le code applicable, mais les techniciens END doivent détenir une certification NDT propre à leur technique. Le ressuage remplace généralement la magnétoscopie sur l’aluminium, qui n’est pas ferromagnétique.