Pour joindre du cuivre à de l’acier de façon permanente, la brasure forte à l’argent reste la méthode thermique la plus fiable, à condition d’utiliser un flux actif adapté et un jeu d’assemblage serré. Quand la pression du circuit ou le risque de corrosion galvanique est trop élevé, un raccord diélectrique ou mécanique devient le choix le plus sûr. Dans tous les cas, la réussite du joint dépend d’une chauffe contrôlée, jamais improvisée.
En bref:
- La brasure forte à l’argent demeure la méthode la plus fiable pour des joints permanents soumis à pression, à condition d’utiliser un flux actif adapté et un assemblage serré.
- Un nettoyage minutieux des surfaces, un ajustement précis du jeu inférieur à 0,5 mm et une chauffe contrôlée entre 600 et 900 °C sont essentiels pour garantir la qualité du brasage.
- En présence d’humidité ou de circuits sous pression, il est vivement conseillé d’installer un raccord diélectrique pour prévenir la corrosion galvanique entre le cuivre et l’acier.
- La selection d’un alliage argent-cuivre-zinc sans cadmium, associé à un flux spécifique à l’acier ou l’inox, est primordiale pour assurer la compatibilité chimique et mécanique.
- Pour des applications complexes ou critiques, faire appel à un atelier spécialisé qui maîtrise le soudage et la brasure des métaux garantit une fiabilité optimale.
Table des matières
- Quelles méthodes de brasage cuivre acier choisir ?
- Consommables : quel alliage et quel flux pour le cuivre sur l’acier ?
- Comment préparer les pièces avant de braser ?
- Quelle température et quelle technique de chauffe utiliser ?
- Pourquoi le cuivre corrode-t-il l’acier et comment l’éviter ?
- Comment valider l’étanchéité d’un joint brasé ?
- Quelles erreurs évite-t-on en brasant du cuivre sur de l’acier ?
- Quand confier le brasage cuivre acier à un atelier professionnel ?
- Ce que la plupart des guides de brasage passent sous silence
- Un atelier local pour vos assemblages cuivre-acier complexes
- Sources
- Questions fréquentes
Quelles méthodes de brasage cuivre acier choisir ?
Trois familles de solutions permettent d’assembler ces deux métaux, et le choix dépend surtout de la pression en jeu et du risque de corrosion.
La brasure forte à l’argent est la référence pour les joints permanents soumis à pression : circuits de chauffage, tuyauterie de gaz, applications industrielles. Elle exige une température de chauffe élevée et un alliage argent adapté, mais offre une résistance mécanique nettement supérieure à celle d’une soudure tendre. Le soudo-brasage, réalisé avec un fil d’apport cuivreux, convient mieux aux tôles fines et aux jeux d’assemblage plus larges, là où la brasure forte capillaire perdrait en efficacité.
Les raccords mécaniques et diélectriques évitent complètement la flamme. Ils s’imposent quand le risque de corrosion galvanique est trop grand ou que le contexte réglementaire limite le travail à chaud sur place.
Pour trancher entre ces options, quatre critères comptent réellement :
- La pression de service du circuit (une conduite sous pression exige une brasure forte, pas un raccord mécanique bas de gamme).
- Le risque de corrosion électrochimique entre les deux métaux en présence d’humidité.
- L’accessibilité du point d’assemblage pour manier un chalumeau en sécurité.
- Les exigences du CNB et les consignes de sécurité de la CNESST applicables au chantier.
Consommables : quel alliage et quel flux pour le cuivre sur l’acier ?
Le choix de l’alliage n’est pas un détail. Les alliages argent-cuivre-zinc (Ag-Cu-Zn) sont recommandés pour lier cuivre, aciers, nickel et alliages de nickel, et ils s’utilisent avec un flux adapté au métal de base, selon les données d’Umicore. La gamme BrazeTec pour le brasage fort propose des alliages Ag-Cu-Zn sans cadmium, utilisables sur acier et cuivre pour des températures de service allant de −200 à +200 °C.
Un point de vigilance mérite d’être répété : évitez absolument les brasures cuivre-phosphore sur l’acier. Le phosphore réagit avec le fer pour former des phases Fe-P fragiles, qui cassent sous contrainte, parfois plusieurs mois après l’installation.
Repère technique : le brasage fort se situe généralement entre 600 et 1 000 °C selon l’alliage, la frontière officielle entre brasage tendre et brasage fort étant fixée à 450 °C.
Côté flux, privilégiez un flux actif conçu pour l’acier ou l’inox : il retire la couche d’oxyde ou de chrome qui empêche le mouillage du métal d’apport. Les baguettes enrobées simplifient le travail au chalumeau, tandis que les fils nus conviennent mieux au soudo-brasage à la torche.
Comment préparer les pièces avant de braser ?
Un joint brasé ne pardonne pas une préparation bâclée. Voici la marche à suivre :
- Nettoyez mécaniquement les deux surfaces avec une toile émeri ou une brosse métallique dédiée, jusqu’à obtenir un métal brillant, sans trace d’oxyde.
- Dégraissez au solvant pour éliminer toute trace d’huile ou de résidu, même invisible à l’œil.
- Ajustez les pièces avec un jeu très serré, idéalement inférieur à 0,5 mm (environ 0,02 pouce) : au-delà, l’action capillaire qui fait pénétrer la brasure dans le joint devient inefficace.
- Fixez provisoirement l’assemblage et vérifiez l’alignement avant toute chauffe.
Conseil de pro : pour vérifier le jeu sans jauge d’atelier, glissez un fil métallique calibré du diamètre voulu entre les deux pièces. S’il passe avec une légère résistance, le jeu est bon pour la capillarité.
Quelle température et quelle technique de chauffe utiliser ?
Le choix de l’outil dépend de la masse à chauffer. Un chalumeau propane ou MAPP suffit pour la plupart des travaux de bricolage sur petits diamètres. Pour des pièces plus massives ou en contexte industriel, un poste oxyacétylénique ou un équipement de chauffe industriel devient nécessaire.
La règle générale veut qu’on chauffe en priorité la pièce la plus massive, souvent l’acier, parce qu’il dissipe la chaleur plus lentement que le cuivre. Il faut néanmoins surveiller le cuivre en continu : sa conductivité thermique élevée le fait monter en température rapidement, avec un risque de surchauffe locale si la flamme s’y attarde trop.
- Visez une plage de chauffe entre 600 et 900 °C selon l’alliage choisi.
- Le flux doit devenir translucide et légèrement bouillonnant avant l’introduction du métal d’apport, un signal visuel fiable décrit dans les méthodes de brasage cuivre sur inox.
- Approchez la baguette d’apport sur le côté opposé à la flamme : c’est la chaleur du métal, pas la flamme directe, qui doit faire fondre l’alliage.
Conseil de pro : travaillez toujours dans un espace ventilé et portez des lunettes de protection et des gants résistants à la chaleur. Sur un chantier résidentiel, coupez l’alimentation en gaz à proximité et protégez tout isolant combustible avec une plaque anti-feu, conformément aux consignes de sécurité de la CNESST.
Pourquoi le cuivre corrode-t-il l’acier et comment l’éviter ?
La corrosion galvanique apparaît quand deux métaux différents restent en contact électrique en présence d’un électrolyte, comme l’eau. Dans un couple cuivre-acier, le cuivre agit comme cathode et accélère la corrosion de l’acier, qui joue le rôle d’anode sacrificielle. C’est un phénomène électrochimique, pas une simple oxydation de surface.
Pour limiter ce risque :
- Installez un raccord diélectrique dès que le circuit reste en présence d’eau ou d’humidité prolongée.
- Utilisez des matériaux isolants comme le téflon ou le polyamide pour rompre le contact électrique entre les deux métaux.
- En rénovation, diagnostiquez d’abord les matériaux existants avant d’ajouter un manchon isolant sur une tuyauterie mixte.
- Sur un projet touchant à des structures galvanisées, consultez notre guide sur le soudage de l’acier galvanisé pour les précautions propres à ce métal.
Comment valider l’étanchéité d’un joint brasé ?
Un joint brasé ne s’arrête pas à la chauffe. La validation demande une méthode :
- Effectuez un test de pression progressive pour un circuit de chauffage domestique, en surveillant toute chute de pression.
- Nettoyez les résidus de flux à l’eau tiède ou avec un neutralisant si le flux utilisé est corrosif.
- Inspectez visuellement le cordon : une pénétration capillaire complète donne un liseré uniforme, sans porosité ni fissure.
- Prévoyez une vérification à 1, 3 et 12 mois pour détecter tout signe précoce de corrosion ou de fuite lente.
Quelles erreurs évite-t-on en brasant du cuivre sur de l’acier ?
Les mêmes pièges reviennent d’un chantier à l’autre :
- Utiliser de l’étain pour joindre cuivre et acier : la solution consiste à décaper entièrement le joint et à le refaire avec un alliage argent adapté, pas avec de la soudure tendre.
- Laisser un jeu trop large : reprenez l’usinage des pièces ou passez au soudo-brasage, qui tolère mieux les écarts.
- Oublier le flux : sans lui, le métal d’apport ne mouille pas la surface. Retirez la brasure ratée, nettoyez à nouveau et recommencez avec un flux correctement appliqué.
- Négliger l’isolation galvanique : un manchon diélectrique ou un raccord isolant corrige ce risque avant qu’il ne cause une fuite des années plus tard.
Quand confier le brasage cuivre acier à un atelier professionnel ?
Certaines situations dépassent le cadre du bricolage. Une pression de service élevée, des pièces porteuses en structure, des alliages spéciaux ou des exigences codées liées au CNB justifient de passer par un atelier qui maîtrise ces contraintes au quotidien.
Un atelier local peut fabriquer et souder sur mesure l’acier, l’inox, l’aluminium et le cuivre avec une installation locale dans le Grand Montréal. Pour un devis précis sur un assemblage cuivre-acier, prévoyez de fournir les dimensions des pièces, la pression de service attendue, l’environnement d’installation (intérieur, extérieur, humidité) et les normes applicables à votre projet.
Ce que la plupart des guides de brasage passent sous silence
La majorité des tutoriels en ligne traitent le brasage cuivre-acier comme une simple question de température et d’alliage. C’est une erreur de priorité. Le vrai risque, celui qui se matérialise des mois après l’installation, c’est la corrosion galvanique, pas un joint mal chauffé le jour même.
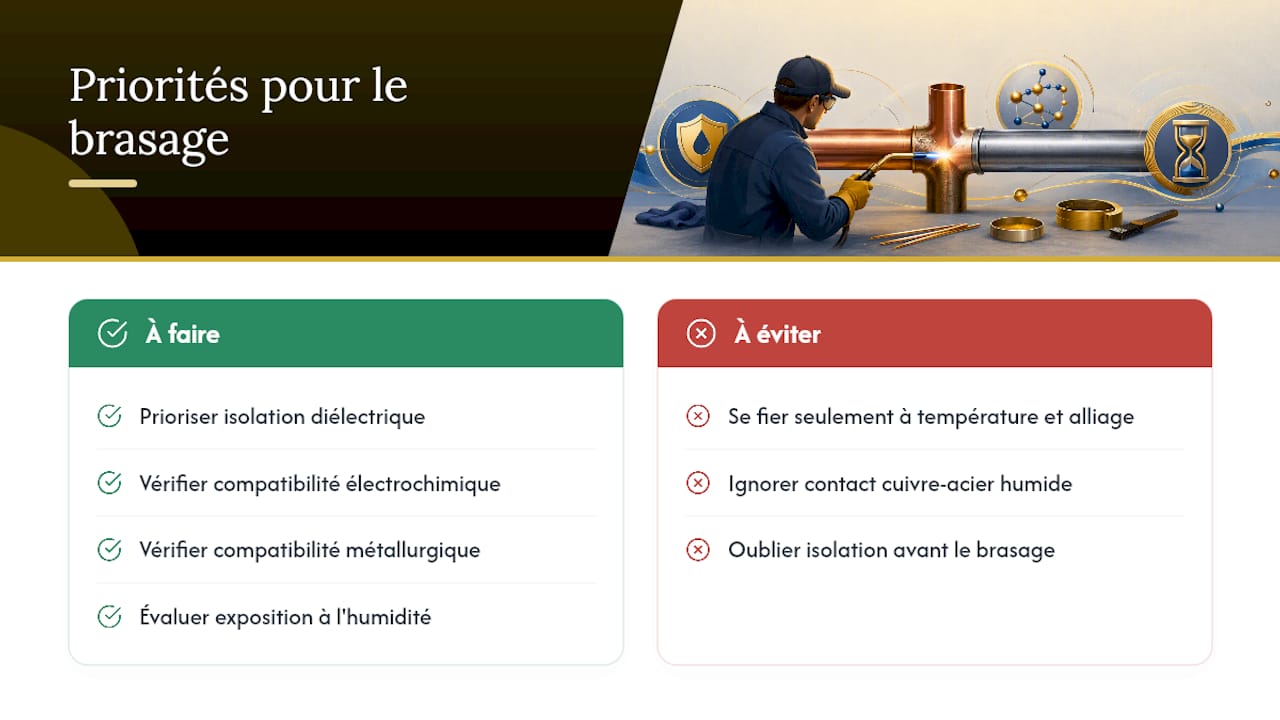
Un joint brasé peut être visuellement parfait, avec une pénétration capillaire impeccable, et fuir dix-huit mois plus tard parce que personne n’a pensé à l’isolation diélectrique. C’est le point que les fabricants comme Umicore martèlent dans leur documentation technique, et que l’expérience d’atelier confirme : la compatibilité électrochimique compte autant que la compatibilité métallurgique.
Mon conseil, si vous devez retenir une seule priorité : avant même de choisir votre alliage, demandez-vous si le contact cuivre-acier restera exposé à l’humidité sur la durée. Si oui, l’isolation diélectrique n’est pas une option secondaire, c’est la première décision à prendre, avant même d’allumer le chalumeau.
— Ash
Un atelier local pour vos assemblages cuivre-acier complexes
Contrairement à un bricolage risqué sur un circuit sous pression ou une pièce structurale, faire fabriquer et souder votre assemblage cuivre-acier par un atelier qui maîtrise ces deux métaux au quotidien élimine le risque d’un joint qui lâche après coup.
Un atelier local soude l’acier, l’inox, l’aluminium et le cuivre avec fabrication complète sur place et installation locale partout dans le Grand Montréal, que ce soit pour un entrepreneur, un architecte ou un propriétaire. Chaque projet, petit ou grand, est traité avec le même souci d’ajustement précis et de finition durable. Pour un assemblage nécessitant brasure forte, raccord diélectrique ou pièces métalliques usinées sur mesure, consultez la page soudage de métaux sur mesure et demandez votre devis en précisant la pression de service, l’environnement d’installation et les normes applicables à votre chantier.
Sources
Pour approfondir : les guides Umicore et BrazeTec sur les alliages de brasage fort, la méthode étape par étape pour braser sur inox, et l’explication de la corrosion galvanique en plomberie.
- Brasure par métal : cuivre, acier, argent, céramique | Umicore
- How to braze copper to stainless steel: a step-by-step guide – MFG Shop
- Souder, braser ou soudo-braser : comment choisir
- Plomberie : Qu’est ce que la corrosion galvanique ? – Mon batiment !
Questions fréquentes
Peut-on vraiment braser du cuivre sur de l’acier ?
Oui, c’est une opération courante en plomberie et en fabrication métallique, à condition d’utiliser un alliage argent-cuivre-zinc et un flux actif adapté à l’acier. Le principal risque n’est pas métallurgique mais électrochimique : sans isolation diélectrique, la corrosion galvanique attaque l’acier plus vite en présence d’eau.
Quelle température atteindre pour braser du cuivre ?
Le brasage fort se situe généralement entre 600 et 1 000 °C selon l’alliage utilisé, la limite officielle avec le brasage tendre étant fixée à 450 °C. Le signal fiable pour introduire le métal d’apport reste l’aspect translucide et bouillonnant du flux, pas un chiffre de thermomètre.
Pourquoi ma brasure ne tient pas ?
Les causes les plus fréquentes sont un jeu d’assemblage trop large, un flux mal appliqué ou absent, et l’usage d’un alliage inadapté comme l’étain sur un joint cuivre-acier. Un nettoyage mécanique et chimique incomplet des deux surfaces empêche aussi le métal d’apport de bien mouiller le joint.
Quels sont les principaux types de soudure et de brasage ?
On distingue généralement le soudage classique (fusion des métaux de base), le brasage fort (au-dessus de 450 °C, avec un alliage à haut point de fusion comme l’argent), le brasage tendre (en dessous de 450 °C, souvent à l’étain) et le soudo-brasage, qui utilise un métal d’apport cuivreux sans faire fondre les pièces de base. Chaque méthode répond à un usage précis selon les métaux et la contrainte mécanique visée.
Faut-il isoler électriquement le cuivre et l’acier ?
Dans la majorité des installations exposées à l’humidité, oui : un raccord diélectrique en téflon ou en polyamide empêche le contact électrique direct entre les deux métaux. C’est la mesure la plus efficace contre la corrosion galvanique à long terme, plus fiable qu’un simple contrôle visuel périodique.