Le thermolaquage consiste à projeter une poudre thermodurcissable chargée électrostatiquement sur une pièce métallique, puis à la cuire au four à haute température pour former un film protecteur. C’est la solution la plus durable pour l’acier, l’aluminium ou le galvanisé qui peuvent supporter cette cuisson, offrant une meilleure résistance à la corrosion et aux chocs qu’une peinture liquide classique. Sa limite principale : elle est à proscrire sur les assemblages comportant des joints en caoutchouc ou des composants plastiques sensibles à la chaleur.
En bref:
- La peinture en poudre polyester est idéale pour les applications extérieures en raison de sa résistance aux UV, tandis que l’époxy convient mieux aux usages intérieurs pour sa protection anticorrosion.
- La préparation de surface doit être impeccable, car la plupart des défaillances du thermolaquage proviennent d’un mauvais nettoyage ou d’un profil de surface inadéquat, pas du produit lui-même.
- Le procédé exige un contrôle rigoureux de l’application, notamment en vérifiant l’épaisseur du film, la qualité d’adhérence et en évitant la surcharge ou les contaminants avant cuisson.
- Le thermolaquage est incompatible avec les composants sensibles à la chaleur comme les joints en caoutchouc ou certains plastiques, en particulier sur les pièces assemblées ou très fines.
- La conformité environnementale impose aujourd’hui de privilégier des poudres sans plomb ni chromates, en respectant les réglementations locales comme celles du Québec.
Table des matières
- Qu’est-ce que la peinture en poudre (thermolaquage) ?
- Avantages et bénéfices pour les pièces métalliques
- Quelle poudre choisir selon l’usage : époxy, polyester ou hybride ?
- Comment se déroule l’application de la peinture poudre étape par étape ?
- Pourquoi la peinture ne tient-elle pas toujours sur le métal ?
- Sur quels métaux appliquer la peinture poudre, et quand l’éviter ?
- Quelles normes environnementales encadrent la peinture poudre au Québec ?
- Peinture poudre, peinture liquide ou trempage : quelle méthode choisir ?
- Comment entretenir et réparer un revêtement en poudre ?
- Quelles innovations transforment la peinture poudre aujourd’hui ?
- Ce que l’atelier vérifie avant d’envoyer une pièce au thermolaquage
- Sources
- Questions fréquentes
Qu’est-ce que la peinture en poudre (thermolaquage) ?
La poudre sèche reçoit une charge électrostatique au sortir du pistolet, ce qui la fait adhérer à la pièce métallique mise à la terre, un peu comme un aimant attire la limaille. Le procédé profite d’un effet enveloppant qui améliore la couverture sur les géométries complexes, même dans les recoins difficiles à atteindre au pistolet liquide, selon les données publiées sur la peinture électrostatique.
Une fois la pièce enfournée, la chaleur fait fondre puis réticuler la poudre : elle se transforme en un film thermodurci, chimiquement stable, qui ne redevient jamais liquide même en cas de réchauffement. La peinture en poudre produit généralement une épaisseur de film plus élevée qu’une peinture liquide, entre une épaisseur moyenne à élevée de film, sans solvant à évaporer et sans coulures liées au séchage à l’air.
Avantages et bénéfices pour les pièces métalliques
Le premier argument est mécanique : une couche plus épaisse et plus dure résiste mieux aux chocs, à l’abrasion et aux rayures qu’une finition liquide standard. Le second est climatique. Bien mise en œuvre, avec un prétraitement adapté au niveau d’exposition, une peinture poudre en extérieur dépasse souvent 15 à 20 ans de durée de vie avant reprise.
Sur le plan esthétique, le thermolaquage offre une uniformité de teinte impossible à égaler avec un pinceau, et une gamme d’effets qui va du mat au texturé en passant par les finis métallisés.
Voici ce que change concrètement le passage à la poudre :
- Aucune émission de solvant pendant l’application, contrairement aux peintures liquides à base de composés organiques volatils.
- Un rendement matière supérieur, car la poudre non déposée peut souvent être récupérée et réutilisée.
- Une résistance chimique et aux UV qui varie selon la famille de poudre choisie.
- Un temps de séchage quasi nul dès la sortie du four, ce qui accélère la manutention en atelier.
Conseil de pro : ne jugez jamais la qualité d’un thermolaquage à l’œil au sortir du four. Demandez toujours au fabricant les mesures d’épaisseur de film et un test d’adhérence, deux contrôles qui coûtent quelques minutes mais évitent des retours de chantier.
Quelle poudre choisir selon l’usage : époxy, polyester ou hybride ?
Le choix de la famille de poudre dépend presque entièrement de l’exposition prévue, bien avant la question esthétique. Une garde-corps extérieure et une pièce d’équipement industriel intérieur n’ont pas les mêmes besoins de résistance.
- Époxy : excellente adhérence et très bonne protection anticorrosion, mais elle jaunit et se dégrade aux UV. Réservée à l’intérieur ou aux pièces qui seront recouvertes.
- Polyester : c’est le choix recommandé pour l’extérieur, car les poudres polyester résistent bien mieux aux UV que les époxys sans jaunir ni craqueler avec le temps.
- Époxy-polyester (hybride) : compromis entre le coût, la résistance mécanique et une tenue UV modérée, souvent utilisé pour du mobilier ou des pièces mixtes intérieur-extérieur abritées.
- Polyuréthane : très résistant aux rayures et aux produits chimiques, prisé pour l’équipement industriel exposé à des agents agressifs.
Pour les finis métallisés, la teinte peut varier selon la charge de poudre dans le pistolet et le profil thermique du four. Les guides techniques recommandent de faire des essais de couleur en sortie de four avant de lancer une production en série, sans quoi deux lots de la même pièce peuvent afficher un léger écart de nuance.
Comment se déroule l’application de la peinture poudre étape par étape ?
Le résultat final dépend presque entièrement de ce qui se passe avant même que la poudre touche la pièce. Voici les grandes étapes que suit un atelier sérieux.
- Prétraitement : sablage, dégraissage ou phosphatation selon le substrat. Le choix se fait en fonction de l’agressivité du milieu d’usage futur, pas seulement du matériau lui même : un environnement marin ou industriel exige souvent des systèmes combinés, comme une galvanisation suivie d’un revêtement poudre.
- Application électrostatique : la poudre fluidisée est projetée au pistolet, la pièce mise à la terre agissant comme aimant. L’opérateur surveille le recouvrement dans les angles et les zones d’ombre électrostatique, là où le champ est plus faible.
- Cuisson : la pièce passe au four à une température et une durée déterminées par la fiche technique de la poudre, généralement à une température élevée.
- Contrôle post-cuisson : mesure d’épaisseur au comparateur de film, test d’adhérence, inspection visuelle sous éclairage rasant pour détecter les défauts.
Conseil de pro : les défauts de fluidisation ou les dépôts dans le flexible du pistolet sont souvent liés à un mauvais réglage d’équipement plutôt qu’à la poudre elle même. Une calibration régulière du poste d’application règle la majorité des problèmes récurrents en atelier.
Pourquoi la peinture ne tient-elle pas toujours sur le métal ?
C’est presque toujours une question de préparation, pas de produit. Un profil de surface insuffisant ou des contaminants résiduels (huile, rouille, poussière) empêchent la poudre d’ancrer correctement son film, peu importe la qualité de la poudre utilisée. Le degré de propreté exigé a un coût direct : plus la finition doit durer, plus le sablage ou la phosphatation doivent être poussés, selon les traitements décrits pour la protection anticorrosion des aciers.
Les défauts les plus fréquents en atelier :
- Bulles ou cratères : humidité piégée dans la couche ou contamination par de l’huile avant cuisson.
- Ruissellement : couche trop épaisse appliquée en une seule passe, ou débit de poudre mal réglé au pistolet.
- Craquelures et délaminage : surépaisseur de film qui ne supporte pas les sollicitations mécaniques une fois en service.
- Variation de teinte : charge de poudre inconstante ou four dont le profil thermique n’est pas uniforme d’une zone à l’autre.
Le contrôle qualité repose sur trois mesures simples : l’épaisseur du film au comparateur, un test d’adhérence par quadrillage, et parfois un essai mécanique de résistance au choc selon le cahier des charges du client.
Sur quels métaux appliquer la peinture poudre, et quand l’éviter ?
L’acier, l’aluminium, le galvanisé et l’inox se prêtent tous au thermolaquage, à condition d’adapter le prétraitement à chacun : le galvanisé demande une attention particulière pour éviter le dégazage en four, tandis que l’aluminium nécessite souvent une conversion chimique plutôt qu’un sablage agressif.
Certaines situations appellent une autre solution. Les assemblages contenant des joints en caoutchouc ou des composants en plastique ne devraient jamais entrer au four tels quels : il faut les démonter avant cuisson ou choisir un procédé alternatif, comme le rappellent les fabricants spécialisés dans la comparaison entre poudre hybride et peinture liquide. Les tôles très fines ou les pièces à tolérances serrées posent un autre risque. La chaleur du four peut provoquer un léger gauchissement, ce qui pousse parfois vers une peinture liquide électrostatique basse température comme alternative plus sûre.
Quelles normes environnementales encadrent la peinture poudre au Québec ?
Le thermolaquage est déjà reconnu comme l’un des procédés de finition les moins polluants de l’industrie métallique, précisément parce qu’il élimine les solvants organiques volatils présents dans la plupart des peintures liquides. Cet avantage n’exempte pas les ateliers de respecter un encadrement réglementaire, qui touche surtout la gestion des poussières de poudre et des résidus de sablage.
Au Québec, les activités de finition métallique sont soumises au Règlement sur l’assainissement de l’atmosphère et, selon la taille de l’installation, à une autorisation environnementale délivrée par le ministère de l’Environnement, de la Lutte contre les changements climatiques, de la Faune et des Parcs. Les ateliers doivent aussi composer avec les exigences de la CNESST en matière de ventilation des postes de sablage et de manipulation de poudre, un enjeu de santé au travail distinct de la question environnementale mais tout aussi encadré.
Sur le plan des matériaux eux-mêmes, plusieurs formulations de poudres sont désormais certifiées sans plomb ni chromates hexavalents, deux substances autrefois courantes dans les primaires anticorrosion. Les donneurs d’ouvrage institutionnels et industriels demandent de plus en plus des fiches de sécurité (FDS) à jour et une traçabilité du lot de poudre utilisé, particulièrement pour les projets soumis au Code national du bâtiment (CNB) où la durabilité du revêtement fait partie des critères de réception. Ces exigences ne remplacent pas un avis professionnel sur un projet spécifique, mais elles montrent que le choix d’un fournisseur sérieux compte autant que le choix de la poudre.
Peinture poudre, peinture liquide ou trempage : quelle méthode choisir ?
La comparaison la plus fréquente reste peinture liquide contre poudre, et la réponse dépend presque toujours de la géométrie de la pièce et de sa destination finale. La peinture liquide garde un avantage net sur les pièces à tolérances serrées : elle sèche à température ambiante ou à basse température, évitant tout risque de gauchissement thermique, ce que confirment les analyses de tolérances et coûts en peinture électrostatique. Elle reste aussi la seule option viable pour les assemblages complets contenant des composants sensibles à la chaleur.
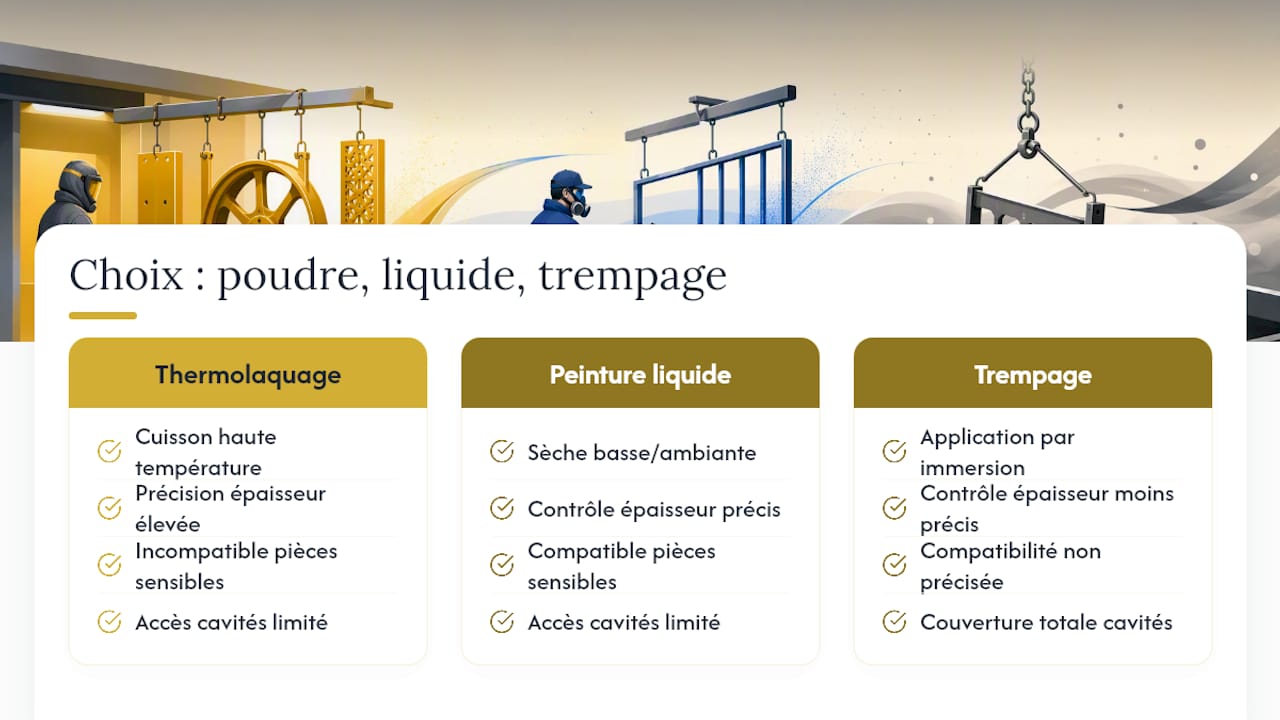
La peinture par trempage (dip coating), moins répandue pour les pièces architecturales, s’utilise surtout pour de grandes séries de petites pièces immergées dans un bain de peinture ou de poudre en suspension liquide. Elle offre une couverture totale, y compris dans les cavités internes inaccessibles au pistolet, mais son contrôle d’épaisseur est moins précis que le poudrage électrostatique et elle génère davantage de résidus à traiter.
Le thermolaquage l’emporte dès que la durabilité prime sur la vitesse de mise en œuvre : un garde-corps extérieur, une clôture, une structure industrielle exposée aux intempéries profitent tous d’un film plus épais et d’une résistance chimique supérieure à la peinture liquide classique. En revanche, pour une retouche rapide sur chantier ou une pièce déjà assemblée avec des composants non métalliques, la peinture liquide reste souvent le choix le plus réaliste, même si sa tenue dans le temps est généralement inférieure.
Comment entretenir et réparer un revêtement en poudre ?
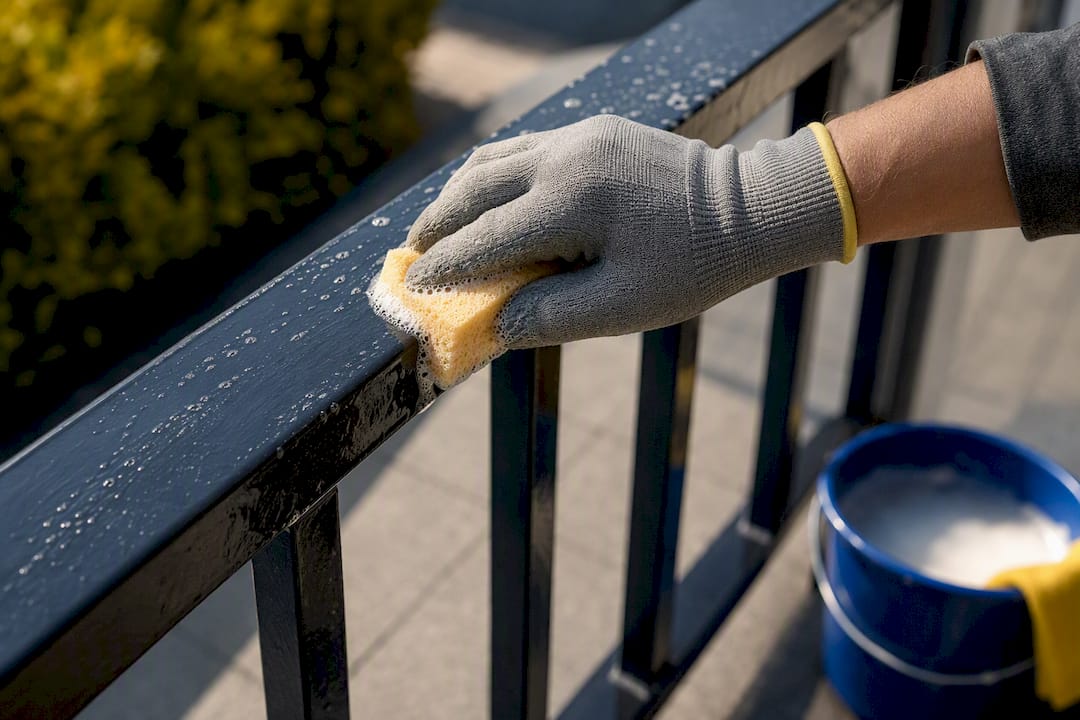
Un thermolaquage bien posé demande peu d’entretien, mais il n’est pas éternel. Un nettoyage à l’eau savonneuse deux à trois fois par an suffit généralement à préserver l’éclat d’une pièce extérieure, en évitant les solvants agressifs ou les nettoyeurs à pression trop rapprochés qui peuvent éroder le film à long terme.
Les éclats et rayures superficielles se réparent avec un stylo de retouche ou une poudre liquide assortie à la teinte d’origine, appliquée localement puis durcie à l’air ou avec un pistolet thermique portatif. Pour une corrosion qui a percé le film jusqu’au métal, il faut poncer la zone jusqu’au substrat sain, traiter la rouille, puis reprendre avec un primaire compatible avant la retouche finale. Une réparation mal préparée s’écaille presque toujours plus vite que le revêtement d’origine, ce qui ramène à la même règle que pour l’application initiale : la préparation de surface fait la différence entre une retouche qui dure et une qui cède au premier hiver.
Pour une pièce très endommagée ou dont la teinte a beaucoup vieilli, le décapage complet suivi d’un nouveau passage en four reste souvent plus économique qu’une série de retouches ponctuelles, surtout sur des éléments structuraux comme des escaliers ou des rampes fréquemment manipulés.
Quelles innovations transforment la peinture poudre aujourd’hui ?
Les poudres basse température, qui polymérisent autour de 150 °C plutôt que 200 °C, gagnent du terrain parce qu’elles élargissent la liste des substrats compatibles, notamment certains alliages d’aluminium plus sensibles à la déformation thermique. Cette évolution réduit aussi la consommation énergétique des fours, un argument qui pèse de plus en plus dans les appels d’offres institutionnels.
Les formulations à effet spécial, poudres métallisées, texturées ou à changement de teinte selon l’angle de vue, se sont multipliées ces dernières années pour répondre à une demande architecturale plus exigeante sur le plan esthétique. Elles exigent en contrepartie un contrôle qualité plus serré, puisque la charge de poudre et le profil thermique du four influencent directement l’uniformité du fini métallisé.
Enfin, plusieurs fabricants orientent leurs nouvelles gammes vers des poudres sans plomb ni chromates, en anticipant un encadrement environnemental appelé à se resserrer. Cette tendance rejoint les exigences déjà observées dans les projets soumis à certification, où la traçabilité du produit compte presque autant que sa performance mécanique.
Ce que l’atelier vérifie avant d’envoyer une pièce au thermolaquage
Avant même de parler de couleur ou de finition, on regarde l’assemblage : est-ce qu’il reste des composants sensibles à la chaleur à retirer, est-ce que les soudures sont propres et sans projections qui empêcheraient un bon accrochage de la poudre ? La fabrication en interne, découpe, pliage, roulage et soudage, permet de livrer une pièce déjà dimensionnellement stable et prête pour le four, plutôt que de découvrir un problème de tolérance après coup.
On vérifie aussi l’emballage et le mode de transport vers le sous-traitant en thermolaquage : une pièce rayée ou bosselée pendant le trajet complique inutilement le contrôle qualité en sortie de four. Pour une garde-corps, un escalier ou une clôture sur mesure dans le Grand Montréal, ces vérifications en amont font souvent la différence entre une finition qui dure et une reprise coûteuse. Si vous préparez un projet qui devra passer au thermolaquage, contactez Manaracorp pour discuter de la fabrication en amont.
— Ash
Sources
Pour le prétraitement et les traitements de surface, consultez les travaux de Techniques de l’Ingénieur. Pour les défauts d’application, référez-vous au guide de service IGP.
- IGP Service Guide — recommandations de mise en œuvre pour peintures en poudre
- Revêtement en poudre : Tout ce que vous devez savoir — Tiger Coatings
Questions fréquentes
Quels sont les inconvénients du thermolaquage ?
La cuisson au four, à une température élevée, rend le procédé incompatible avec les pièces assemblées comportant des joints en caoutchouc ou des composants plastiques sensibles à la chaleur. Les tôles très fines risquent aussi un léger gauchissement, et une réparation localisée est plus complexe qu’avec une peinture liquide.
Quelle est la meilleure peinture pour le métal ?
Pour l’extérieur, la poudre polyester s’impose grâce à sa résistance aux UV, tandis que l’époxy convient mieux à l’intérieur pour sa protection anticorrosion. Sur une pièce à tolérances serrées ou avec des composants sensibles à la chaleur, une peinture liquide électrostatique basse température reste parfois préférable.
Qu’est-ce que la peinture en poudre ?
C’est une poudre thermodurcissable appliquée par charge électrostatique sur une pièce métallique mise à la terre, puis cuite au four pour former un film thermodurci résistant. Elle ne contient aucun solvant, contrairement à la plupart des peintures liquides industrielles.
Pourquoi la peinture ne tient pas sur le métal ?
Dans la grande majorité des cas, c’est un problème de préparation de surface : contaminants résiduels, profil de surface insuffisant ou mauvaise adhérence à cause d’un dégraissage incomplet avant l’application. Un contrôle d’épaisseur et un test d’adhérence en sortie de four permettent de détecter le problème avant qu’il ne s’aggrave sur le terrain.