Le retour élastique, ou springback, est la reprise partielle de l’angle de pliage après le relâchement de la presse. Pour le compenser, la méthode la plus fiable reste le surpliage contrôlé validé par un essai sur éprouvette représentative. L’amplitude du phénomène dépend directement du matériau, du rapport rayon sur épaisseur et de la méthode de pliage choisie.
En bref:
- Le retour élastique dépend fortement du matériau, du rapport rayon/épaisseur, et de la méthode de pliage, rendant son estimation variable d’un lot à l’autre.
- La maîtrise du phénomène repose sur des essais d’éprouvette, un surpliage contrôlé, et l’utilisation de techniques comme le bottoming ou le coining pour réduire les écarts angulaires.
- Le facteur K, généralement entre 0,3 et 0,5, permet une première approximation du surpliage nécessaire, mais seul un essai réel garantit la précision.
- La correction du retour élastique doit tenir compte du sens de laminage, de l’état de la matière, et être documentée pour assurer la reproductibilité.
- Externaliser auprès d’un atelier spécialisé peut optimiser la gestion du springback, notamment pour les séries critiques ou les matériaux capricieux.
Table des matières
- Qu’est-ce que le retour élastique en pliage de tôle ?
- Quels facteurs font varier l’angle de retour élastique ?
- Comment calculer le retour élastique avec le facteur K ?
- Quelles techniques réduisent le retour élastique en production ?
- Comment construire une fiche recette fiable pour chaque nuance ?
- Simulation numérique ou calcul rapide : que choisir ?
- Quels défauts surveiller quand le springback dérape ?
- Perspective atelier : de l’essai à la production
- Confier vos plis critiques à un atelier qui maîtrise le springback
- Sources
- Questions fréquentes
Qu’est-ce que le retour élastique en pliage de tôle ?
Quand une presse plieuse forme une tôle, une partie de la déformation reste plastique (permanente) et une autre reste élastique. C’est cette portion élastique, stockée dans le métal comme une énergie de tension, qui se libère dès que le poinçon remonte : la tôle « recule » légèrement vers sa forme initiale. Ce recul déplace la fibre neutre, cette ligne théorique à l’intérieur de la tôle qui ne subit ni traction ni compression, ce qui explique pourquoi l’angle mesuré à froid diffère toujours de l’angle programmé sur la machine.
Deux propriétés du matériau pilotent l’ampleur du phénomène : le module d’Young (E), qui traduit la rigidité, et la limite élastique (σy), le seuil au-delà duquel la déformation devient permanente. Plus σy est élevée par rapport à E, plus le retour élastique dans le cintrage des tôles sera marqué.
En pratique, les comportements varient beaucoup d’un métal à l’autre :
- L’acier doux (S235) revient peu, généralement entre 1° et 3° sur un pli à 90°.
- L’inox 304 revient nettement plus, sa limite élastique élevée combinée à un module d’Young comparable accentue l’effet.
- L’aluminium revient de façon modérée mais varie fort selon l’alliage et l’état de trempe.
- Le cuivre, plus mou, revient généralement peu, sauf s’il est écroui par un travail antérieur.
Quels facteurs font varier l’angle de retour élastique ?
Un même réglage de presse peut donner deux résultats différents sur deux tôles en apparence identiques. Voici ce qui explique ces écarts, dans l’ordre où il faut les vérifier en atelier :
- Le rapport rayon/épaisseur (r/t) : un rayon intérieur serré par rapport à l’épaisseur augmente la déformation plastique relative et réduit le retour élastique ; un rayon large fait l’inverse.
- Les propriétés du matériau : limite élastique, module d’Young, taux d’écrouissage et traitement thermique du lot influencent tous l’amplitude du recul.
- La géométrie du pli : un angle central serré, une aile courte ou un sens de laminage défavorable (pli perpendiculaire versus parallèle aux fibres du métal) changent le comportement.
- L’outillage et ses réglages : rayon du poinçon, ouverture de la matrice en V, jeu matrice, état de surface et lubrification jouent tous un rôle mesurable.
- La méthode de pliage : le pliage à l’air (air bending) génère plus de retour que le bottoming, qui en génère plus que la frappe (coining), qui elle-même diffère du pliage par étirage.
Le sens du laminage mérite une attention particulière : deux tôles issues du même certificat matière mais découpées dans des orientations différentes peuvent donner des angles finaux mesurablement différents, un piège classique en série.
Comment calculer le retour élastique avec le facteur K ?
Une estimation rapide, utile pour un premier réglage, repose sur la relation Δθ ≈ (K × R) / T, où R est le rayon de pliage, T l’épaisseur de la tôle et K un facteur qui traduit la position réelle de la fibre neutre par rapport à sa position théorique. Cette formule empirique reste proportionnelle à σy·R divisé par E·t : plus la limite élastique domine face à la rigidité du matériau, plus l’angle corrigé doit être important.
Le facteur K pratique en pliage se situe le plus souvent entre 0,3 et 0,5 selon la nuance et l’épaisseur, même si certaines approches théoriques citent des plages plus larges. Quelques repères chiffrés aident à démarrer un réglage sans perdre de temps machine :
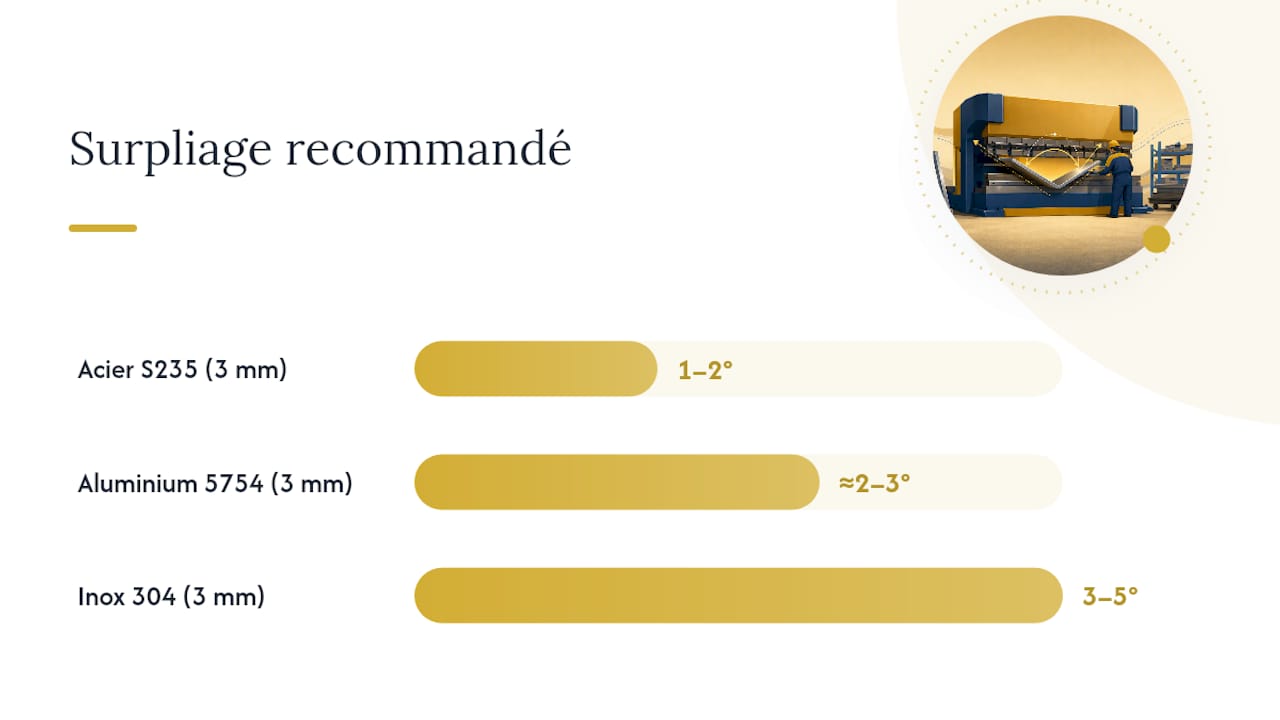
- Pour un acier S235 de 3 mm plié à 90°, un surpliage de 1° à 2° suffit généralement à compenser le recul.
- Pour un inox 304 de la même épaisseur, comptez plutôt entre 3° et 5° de surpliage selon le rayon et la méthode retenue.
- Pour un aluminium 5754, l’amplitude se situe habituellement entre ces deux valeurs, avec une sensibilité forte à l’état de trempe du lot.
Ces formules ne remplacent jamais un essai réel. Elles donnent un point de départ raisonnable, mais chaque lot de matière, chaque outillage et chaque presse introduisent des variations que seule une éprouvette pliée puis mesurée peut révéler. Consulter les tableaux de rayon de pliage avant de lancer une série permet d’éviter les erreurs de réglage les plus courantes.
Quelles techniques réduisent le retour élastique en production ?
Réduire le retour élastique ne se joue pas sur un seul levier. Un protocole d’étalonnage sérieux commence toujours par une éprouvette représentative du lot réel, pliée dans les conditions de production, puis mesurée après décharge complète pour comparer l’angle obtenu à l’angle visé. À partir de deux essais avec des réglages légèrement différents, l’atelier peut interpoler le réglage cible plutôt que d’appliquer une correction brute au jugé, une méthode nettement plus fiable pour atteindre la tolérance du premier coup.
Plusieurs techniques permettent ensuite de corriger le tir directement sur la presse :
- Le surpliage contrôlé : on programme un angle plus fermé que la cible, en anticipant le recul mesuré à l’essai.
- Le bottoming : la tôle est écrasée en fond de matrice, ce qui réduit fortement le retour comparé au pliage à l’air.
- La frappe (coining) : le poinçon force le métal dans le rayon de la matrice avec un tonnage élevé, quasiment éliminant le recul sur les épaisseurs fines.
- Le pliage par étirage : utile sur pièces longues ou rayons larges, il combine traction et flexion pour stabiliser l’angle.
- Le maintien en plusieurs étapes : sur des matières sensibles, plier progressivement limite l’accumulation d’énergie élastique.
Le choix d’un outillage adapté, poinçon rayonné, ouverture en V ajustée, matrice réglable, coussin de pression, reste souvent la solution la plus rentable pour stabiliser le springback sans multiplier le tonnage.
Conseil de pro : Notez toujours le sens du laminage sur la fiche de débit avant le pliage. Un même lot plié dans deux orientations différentes peut donner des angles qui divergent de plusieurs degrés, un écart que personne ne pense à vérifier avant qu’un lot entier soit hors tolérance.
Comment construire une fiche recette fiable pour chaque nuance ?
Une recette de pliage n’a de valeur que si elle est reproductible d’un opérateur à l’autre et d’une semaine à l’autre. Le protocole consiste à plier une éprouvette, mesurer l’angle relâché avec un rapporteur ou un comparateur d’angle, puis consigner chaque paramètre qui a influencé le résultat.
Les données à conserver dans une table de correction par nuance et épaisseur :
- Nuance exacte et épaisseur nominale mesurée (pas seulement la valeur nominale du plan).
- Rayon de poinçon, ouverture de matrice en V et jeu matrice utilisés.
- Angle programmé, angle obtenu après décharge et écart mesuré.
- Sens de laminage et lot fournisseur si disponible.
Il faut relancer un cycle d’essai chaque fois qu’un des paramètres change : nouveau lot de matière, outillage remplacé, épaisseur différente ou tolérance plus serrée que d’habitude. Une table de correction périmée est souvent la première cause de pièces hors tolérance en début de série.
Simulation numérique ou calcul rapide : que choisir ?
Pour une pièce simple en acier doux, la formule au facteur K suivie d’un essai suffit largement. La simulation par éléments finis (FEA) devient pertinente sur des géométries complexes, des tolérances serrées ou des aciers à haute résistance, où les modèles empiriques perdent en précision. Mais la FEA n’est fiable qu’avec des données matériau précises, courbe contrainte-déformation réelle du lot, et elle doit toujours être validée par une éprouvette pliée physiquement.
Le flux le plus efficace en atelier reste progressif :
- Démarrer avec un calculateur en ligne pour obtenir un ordre de grandeur avant même de monter l’outillage.
- Confirmer par un essai réel sur éprouvette représentative du lot.
- Réserver la simulation FEA aux pièces complexes ou aux matériaux à haute performance où l’enjeu justifie l’investissement de temps.
Quels défauts surveiller quand le springback dérape ?
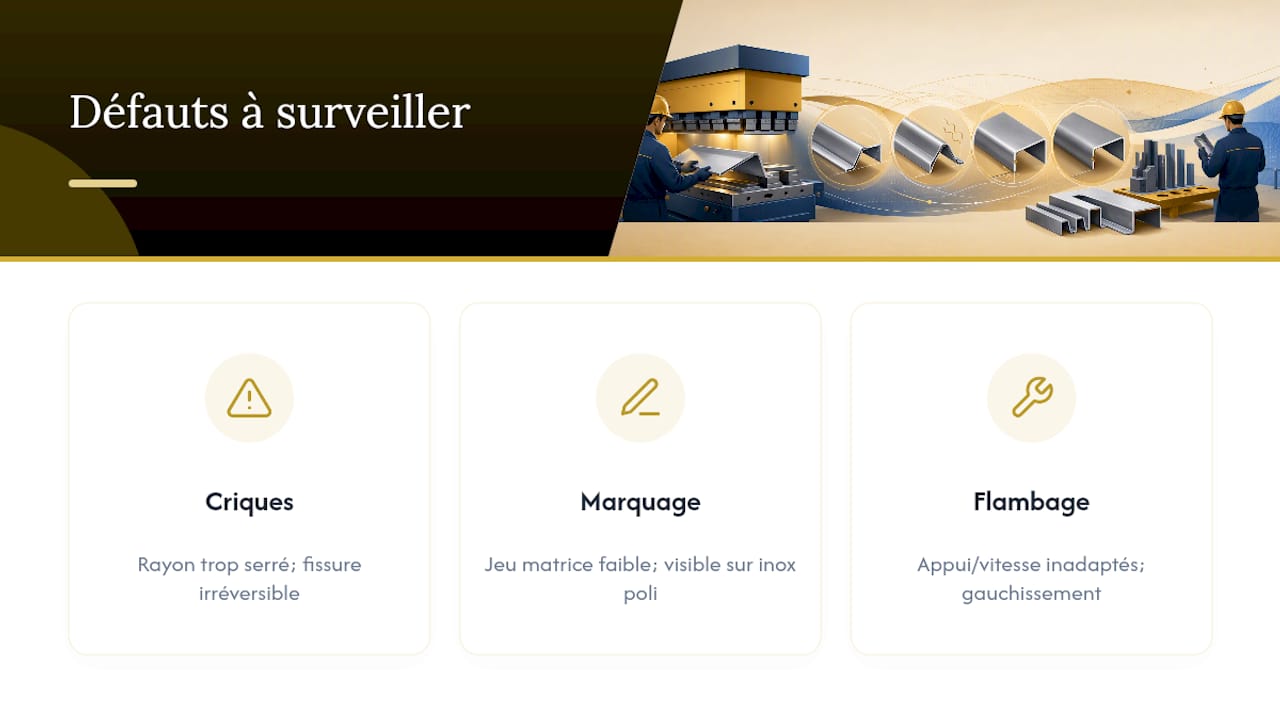
Un retour élastique mal maîtrisé n’est pas qu’un problème d’angle. Les criques apparaissent surtout quand on force le surpliage sur un rayon trop serré pour la nuance, souvent sans possibilité de correction une fois la fissure amorcée. Le marquage de surface, lui, vient généralement d’un jeu matrice trop faible ou d’une frappe excessive, un défaut visible surtout sur inox poli. Le flambage ou gauchissement sur les ailes longues signale plutôt un problème d’appui ou de vitesse de pliage. Si les corrections deviennent répétitives lot après lot ou si la dispersion dépasse la tolérance malgré une recette suivie à la lettre, c’est le signe qu’il faut revoir l’outillage ou changer de méthode plutôt que d’ajuster encore l’angle programmé.
Perspective atelier : de l’essai à la production
La théorie du retour élastique tient en une page. Sa maîtrise réelle tient dans la discipline : essai systématique, table de correction tenue à jour, et documentation du lot à chaque changement de matière. Les fiches recette et les tableaux de rayon de pliage ne remplacent jamais l’œil de l’opérateur qui note qu’un lot « tire » différemment du précédent.
— Ash
Confier vos plis critiques à un atelier qui maîtrise le springback
Sur une tolérance serrée, un inox difficile ou une série de plusieurs centaines de pièces, chaque degré de retour élastique mal anticipé se paie en rebuts et en heures machine perdues. Un atelier qualifié peut gérer cette contrainte en effectuant des essais sur éprouvette, réglages d’outillage sur mesure et fiches recette documentées avant le lancement d’une série, pour livrer des pièces conformes du premier coup plutôt que corrigées après coup.
Externaliser devient pertinent dès que les tolérances sont serrées, que la matière est capricieuse (inox, aluminium à haute limite élastique) ou que le volume justifie un étalonnage rigoureux plutôt qu’un ajustement manuel répété. Manaracorp prend en charge le pliage et le roulage de tôles pour les entrepreneurs, architectes et industriels du Grand Montréal, découpe et pliage compris dans un même flux de production local. Pour une pièce précise, un lot critique ou simplement un devis rapide, contactez l’atelier avec vos plans et vos tolérances.
Sources
- Le retour élastique dans le cintrage des tôles — Artizono
- Plier une tôle : méthodes — Organisation Industrielle
- Press-brake springback by material: charts, trial bends and angle control — ADH Machine Tool
- Évaluation du retour élastique en pliage et emboutissage — CETIM
Questions fréquentes
Comment calculer la perte au pli ?
La perte au pli se calcule en comparant la longueur développée théorique à la longueur réelle après pliage, en tenant compte du déplacement de la fibre neutre. Les tableaux de rayon de pliage donnent des valeurs de référence par nuance et épaisseur pour éviter un calcul erroné à chaque nouveau plan.
Quelles sont les règles de pliage pour la tôlerie ?
Les règles principales concernent le rayon minimal (généralement proche de l’épaisseur pour l’acier doux), l’ouverture de matrice en V (souvent 6 à 8 fois l’épaisseur pour l’acier) et le respect du sens de laminage pour limiter fissuration et retour élastique excessif.
Faut-il chauffer l’aluminium pour le plier ?
Non, la plupart des alliages d’aluminium courants en tôlerie se plient à froid sans difficulté. Un chauffage localisé n’est utile que sur des alliages à haute limite élastique ou des rayons très serrés, situations où le risque de fissuration à froid devient réel.
Quelle est la formule pour calculer l’effort de pliage ?
L’effort de pliage dépend de la résistance à la traction du matériau, de la longueur de pli, de l’épaisseur et de l’ouverture de la matrice en V, une relation que les fabricants de presses fournissent généralement sous forme de tableaux plutôt que de formule unique à mémoriser.