La déformation après soudage provient de la dilatation locale du métal suivie d’un retrait à la solidification. On ne l’élimine pas : on la maîtrise. Ce contrôle repose sur trois leviers, à savoir l’apport thermique, la conception du joint et la séquence de soudage, que tout bon WPS devrait encadrer dès la phase de conception, avant même le premier cordon.
En bref:
- La maîtrise de la déformation après soudage repose sur la gestion précise de l’apport thermique, de la conception des joints et de la séquence de soudage dès la phase de conception.
- L’ampleur de la distorsion dépend directement du volume de métal déposé, de l’énergie linéique et du rythme de refroidissement, variables selon le matériau et la géométrie.
- Reconnaître rapidement le type de déformation, comme le retrait longitudinal ou la torsion, guide efficacement les actions correctives à l’aide d’outils simples ou de scanners 3D.
- La prévention efficace passe par la réduction du volume de métal, la symétrie des soudures, le soudage intermittent, et un contrôle strict de la température interpass.
- En cas d’échec des mesures préventives, le redressage mécanique ou thermique offre des solutions, mais avec des limites et des risques qu’il faut connaître en détail.
Table des matières
- Mécanismes physiques : dilatation, retrait et contraintes résiduelles
- Types de déformation après soudage et comment les repérer
- Facteurs influençant la déformation (matériaux, bridage, paramètres, géométrie)
- Prévention pratique : conception de joint, séquence et contrôle d’apport thermique
- Correction après soudage : redressage mécanique et thermique, limites et sécurité
- Mesure et prédiction : contrôles dimensionnels et simulation FEM
- Checklist WPS et bonnes pratiques opérationnelles à intégrer
- Ce que l’expérience d’atelier ajoute à la théorie
- Sources
- Questions fréquentes
Mécanismes physiques : dilatation, retrait et contraintes résiduelles
Quand l’arc chauffe le métal, la zone touchée se dilate presque librement puisque le métal environnant, encore froid, la contient à peine. Le problème apparaît au refroidissement : cette même zone tente de se contracter, mais le métal de base rigide autour d’elle l’en empêche partiellement. Le résultat est une déformation plastique permanente, gravée dans la pièce dès que la limite d’élasticité locale est dépassée.
Ce cycle thermique n’est pas symétrique. C’est pendant cette phase de retrait que naissent les contraintes résiduelles, ces tensions internes qui restent emprisonnées dans la pièce même après un retour complet à la température ambiante.
Conseil de pro : Ne jugez jamais une pièce déformée uniquement à l’œil après refroidissement complet. Mesurez à chaud puis à froid : l’écart révèle la part de retrait élastique récupérable versus la déformation plastique définitive.
Le lien entre apport thermique et déformation n’est pas une intuition d’atelier, c’est une relation mesurable. Le retrait du métal de soudure est proportionnel à l’apport thermique et au volume de la soudure déposé. Concrètement, cela veut dire que deux cordons de même longueur mais de gorge différente ne produiront jamais le même retrait, et qu’un procédé qui dépose plus de métal par passe (comme certains réglages MIG à forte intensité) génère plus de rétraction qu’un procédé plus lent mais plus ciblé comme le TIG.
Trois facteurs pilotent donc l’ampleur du problème :
- Le volume de métal d’apport déposé, directement lié à la taille du cordon et au nombre de passes.
- L’énergie linéique transmise par unité de longueur, exprimée en kilojoules par pouce ou par millimètre.
- La vitesse de refroidissement, elle-même influencée par l’épaisseur des pièces, le préchauffage et la température entre passes.
Types de déformation après soudage et comment les repérer
Toutes les pièces soudées ne se déforment pas de la même façon. Reconnaître le bon type de distorsion oriente directement vers la bonne méthode de correction, ce qui évite bien des essais inutiles sur une pièce déjà finie.
- Retrait longitudinal : la pièce se raccourcit dans le sens du cordon. Fréquent sur les longues poutres soudées en continu, il se mesure simplement en comparant la longueur réelle à la longueur théorique avant soudage.
- Retrait transversal : la pièce se rétrécit perpendiculairement au cordon, particulièrement visible sur les joints en V à forte ouverture de racine.
- Distorsion angulaire : les deux faces d’un joint bout à bout ou en T tournent l’une par rapport à l’autre, créant un angle qui n’existait pas au montage. Une règle droite posée en travers du joint révèle l’écart en quelques secondes.
- Flambage : les tôles minces gondolent entre les cordons, souvent sur les panneaux de moins de 3 mm soudés par points ou par cordons discontinus.
- Torsion (gauchissement) : la pièce se vrille sur sa longueur, typique des profils longs soudés de façon asymétrique par rapport à leur axe neutre.
En atelier, l’inspection ne demande pas d’équipement sophistiqué pour un premier diagnostic. Une règle droite (straight-edge) posée sur la surface révèle immédiatement un flambage ou une distorsion angulaire. Un comparateur à cadran affine la lecture sur les tolérances serrées, et un scanner laser 3D devient pertinent dès que la géométrie est complexe ou que la pièce doit s’intégrer dans un ensemble assemblé sur place, comme un garde-corps ou une structure d’escalier métallique.
Facteurs influençant la déformation (matériaux, bridage, paramètres, géométrie)
Chaque matériau réagit différemment au même cycle thermique. L’acier inoxydable austénitique, par exemple, a un coefficient de dilatation thermique environ 50 % plus élevé que l’acier au carbone, ce qui le rend nettement plus sensible à la distorsion angulaire pour un apport thermique équivalent. L’aluminium dilate encore davantage et conduit la chaleur si vite qu’il exige des vitesses de soudage plus rapides pour limiter la zone affectée thermiquement.
L’épaisseur relative des pièces joue tout autant. Une tôle mince soudée à une pièce épaisse subira l’essentiel de la déformation, simplement parce qu’elle offre moins de résistance mécanique au retrait de la pièce massive voisine.
Le bridage mérite une attention particulière parce qu’il déplace le problème plutôt que de le résoudre. Un bridage serré limite la déformation visible pendant le soudage, mais il augmente les contraintes résiduelles emprisonnées dans la pièce puisque le métal ne peut plus se déplacer pour relâcher la tension. Ce compromis doit être pesé selon l’usage final de la pièce : une structure qui subira des charges de fatigue tolère mal des contraintes résiduelles élevées, même si elle sort de l’atelier parfaitement droite.
Les paramètres de soudage complètent le tableau :
- L’intensité et la tension déterminent directement l’apport thermique par unité de longueur.
- La vitesse de déplacement de la torche module ce même apport : plus lent égale plus chaud.
- La température entre passes (interpass) et le préchauffage contrôlent la vitesse de refroidissement et donc l’ampleur du retrait final.
Conseil de pro : Sur les aciers de plus de 20 mm d’épaisseur, fixez une température interpass maximale plutôt qu’une simple température minimale. Un interpass trop élevé prolonge le temps à haute température et amplifie la distorsion, même si le préchauffage initial était correct.
Prévention pratique : conception de joint, séquence et contrôle d’apport thermique
La meilleure occasion d’agir se situe avant même que la torche s’allume, au bureau d’études. Le guide pratique du Cetim insiste sur ce point : intégrer le contrôle de la déformation dès la conception coûte bien moins cher que de corriger une pièce finie.
Trois principes de conception réduisent la déformation à la source :
- Réduire le volume d’apport nécessaire. Un chanfrein en double gorge, plus étroit, exige moins de métal qu’une préparation en simple V ouverte, ce qui limite d’autant le retrait transversal.
- Rechercher la symétrie des soudures. Placer des cordons de part et d’autre de l’axe neutre d’une pièce fait en sorte que les retraits s’annulent partiellement plutôt que de s’additionner d’un seul côté.
- Privilégier le soudage intermittent quand la résistance le permet. L’optimisation géométrique des joints combinée aux méthodes de soudage discontinu réduit la charge thermique globale sans sacrifier la résistance structurelle requise.
Sur le plan de la séquence, la technique du backstep reste l’une des plus efficaces et des moins coûteuses à mettre en œuvre : la direction du cordon doit produire des retraits locaux qui s’opposent au sens global de contraction attendu, particulièrement utile sur les joints longs. Alterner les cordons autour de l’axe neutre, plutôt que de souder tout un côté avant l’autre, distribue la chaleur et équilibre les forces de retrait.
Le contrôle de l’apport thermique appartient au WPS lui-même :
- Fixer un maximum de kilojoules par pouce selon l’épaisseur et le matériau.
- Spécifier une température interpass maximale, pas seulement un minimum.
- Définir une vitesse de déplacement minimale pour éviter une concentration excessive de chaleur.
Enfin, le bridage stratégique et la contre-déformation restent des outils valides : préformer une pièce dans le sens inverse du retrait attendu compense la distorsion avant qu’elle ne se produise, une pratique courante sur les assemblages symétriques répétitifs.
Correction après soudage : redressage mécanique et thermique, limites et sécurité
Quand la prévention n’a pas suffi, deux grandes familles de correction s’offrent à l’atelier, chacune avec ses limites propres.
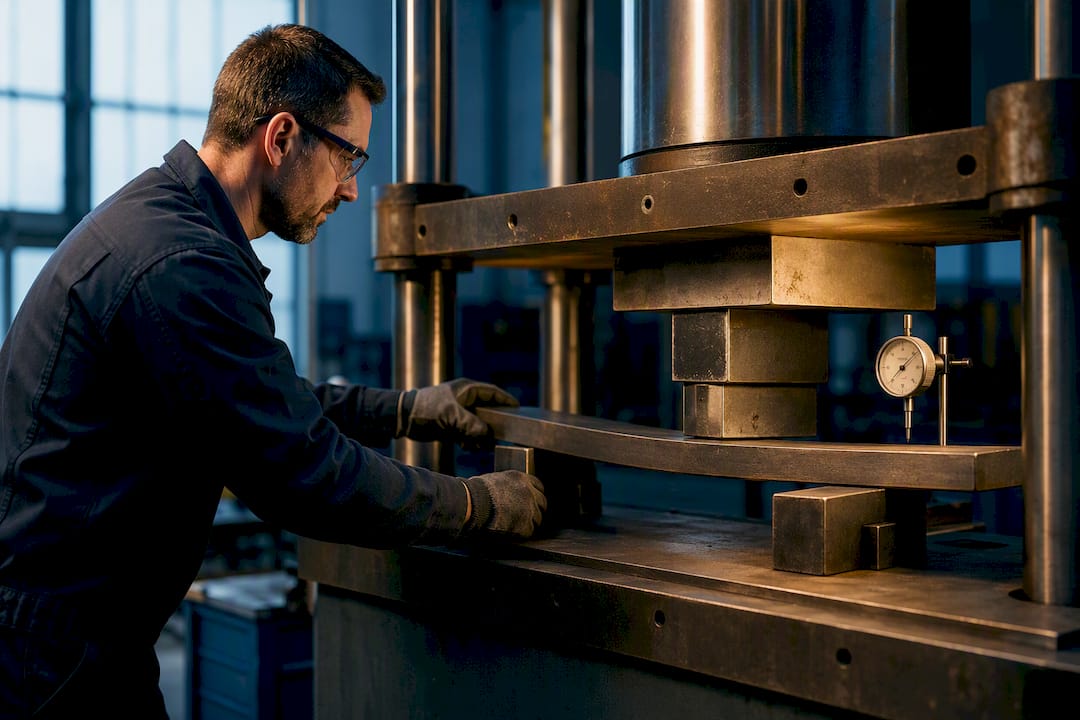
Le redressage mécanique, à la presse ou aux chandelles hydrauliques, applique une force externe pour ramener la pièce à sa géométrie voulue. Il fonctionne bien sur l’acier doux et les sections modérément épaisses, mais il introduit de nouvelles contraintes internes qu’il faut ensuite surveiller, surtout sur des pièces destinées à des charges cycliques.
Le redressage thermique à la flamme (flame straightening) exploite le même principe que la déformation initiale, mais volontairement : chauffer localement un point précis pour créer un retrait ciblé qui contre la distorsion existante. Cette méthode demande de l’expérience, car un motif de chauffe mal placé peut aggraver le problème plutôt que le corriger, et elle comporte un risque réel de fissuration sur les aciers à haute teneur en carbone ou déjà écrouis.
Conseil de pro : Avant tout redressage à la flamme sur une pièce en acier inoxydable, vérifiez la nuance exacte. Certains grades sensibles à la corrosion intergranulaire ne tolèrent pas un chauffage localisé répété sans risque métallurgique.
Le traitement de détente thermique (stress relief) ne corrige pas la géométrie, mais relâche les contraintes résiduelles emprisonnées dans la pièce. Il s’envisage surtout quand la pièce doit conserver une stabilité dimensionnelle sur le long terme, par exemple avant un usinage de précision final. Les soudures correctives et le grenaillage, quant à eux, restent des solutions ponctuelles : ils exigent une inspection rigoureuse après intervention, car ils peuvent masquer une fissure existante plutôt que la traiter.
Mesure et prédiction : contrôles dimensionnels et simulation FEM
Les techniques de mesure d’atelier n’ont pas besoin d’être coûteuses pour être fiables. Une règle droite et un jeu de cales détectent l’essentiel des distorsions angulaires et des flambages en quelques minutes. Un comparateur à cadran affine la lecture sur les tolérances serrées, et un scanner laser 3D devient rentable dès que plusieurs pièces similaires passent en production régulière.
La validation efficace suit un processus itératif :
- Mesurer avant soudage pour établir une géométrie de référence.
- Contrôler à des étapes intermédiaires plutôt qu’uniquement à la fin.
- Ajuster la séquence ou le bridage dès qu’un écart apparaît, plutôt que d’attendre la pièce finie.
La simulation par éléments finis (FEM) apporte une valeur réelle en amont : elle permet de prédire la distorsion et d’optimiser la séquence et les paramètres avant même de couper le premier morceau de métal. Cela dit, la simulation a ses limites pratiques. Elle repose sur des hypothèses de propriétés matériaux et de conditions aux limites qui ne reproduisent jamais parfaitement la réalité d’un atelier, ce qui explique pourquoi la littérature technique recommande des essais sur plaques témoins pour calibrer les modèles plutôt que de s’y fier seule.
Checklist WPS et bonnes pratiques opérationnelles à intégrer
Un WPS bien rédigé traite la déformation comme un paramètre à contrôler, pas comme un imprévu à subir après coup.
Les éléments à préciser incluent :
- L’apport thermique maximal en kilojoules par pouce, selon l’épaisseur et la nuance de métal.
- La température interpass maximale, en plus du préchauffage minimal.
- La séquence de soudage recommandée, avec direction de cordon et ordre des passes.
En production, des vérifications ponctuelles (spot-checks) de courant, de tension et de vitesse de déplacement permettent de confirmer que l’apport thermique réel correspond à ce qui a été spécifié. La documentation technique sur le contrôle de distorsion souligne que cette vérification régulière réduit sensiblement la variabilité d’une pièce à l’autre, un problème fréquent quand plusieurs soudeurs travaillent sur le même projet.
L’enregistrement de ces mesures, même sommaire, crée une traçabilité précieuse : en cas de non-conformité dimensionnelle découverte en aval, l’atelier peut revenir sur les décisions prises plutôt que de deviner où le problème est né.
Ce que l’expérience d’atelier ajoute à la théorie
Chez Manaracorp, à Lachine, notre équipe travaille l’acier, l’inox, l’aluminium et le cuivre au quotidien sur des garde-corps, escaliers et pièces structurelles fabriqués sur mesure pour le Grand Montréal. La découpe laser CNC et le pliage réduisent déjà une partie du problème en amont : une pièce mieux ajustée avant soudage demande moins de reprises, donc moins d’apport thermique cumulé.
Sur le plancher, cela se traduit par des choix concrets : privilégier le TIG sur l’aluminium pour limiter la zone affectée thermiquement, séquencer les cordons en alternance sur les longs garde-corps plutôt que de souder d’un seul côté, et mesurer avant de considérer une pièce comme terminée. Pour un projet complexe où la géométrie ou les tolérances laissent peu de marge, une évaluation individuelle vaut toujours mieux qu’une règle générale appliquée à l’aveugle.
— Ash
Sources
Le guide pratique du Cetim sur les déformations en soudage reste la référence la plus complète pour intégrer le contrôle de distorsion dès la conception. La documentation BIL-IBS sur les actions correctives détaille les mécanismes physiques en profondeur. Pour les aspects normatifs liés au WPS, la ressource de wps-welding sur le contrôle de distorsion offre des exemples concrets d’application en production, tandis que la revue de littérature sur la mitigation de la distorsion couvre les apports de la simulation FEM.
- Déformation et actions correctives (BIL-IBS)
- Guide pratique sur les déformations en soudage (Cetim)
- Revue sur mitigation de la distorsion par soudage
- Weld Distortion Control: What Goes in the WPS · wps-welding
- Article technique sur optimisation géométrique et méthodes de soudage
Questions fréquentes
Quelles sont les causes possibles d’une soudure mal faite ?
Un cordon défectueux résulte souvent d’un apport thermique mal calibré, d’une préparation de joint inadéquate, d’une contamination de la surface ou d’une vitesse de déplacement irrégulière de la torche.
Quelle est la maladie du soudeur ?
Les affections les plus documentées liées au métier sont respiratoires, notamment la fièvre des fondeurs causée par l’inhalation de particules métalliques, ainsi que des irritations oculaires liées au rayonnement de l’arc.
Quels sont les différents types de déformation ?
Les principaux types sont le retrait longitudinal, le retrait transversal, la distorsion angulaire, le flambage des tôles minces et la torsion sur les profils longs, chacun exigeant une méthode d’inspection et de correction adaptée.